
如何使用数控木工车床:设置和首次切割 | STYLECNC
使用数控木工车床:准备一块比工件稍长的直方坯料,将其夹在驱动卡盘和尾座中心之间,将中心架放置在细长部分下方,在控制器中加载或绘制半轮廓,进行粗加工以使坯料圆润,然后沿编程曲线进行精加工。大多数问题都源于坯料质量、支撑或刀片状况,而不是程序本身。
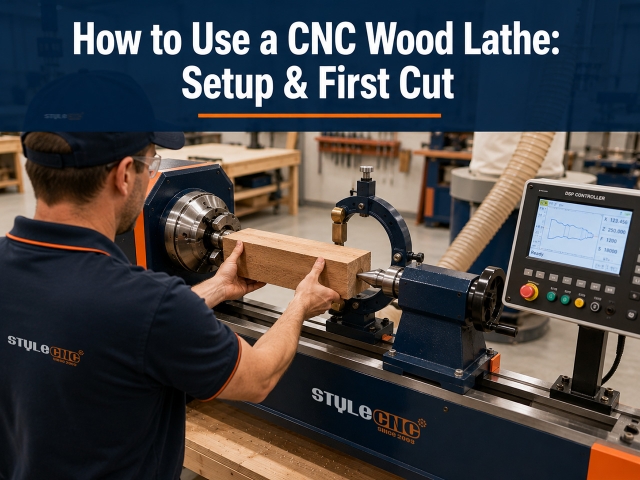
使用数控木工车床:准备一块比工件稍长的直方坯料,将其夹在驱动卡盘和尾座中心之间,将中心架放置在细长部分下方,在控制器中加载或绘制半轮廓,进行粗加工以使坯料圆润,然后沿编程曲线进行精加工。大多数问题都源于坯料质量、支撑或刀片状况,而不是程序本身。
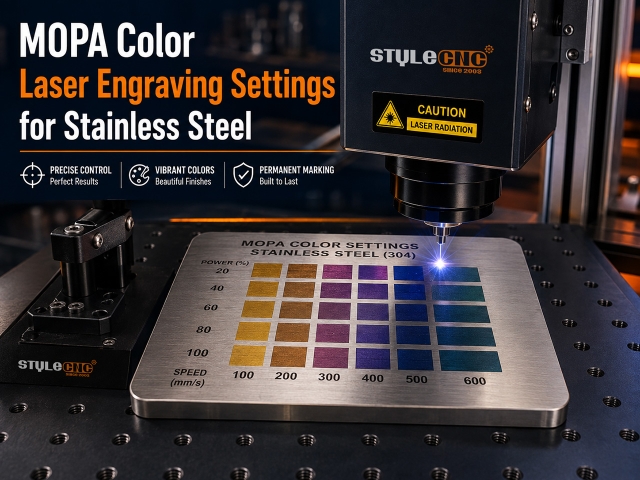
MOPA光纤激光器通过生长一层薄氧化膜来给不锈钢着色,这层氧化膜的厚度会使光线弯曲成所需的色调。 20W 金色源在 230 kHz 频率下,短脉冲时速度接近 550 毫米/秒;深蓝色源在 80 kHz 频率下,长脉冲时速度接近 250 毫米/秒。具体数值取决于机器,因此请先运行颜色测试矩阵。
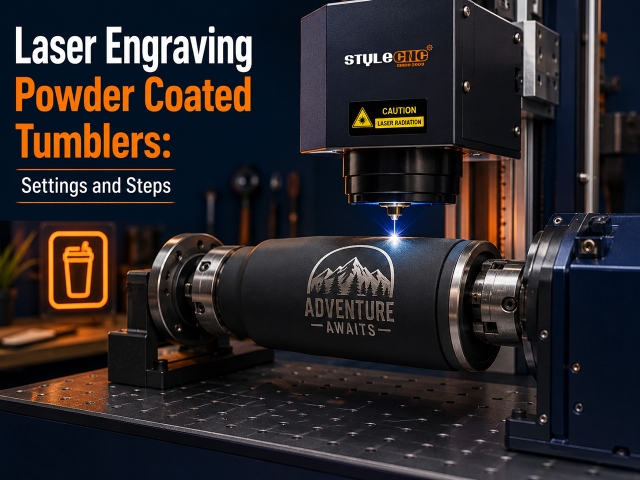
粉末涂层玻璃杯通过烧蚀涂层露出下方光亮的不锈钢来雕刻。起点:a 30W 光纤传输速度为 600 至 900 毫米/秒,传输效率为 50% 至 70%。 60W CO2 以 20% 至 35% 的倾角运行,速度为 300 至 400 毫米/秒,始终沿旋转轴运行,焦点设置在曲线的顶点。
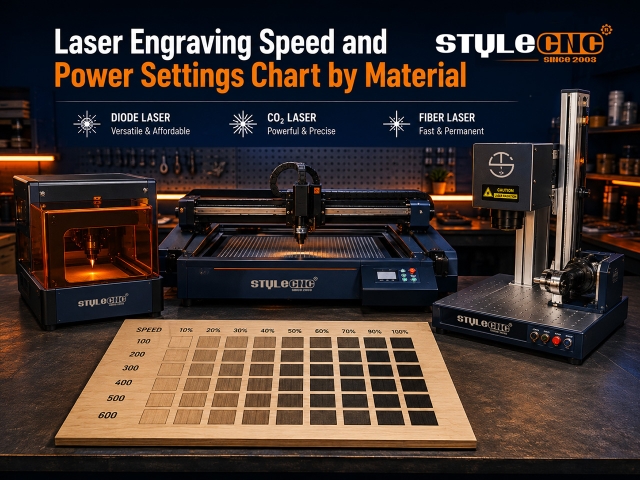
激光雕刻设置取决于激光器类型、额定功率和材料。典型起始设置:二极管激光器以 3000 至 6000 毫米/分钟的速度和 40% 至 70% 的功率雕刻木材。 CO2 激光器运行速度为 300 至 500 毫米/秒,精度为 12% 至 25%;光纤激光器在金属上标记的速度为 300 至 900 毫米/秒。生产前务必使用小型测试网格验证这些数值。

辅助气体是大多数光纤激光器除电力外最大的运行成本,也是最容易被忽视的。许多加工车间在机器购置之初就习惯使用某种气体,多年来一直如此,却从未认真计算过氮气的卓越切割性能、氧气的快速切割能力,还是空气近乎零成本的切割效率,究竟哪种气体更适合最终交付的零件。本指南旨在提供决策框架:介绍每种气体的特性,比较不同材料(如低碳钢、不锈钢和铝)的切割质量,计算零件成本,并根据材料厚度调整压力值。

您可以通过持续监测四种信号来预测数控机床故障:振动、温度、电机电流和声发射。安装在主轴、驱动器和轴上的传感器实时跟踪这些数值。当任何信号偏离其正常基线模式时,系统会在故障实际发生之前发出维护警报。

对于 8-32 丝锥,请使用 29 号钻头。29 号钻头的尺寸为 0.1360 英寸(3.45 毫米),这是攻丝 8-32 UNC 内螺纹的正确钻头尺寸,攻丝深度约为螺纹啮合深度的 75%。先用 29 号钻头钻孔,然后再用 8-32 丝锥攻丝,以获得干净、可用的螺纹。

获取适用于木材、亚克力、皮革和金属的推荐激光雕刻速度和功率设置。包含 CO2光纤、二极管激光图表及专业技巧。

使用我们完整的检查清单学习数控机床维护。每日、每周和每月的任务可减少 45% 的停机时间并延长机器寿命。

可以用二极管激光雕刻机雕刻金属吗?本指南将与大家分享如何选择和使用二极管激光雕刻金属。

数控加工师负责编程和操作计算机控制的雕刻机、车床、激光切割机、铣床等设备来制造零件,从布局文件设计到最终实现。

想知道光纤激光切割机能切割多厚的金属?不同功率的切割速度有多快?这里有一份适合初学者和专业人士的指南。

从本文中您将了解光纤激光器的定义、特点、原理、类型、光学、成本以及在切割、雕刻、标记、焊接、清洁中的用途。

您可以使用普通铣刀代替数控机床(如铣床和车床)中的车削刀具和铣刀吗?阅读本指南以了解如何在机床中选择和使用铣刀。

您是否正在打造自己的迷你激光切割雕刻机?查看本 DIY 指南,了解如何使用 DVD-ROM 制作小型激光雕刻机套件,包括零件组装、软件安装和调试以及机械加工操作。

您是否正在研究和学习如何操作激光雕刻机?查看易于遵循的指南,了解如何轻松使用 CO2 激光雕刻机一步一步。

G 代码是一种易于使用的预备计算机数控编程语言,用于 CAM 软件控制数控机床自动工作。

初学者和新手如何正确安全地使用数控等离子切割机?让我们开始一步一步了解易于遵循的等离子切割机操作指南。

在本文中,您将了解什么是针对初学者的数控编程,如何使用最佳 CAD/CAM 软件为现代工业数控加工中的程序员创建个性化程序。

您是否正在考虑如何在 PCB 板上蚀刻文字、条形码、二维码或图案?激光打标机可以帮助您轻松制作定制印刷电路板。