
这台立式铣床设计精良,做工卓越。我用它加工了一个铝模具,最终效果令我非常满意。至于售后服务,由于目前为止还没有遇到任何问题,所以暂时无法评价。另外值得一提的是,操作数控加工中心需要一定的技术学习时间。熟练掌握CAD/CAM软件至关重要,因为它是生成机器运行所需G代码的关键。当然,如果预算允许,您也可以选择购买现成的设计方案,或者聘请专业人士为您完成设计工作。
工业制造用专业数控加工中心
最近更新:2026-10-27 14:21:30
数控加工中心可以在工业制造中做很多事情。它的能力超乎你的想象。从金属模具制造到汽车零部件加工,一切皆有可能。市场上有各种加工中心,具有不同的功能和用途,因此了解您的选择以找到适合您的工业应用的最佳机器非常重要。在本购买指南中,我们将带您了解购买加工中心时要考虑的最重要的因素。了解您计划用数控加工中心做什么将有助于您做出正确的选择。如果您要转动液压阀或节流阀控制轴,那么车削中心可能是完美的选择。您的企业可能需要制造钢坯水泵叶轮。在这种情况下,可能需要五轴或多轴加工中心。如果您想加工多种类型和形状的零件,那么您可以购买复合加工中心。购买前,您应该考虑所有可能性。
数控金属加工中心

VMC650
800mm x 500mm
$21,000 - $39,000
小型数控立式铣床:金属加工首选
迷你型数控立式铣床是一种价格实惠的小型加工中心,适用于学校、家庭商店、初创企业,或作为初学者的入门级数控铣床。


VMC855
1000mm x 550mm
$23,800 - $41,800
2026年最佳金属加工立式数控加工中心
2026年最佳立式数控加工中心为中小型金属加工企业提供高精度、高速的铣削、钻孔、攻丝、螺纹加工。
数控木工加工中心
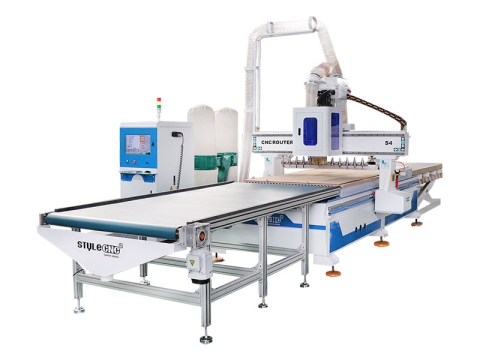
S4
4' x 8' (48" x 96", 1300mm x 2500mm)
$19,800 - $23,800
智能全自动数控木工开料机:板式家具定制必备
智能数控开料机是一种全自动木工切割机,用于个性化现代家具和装饰,以节省空间并美化您的家庭和办公室风格。
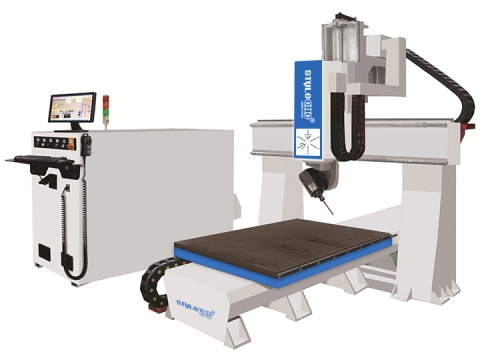
STM1212E-5A
4' x 4' (48" x 48", 1200mm x 1200mm)
$80,000 - $90,000
小型五轴数控雕刻机
小型五轴数控加工中心是一款入门级五轴数控雕刻机,配备高速主轴,适用于木工、模具制造等领域。3D切割和铣削项目。
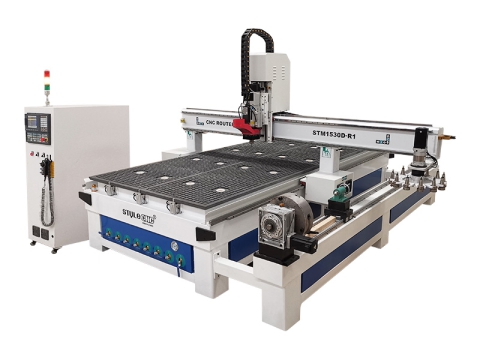
STM1530D-R1
5' x 10' (60" x 120", 1500mm x 3000mm)
$20,000 - $40,000
5x10数控木工加工中心:配备第四旋转轴
5x10带有第四个旋转轴的数控木材加工中心用于 2D/3D 流行的木工项目。现在以实惠的价格出售最好的木工数控机床。
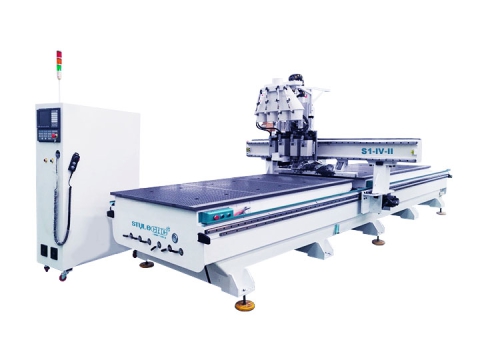
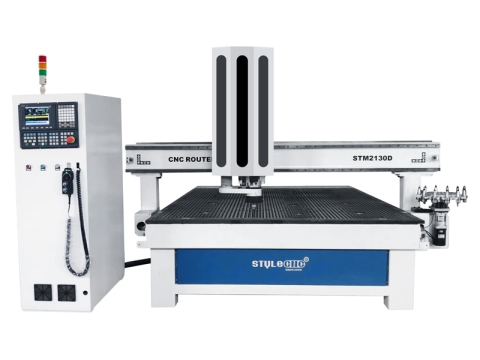
S1-IV-II
4' x 8' (48" x 96", 1300mm x 2500mm)
$11,000 - $24,000
木门制造数控雕刻机:带双工作台
木门制作数控雕刻机配备双工作台,可用于制作木门、橱柜门、家门和房间门。
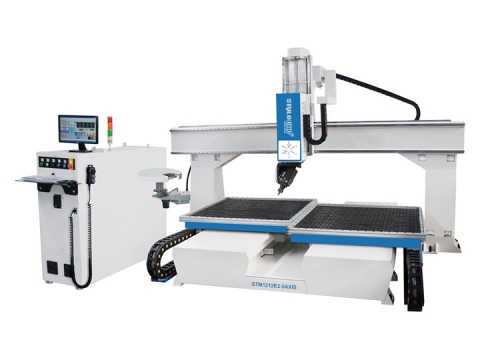
STM1212E2-5A
4' x 4' (48" x 48", 1200mm x 1200mm)
$90,000 - $120,000
双台面五轴数控铣床
双工作台迷你五轴数控铣床专为3D切割,3D模具制造,以及3D木材、泡沫和金属模具制作中的造型。
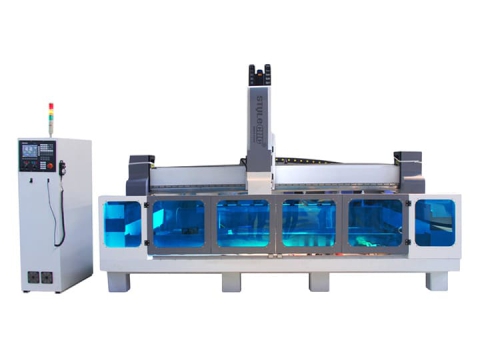
STS3216
1600mm x 3200mm
$32,800 - $36,800
石材切割抛光数控加工中心
STS3216 CNC加工中心用于橱柜人造石、石英石台面、花岗岩、大理石和水槽等石材的切割和抛光。

STM1325C3
4' x 8' (48" x 96", 1300mm x 2500mm)
$14,200 - $21,800
4x8自动换刀数控木雕机:带换刀装置
4x8自动换刀数控木雕机是一款自动木工数控机床,带有刀具更换装置,用于铣削和切割橱柜、衣柜、定制家具等。
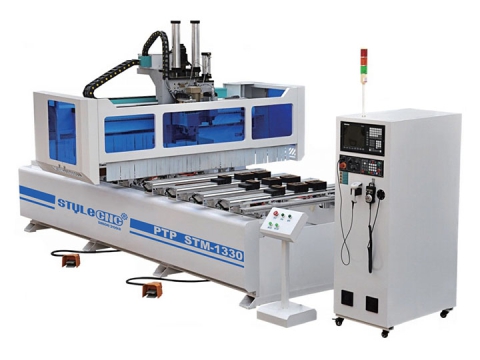
STM1330C
1300mm x 3000mm
$25,000 - $50,000
PTP数控雕刻机:用于家具铣削、切割、钻孔
PTP 数控雕刻机适用于对板式家具、木工艺品、实木家具、门和橱柜进行雕刻、钻孔、切割和铣削。
为2026年挑选您最佳的CNC加工中心
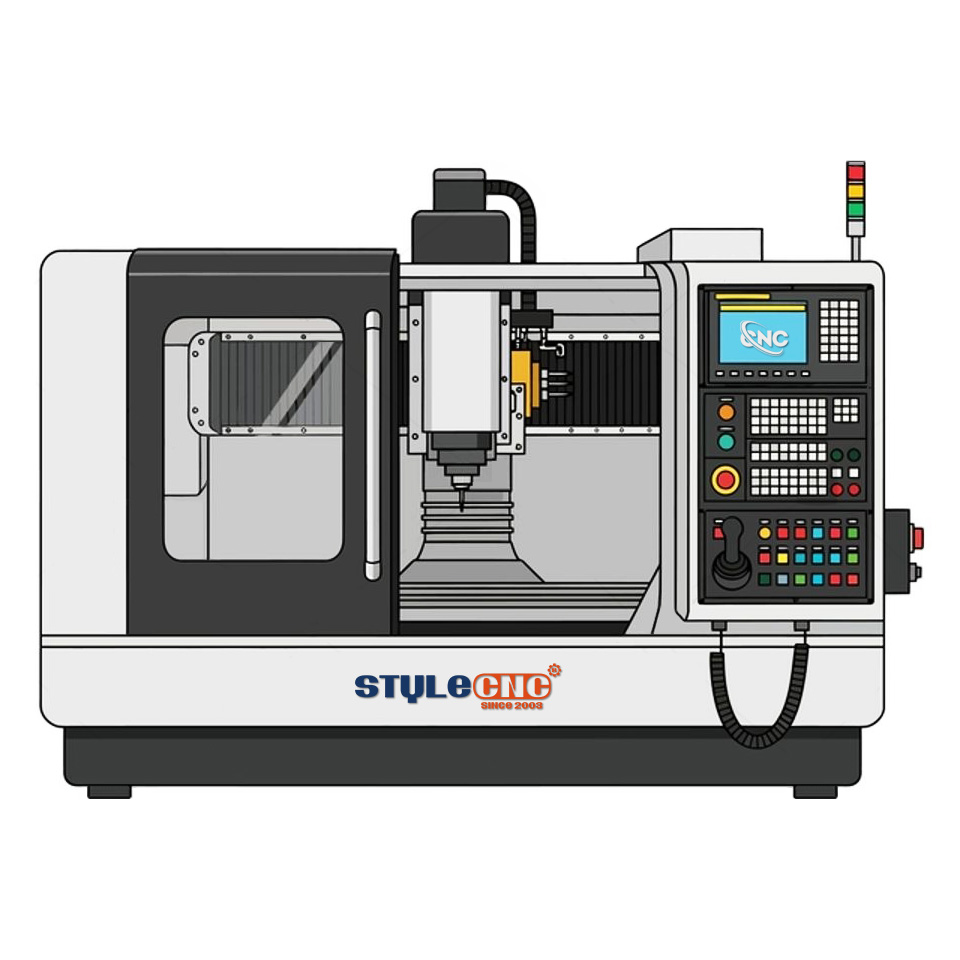
定义
数控加工中心是一种多功能计算机控制的自动化机床,能够进行铣削、雕刻、镗削、车削、钻孔、攻丝和切割等加工。它是一种高效的自动化机床,适用于加工由机械设备和数控系统组成的复杂零件。它具有强大的综合能力,能够同时高精度地完成多项任务,其批量加工效率是普通机床的5到10倍。它更适用于形状复杂、精度要求高的单件加工,或中小批量、多品种的生产。
类型
镗铣中心
它用于镗铣加工,适用于箱体、壳体及各种复杂零件的特殊曲线、表面轮廓的多工序加工。加工中心一词一般指镗铣加工中心,其他功能机床前应加定语,如车削、钻削加工中心等。
钻井中心
它以钻孔为主,刀库以转塔头形式为主,适用于中小型零件的钻孔、铰孔、扩孔、攻丝等多工序加工。
车削中心
它是数控车床的升级换代产品,配有转塔式刀库或换刀机械手与链式刀库组成的刀库。机床数控系统大多配有2轴或3轴伺服轴,即X、Z、C轴,部分高性能车削中心配有铣削动力头。
复合加工中心
可以在一台设备上完成车削、铣削、镗孔、钻削等多工序加工,称为复合加工中心,可以代替多台机床实现多工序加工。这种方式不仅可以减少上下料时间,提高生产效率,而且可以保证和提高形位精度。该机是指5面复合加工中心,其主轴头可自动旋转,进行立式和卧式加工。
根据运动坐标个数及同时控制的坐标个数分为3轴2联动、3轴3联动、4轴3联动、5轴4联动、6轴5联动、多轴联动直线+旋转+主轴摆动。3轴、4轴指的是运动坐标个数,联动是指控制系统能同时控制的坐标个数,从而实现刀具相对于工件的位置、速度控制。
立式加工中心
是指主轴处于垂直状态的加工中心。其结构多为定柱式,工作台为矩形,无分度和旋转功能,适用于加工盘类、套类、板类零件。它一般有2个直线运动坐标轴,在工作台上可沿水平轴安装一个旋转回转工作台,用于加工螺旋状零件。
操作、观察加工状况、调试程序方便,但受限于立柱及换刀装置的h8,太高的零件无法加工,加工型腔或凹面时,切屑不易排出,严重时会损坏刀具、损坏加工表面,影响加工的顺利进行。
卧式加工中心
是指主轴处于水平状态的加工中心,通常带有自动分度的旋转工作台,一般有3~5个运动坐标,常见的是3个直线运动坐标加一个旋转运动坐标,最适合加箱体类零件除面外其余4个面的加工,与立式相比,加工时容易排屑,利于加工,但结构复杂,价格较高。
龙门加工中心
其外形与数控龙门铣床相似,主轴多数为垂直设置,除设有自动换刀装置外,还设有可更换的主轴头附件,数控装置功能比较齐全,可一机多用,特别适用于加工大型工件及形状复杂的工件。
五轴加工中心
它兼有立式、卧式加工中心的功能,工件一次安装后,即可完成除安装面外的其余5个面的加工,有2种形式:一是主轴可旋转900,工件可立式、卧式加工;二是主轴不换向,但工作台随工件旋转900,完成工件5个面的加工。
多轴加工中心
它改变了以往传统机床的结构,通过连杆的运动,实现主轴多自由度的运动,完成工件复杂曲面的加工。
产品特性
全封闭防护
通常配有防护罩,加工过程中关闭防护门可有效防止人身伤害事故。
自动换刀
它具有刀库和自动换刀装置,加工前将所需刀具装入刀库,加工过程中可通过程序控制自动更换刀具。
连续加工
它具有多个进给轴(3轴以上),甚至多个主轴,而且联动轴较多,如3轴、5轴、七轴联动,因此能自动完成多平面、多角度位置的加工,实现复杂零件的高精度加工。铣削、镗孔、钻、扩、铰孔、攻丝等加工可在一次装夹中完成,工序高度集中。
高自动化、高精度、高效率
它的主轴转速、进给速度和快速定位精度较高。通过合理选择切削用量,可以充分发挥刀具的切削性能,减少切削时间,而且整个加工过程连续,各种辅助动作快,自动化程度高。减少辅助动作时间和停机时间,因此,生产率较高。
自动交换表
若配有自动交换工作台,可实现一个工作台在加工的同时,另一个工作台完成工件的装夹,大大减少辅助时间,提高加工效率。
多功能
具有复合车削功能、磨削等功能,如圆工作台可带动工件高速旋转,刀具只做主运动而不做进给,完成类似车削的加工,使其具有更广阔的加工范围。
高投资
由于其智能化程度高、结构复杂、功能强大,其一次性投资和日常维护费用远高于普通机床。
优点和缺点
优点
• 自动化技术程度高,生产率高。除人工装夹毛坯外,整个生产过程均可由数控加工中心自动完成。若配备自动上下料装置,是无人化加工厂建设的基础阶段。减轻了操作人员的劳动强度,不断改善了劳动条件;省去了画线、多次装夹定位、检查等工序和辅助控制,合理有效地提高了生产率。
• 对生产加工目标适用性强。当改变生产加工目标时,不仅要更换刀具和克服毛坯装夹方法,而且只需重新编程,无需采用其他复杂的调整,从而缩短了生产准备周期时间。
• 加工精度高,产品质量比较稳定,生产加工规格尺寸精度在0.005~0.01mm之间,不会因零件复杂程度而受到干扰,考虑到大部分操作都是由机器自动完成,消除了人为因素的偏差,增强了大批量零件规格尺寸的统一性,保证了加工精度。
• 易于与计算机建立通讯,易于组成群控系统。考虑到数控机床易于与计算机应用设计系统软件连接,形成CAD/CAM集成系统软件,并能在数控机床之间建立链接,易于组成群控系统。
缺点
它的缺点是价格昂贵,对操作维护人员的水平要求较高。
两台截然不同的机器,同一个名字
本页并列列出了金属加工中心和木材加工中心,除了名称之外,它们几乎没有任何共同之处。 立式加工中心 它采用盒式铸造工艺,具有适中而深的加工区域、强劲的低速主轴、冷却液循环系统以及用于收集切屑的封闭式外壳。 木材加工中心 它是一种架设在宽大真空工作台上的龙门架,高速旋转,轻薄切割,采用除尘而非冷却液。两者不可互相替代,因此请先确定您的工件是金属还是板材,然后再比较页面上相应部分的规格。价格也反映了这种差异,因为金属加工中心比同等价位的木工加工中心工作面积小得多,却需要更多的金属部件和防护罩。
一次夹紧就是全部意义所在
加工中心与普通铣床或雕刻机的区别在于,工件一旦固定,所有加工都围绕它进行。铣削、钻孔、镗孔和攻丝等工序从刀库依次进行,因此各特征始终保持完美的相对位置;每次松开夹具并重新装夹时,都会引入微小的误差。这才是精度真正的关键所在,也是为什么…… 点对点雕刻机 一次即可完成面板的切割、钻孔和开槽。在装载时间至关重要的情况下, 双工作台机器 让操作员在一侧切割的同时设置另一侧,这样就能将装载时间从浪费的时间转化为隐藏的时间。在评估机器的价值时,应该计算它在一次夹紧过程中完成的操作次数,而不是它的最高速度,因为工作时间和精度才是真正体现这些操作次数和精度的来源。
拥有金属加工中心
金属加工中心带来了雕刻机用户无需面对的日常操作习惯。切削液需要混合、添加,最终还需要更换;切屑必须在堆积在工件周围之前清理干净。刀具本身就是一项独立的预算,因为每个刀具都需要刀架和拉杆,而虎钳和夹具的成本通常也超出预期。机器在预热后运行最为精准,因此在进行精密加工之前进行短暂的预热是标准操作。 入口立式铣床 通常的做法是在入手更大尺寸的机床之前先学习这些操作流程。正如本页的评论者所指出的,CAD/CAM技能与机床本身同样重要,因为正是软件将图纸转换成主轴执行的刀具路径。在技能尚未完全掌握的情况下,购买设计文件或外包编程工作不失为一种合理的捷径。
金属球对木质球:
| 特性 | 金属 VMC | 木工加工中心 |
|---|---|---|
| 车架 | 重型铸铁盒 | 大桌子上方架设着龙门架 |
| 工作区域 | 小巧而深 | 宽幅,整张 |
| 主轴 | 低速高扭矩 | 高速、轻柔的切割 |
| 工作空间 | 虎钳和夹具 | 真空工作台 |
| 家政 | 冷却液和芯片 | 除尘 |
加工中心检查清单:
☑ 在比较模型之前,先确定金属或板材材质。
☑ 计算一次夹紧可以完成的操作次数。
☑ 如果加载时间是限制因素,请咨询双表方案。
☑ 预算包括夹具、虎钳和冷却液。
☑ 精密切割前,请先让主轴预热。
常見問題解答
什么时候一台普通的数控铣床就足够了?
如果你的零件只需要几把刀具,而且加工数量不多,那么铣床就能以更低的成本完成加工。而加工中心的优势则体现在加工重复性高、需要使用多种刀具或必须一次装夹完成的情况下。
弹匣应该能装多少件工具?
清点一下你最复杂工作所需的工具,并额外准备一些备用工具。大多数车间使用 12 到 24 件工具就能轻松应对工作,因为工具箱太小会导致工作中途需要更改,也就失去了购买工具箱的意义。
我需要4轴还是5轴?
三轴加工足以应对平面和阶梯状零件的加工,这部分工作量最大。第四轴适用于加工多面零件,而五轴加工则能有效处理曲面和倒角,避免重复装夹。
小店铺应该选择竖式还是横式?
几乎所有情况下都选择立式机床。它的成本更低,装料和监控也更方便,而且适合加工板材和模具。卧式机床排屑效果更好,尤其擅长加工盒状零件,但其价格和复杂性更适合大批量生产。
地板需要承受多大的压力?
这些机器很重,必须保持水平放置才能保证精度。请规划一个坚固的混凝土地面,在每个支脚下放置找平垫,并在安装后以及机器稳定运行后再次进行水平检查。
木工加工中心可以加工铝材吗?
轻型铝材加工可以用锋利的刀具和浅切削方式进行。而金属的稳定生产则需要金属加工中心,其刚性、冷却系统和低速高扭矩主轴都是为应对此类负载而设计的。
我们的客户怎么说?
真实的客户评价和证言或许能帮助您做出决定,但您应该对那些拥有完美评价的数控加工中心保持怀疑态度,因为故障排除方面的评价比完美的全程体验更有价值。这里收集了一些评分真实的评价,反映了实际使用过我们数控加工中心或服务的买家的真实意见。您还在犹豫吗? STYLECNC值得信赖吗?在讨论其他内容之前,我们先来看看这些评论。