滚筒抛光坯料的表面类型比市面上几乎任何其他坯料都多,每种表面类型所需的参数也各不相同。本指南按涂层和机器类型对设置进行分类,然后从卡尺测量到最终擦拭,逐步讲解旋转抛光机的设置过程。
涂层究竟会发生什么变化?
光束会汽化约 60 至 120 微米的涂层,露出下方光亮的钢质表面,从而形成鲜明的对比:涂层颜色在上,银色在下。由于没有添加任何其他物质,因此这些痕迹永不脱落。
裸钢打标的原理与激光打标不同。激光不是去除材料,而是将表面氧化成深色或彩色薄膜,因此设置也相应调整。
这两项任务每天都会在后台运行。 STYLECNC's 刻有 Yeti、Rambler 和保温杯溶液下图将这两个家庭区分开来。
选择适合表面的机器
纤维刮刀用途广泛。它能快速去除涂层,无需喷涂即可在裸露的不锈钢上做标记,并且与旋转式卡盘完美匹配,这就是为什么 光纤激光打标机 锚定大多数专用滚筒装置。
CO2 适用于涂层杯,也能胜任木质和亚克力材质的杯子,但裸金属材质需要先涂抹标记膏。浏览更多产品。 激光雕刻机系列 当滚筒加工与平面加工共用一个车间时。
二极管打印机能够以经济实惠的速度处理涂层坯料。对于裸钢上的全彩印刷,只需一台 MOPA颜色源 会增加氧化物的色调;标准固定脉冲则不会。
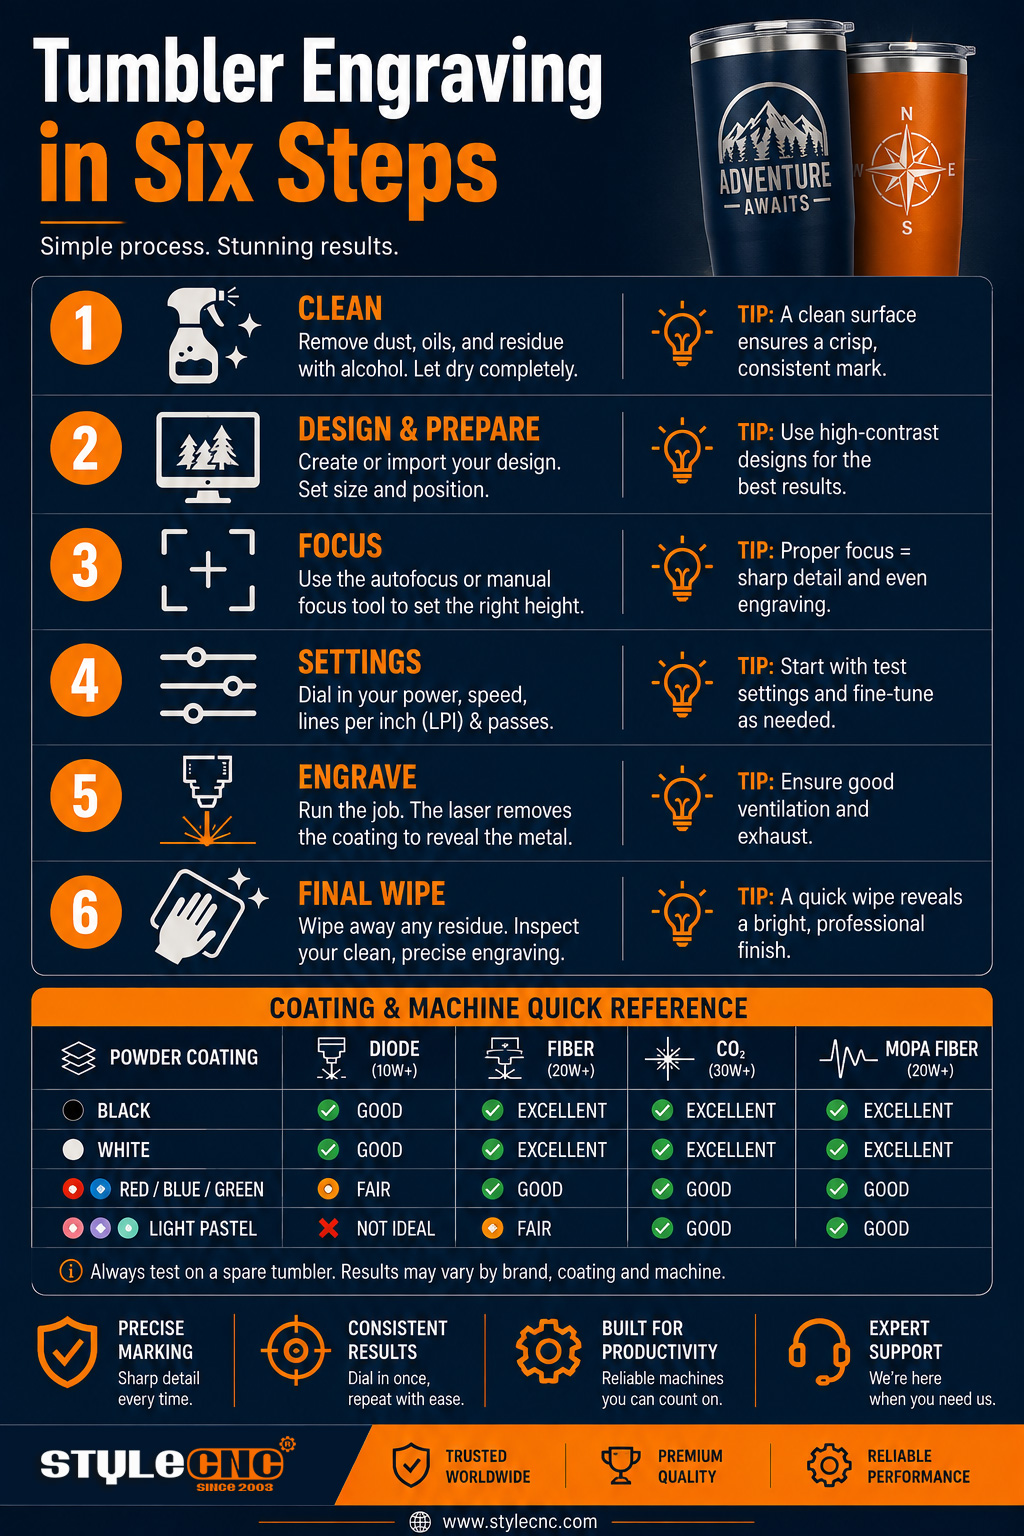
按表面和机器划分的设置图表
以下窗口假设已安装旋转装置,焦点位于曲线顶点,并采用原厂涂层。仅在对毛坯底部进行清洁测试后,方可向上调整。
| 表面类型 | 光纤激光 30W | CO2 激光 60W | 二极管激光 10W |
| 多维数据监测 | 速度(毫米/秒),功率(%),频率(千赫兹) | 速度(毫米/秒),功率(%) | 速度(毫米/分钟),功率(%) |
| 粉末涂层去除 | 600-900,50-70%频率范围 30-60 kHz,扫描 1-2 次 | 300-400码,命中率20-35%,传球1-2次 | 3000-4500 60-80%,1-2次传球 |
| 环氧树脂或闪光涂层 | 400-600 60-80%,20-40 kHz,2-4 次 | 250-350码,命中率30-45%,传球2-3次 | 2500-3500,70-90%2-4次传球 |
| 裸露的不锈钢黑印 | 300-500,40-60%40-60 kHz,单程 | 所需标记化合物 | 需要记号膏 |
| 裸钢上的全彩 | 需要MOPA电源,低速电网 | 不合适 | 不合适 |
| 升华聚合物涂层 | 不推荐,涂层会熔化。 | 不推荐,涂层会熔化。 | 不推荐,涂层会熔化。 |
值得记住的关键数字
• 常见的 20 盎司空白纸张直径约为 74 至 78 毫米,1 毫米的直径误差会导致环绕文字明显倾斜。
• 粉末涂层厚度约为 60 至 120 微米;粉末涂料协会记录了常见涂层背后的化学原理。
• 亮片和环氧树脂层比普通粉末厚好几倍,总是需要多次涂抹。
• 在振镜系统中,8 至 10 毫米弧长的扇形段使整个标记保持在焦窗内。
• 两次快速高速扫过比一次缓慢快速扫过效果更佳。
一步一步教你:从空白到成品玻璃杯
• 用异丙醇擦拭空白处,之后只能触摸边缘和底部;皮肤油脂会残留在表面。
• 使用卡尺测量刻字区域的直径,并将其输入到旋转设置中;切勿相信列出的尺寸。
• 将杯子安装在卡盘上或用胶带固定的滚轮上,并调平轴线; 旋转附件操作指南 完整展示了 Chuck 版本。
• 将焦点对准梁正下方的曲线顶点线,而不是桌面。
• 确定工作框架,确认焊缝与图案之间没有缝隙,并在底座或备用坯料上进行光照测试。
• 雕刻时,萃取过程贯穿整个过程 激光机用烟雾净化器然后用新的酒精擦拭掉残留物。
弯曲的抛光钢会使不可见的光纤波长以不可预测的方向传播,因此,符合美国激光协会指导的 1064 纳米防护眼镜在整个工作过程中都必须佩戴,并且在工作量增加之前,最好阅读一下 NIOSH 的暴露注意事项。
操作员实际提出的问题
如果主要产品是保温杯,我应该买哪种机器?
配备旋转卡盘的光纤光源集涂层去除、裸钢标记和生产速度于一体。选择 CO2 仅当涂层杯与木制和亚克力制品共用机器时才有效。
一杯水实际需要多长时间?
安装完成后,光纤标志会播放 30 到 90 秒。 CO2 照片包装膜可能需要机器停留 10 到 20 分钟,因此报价包装膜和标志包装膜的处理方式截然不同。
在曲面上,我应该把焦点设置在哪里?
在光束正下方的顶点线上,切勿在桌面上。旋转装置会将每个线段调整到同一高度,因此只需一次精确对焦即可完成整个缠绕。
导致空白处打印失败的常见错误
• 一次性雕刻出宽幅图案,而不是将其分成多个弧形段。
• 靠猜测直径而不是用游标卡尺测量。
• 省略酒精擦拭步骤,让皮肤油脂在最终呈现的效果中若隐若现。
• 在标准粉末涂装设置下运行环氧树脂闪光涂层。
• 让杯子在没有防滑胶带或挡块的情况下,在裸露的滚筒上旋转。
• 在焊缝上印上细密的文字。
• 在涂层杯上使用裸金属设置,烧出一圈光晕。
• 在室内进行烧蚀涂层,无需抽气运行。
刻字前保温杯检查清单
✓ 用异丙醇擦拭空白处并彻底晾干。
✓ 用游标卡尺测量直径,并将其输入到旋转设置中。
✓ 在装框之前,先将滚筒安装、调平并试转。
✓ 关注曲线的顶点,而不是表格。
✓ 确定工作范围,并确认接缝位于设计范围之外。
✓ 在底座或备用空白件上进行轻度测试。
✓ 作业全程佩戴提取设备和防护眼镜。
常見問題解答
以下问题在创客和市场营销社区中反复出现;答案已精简,方便快速参考。
为什么中间清晰而两侧模糊?
在振镜测距仪上,光束只能聚焦在曲线的狭窄区域内。将图像分割成 8 到 10 毫米弧长的片段,让旋转器在这些片段之间移动,这样每个区域都能落在聚焦窗口内。
滚筒式旋转抛光机还是卡盘式旋转抛光机?
卡盘能牢牢夹住杯沿并旋转,零滑动,非常适合带把手、锥形杯和全包覆式杯型。滚轮式装杯更便宜、速度更快,但容易导致轻杯漂移。如果滚筒式杯是您的主要产品,那么只需几个废品就能收回卡盘的成本。
如何根据新的杯子尺寸校准旋转角度?
在曲线周围刻出一个已知高度 h8 的矩形,然后用软尺测量其长度。如果测量结果过长,则说明输入的直径或步长值过高;按误差比率进行缩放后重新运行。通常两次测试的结果误差在几分之一毫米以内。
为什么涂层会变成褐色而不是干净地脱落?
棕色光晕意味着光束烤焦了涂层而不是将其汽化。提高速度或降低功率,然后进行第二次光照以去除剩余部分。快速、低温光照会留下明亮的银色;缓慢、高温光照则会将颜色烤焦在边缘。
我可以在焊缝上刻字吗?
最好不要这样做。接缝略微凸出于表面,因此细小的文字穿过接缝处会留下明显的痕迹。旋转空白画布,使接缝位于图案的对面,或者用特意设计的边框元素将其遮盖起来。大多数店铺在装裱前都会用胶带标记接缝。
之后需要对裸露的钢材进行密封处理吗?
不。杯身外层是不锈钢材质,具有自我保护功能,周围的涂层也完好无损。用酒精擦拭残留物后,杯子即可日常使用。透明涂层只有在户外用品上才真正发挥作用,因为户外用品会接触盐分或经常被人使用。
为什么直线画出来会是波浪形的?
杯子打滑或晃动。在滚轮上贴上防滑胶带,拧紧卡盘,检查轴线是否水平,并减慢各段之间的旋转速度。在长滚筒下方安装尾座或泡沫支撑可以防止其自由端在加工过程中晃动。
如何处理锥形滚筒?
调整或倾斜旋转器,使雕刻区域与光束路径平行,从而保持图案上的焦点恒定。带可调角度的卡盘式旋转器只需一个旋钮即可完成此操作。输入图案中心的直径,而不是边缘的直径。
涂料燃烧产生的烟雾危险吗?
对待它们要像对待其他物品一样。烧蚀涂层会释放出细小的颗粒物和化合物,这些物质不宜进入室内,因此请使用排烟机或将通风口排到室外,并保持密闭。美国国家职业安全与健康研究所 (NIOSH) 等机构发布了相关的暴露指南,建议在生产前阅读。