快速解答:8-32 丝锥钻头尺寸
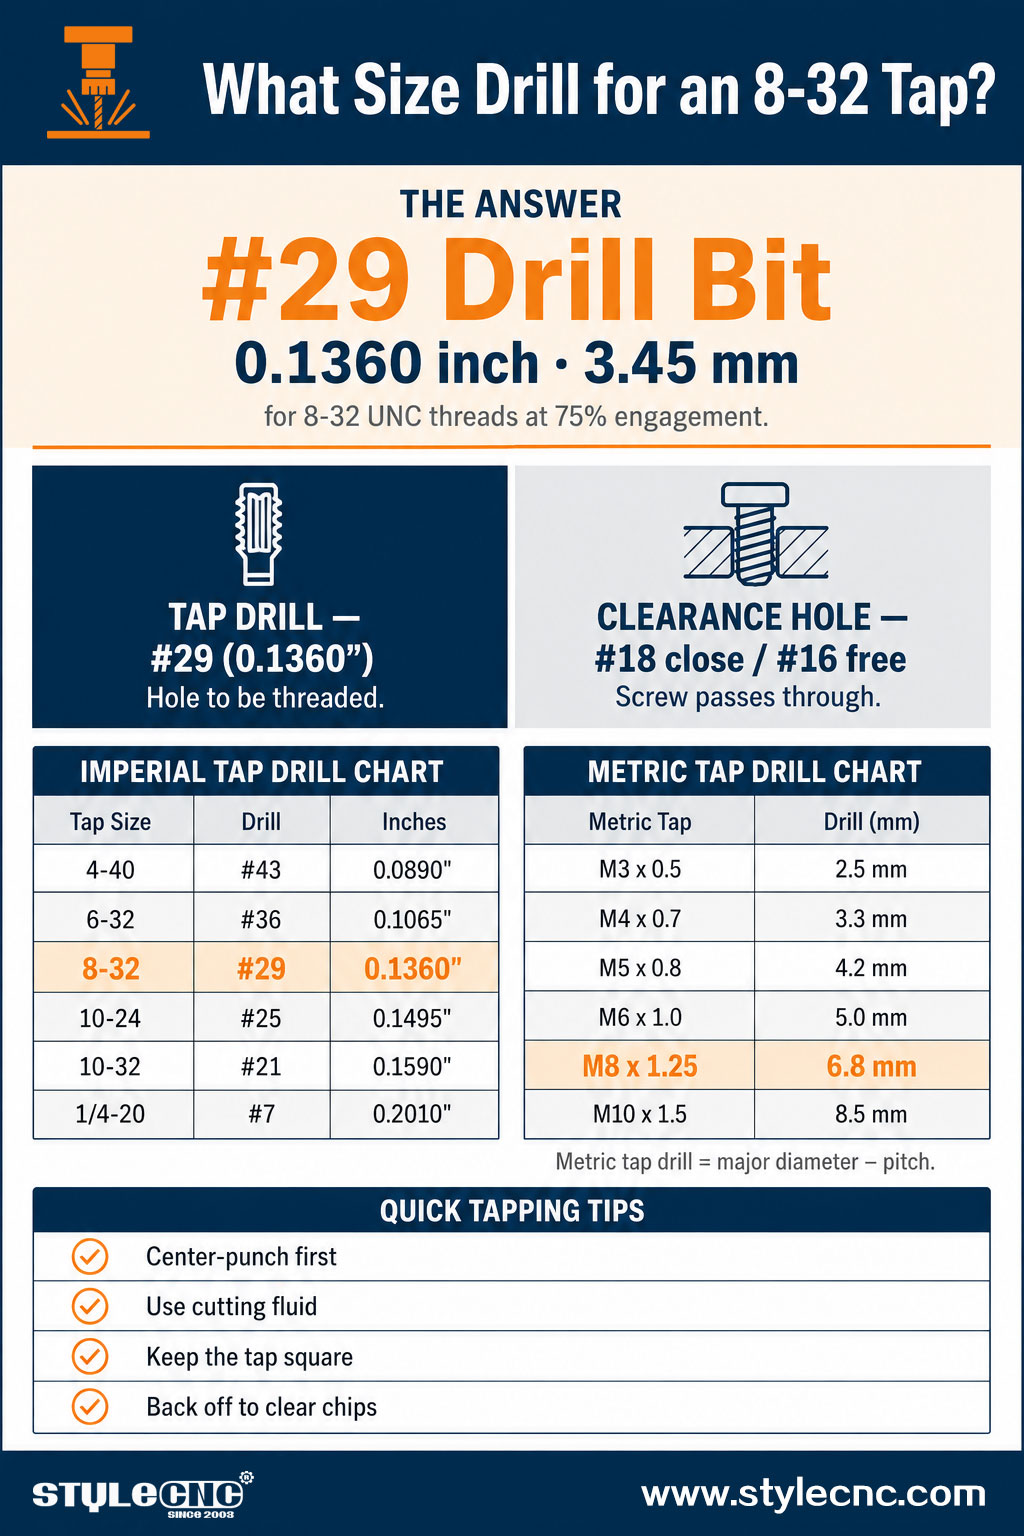
| 多维数据监测 | 攻丝钻(螺纹加工) | 间隙孔 |
| 钻头编号 | #29 | #18(关闭)/ #16(免费) |
| 直径(英寸) | 0.1360“ | 0.1695英寸/0.1770英寸 |
| 直径(mm) | 3.45 毫米 | 4.31 mm / 4.50 mm |
| 目的 | 待攻丝的孔 | 螺丝穿过的孔 |
如果您手边没有 29 号钻头,可以使用 9/64 英寸(0.1406 英寸)的钻头代替,但钻出的螺纹会略浅一些。为了在软金属上获得最佳强度,建议使用 29 号钻头。
“8-32”到底是什么意思?
了解编号有助于您自信地阅读任何攻丝钻孔图表。
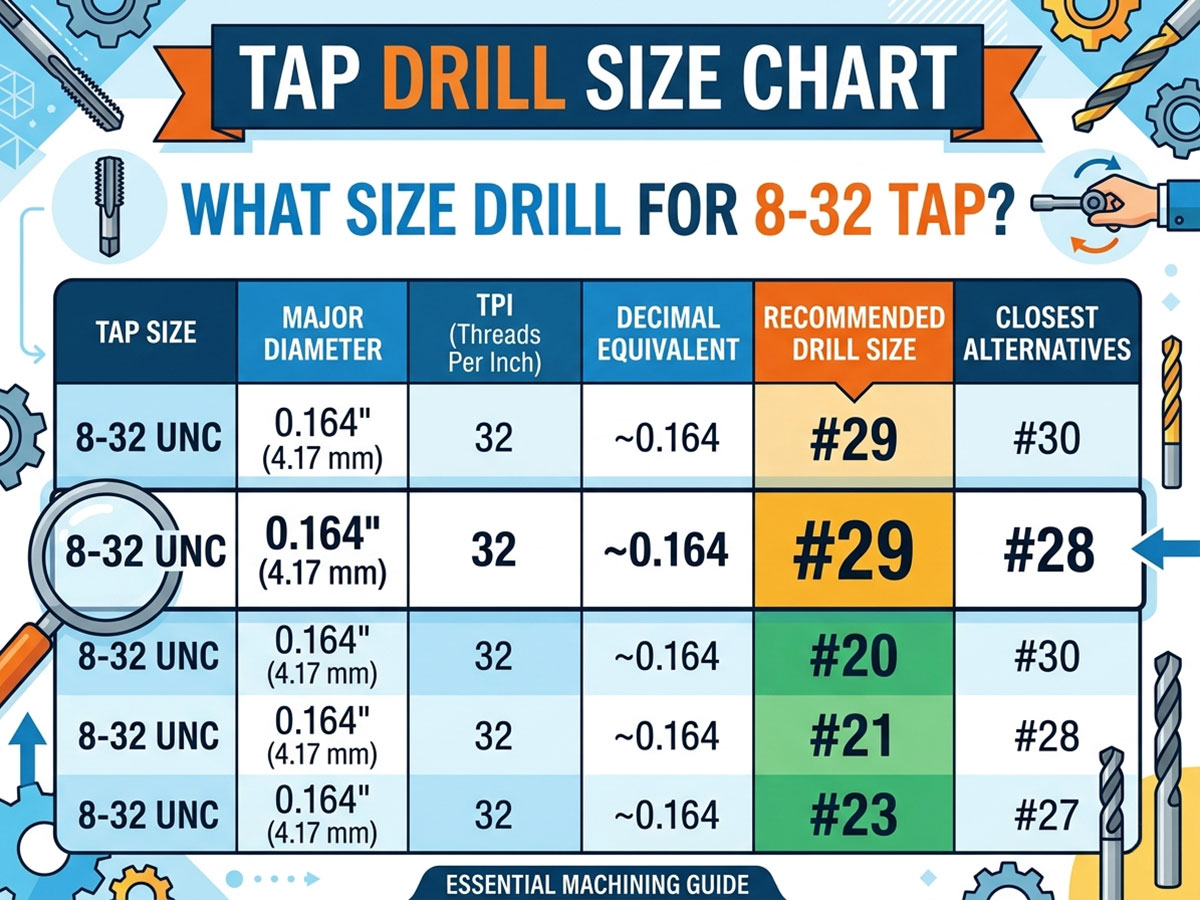
• “8”是螺旋测微器(a #8 机螺钉的大径约为 0.164 英寸)。
• “32”表示每英寸的线数(TPI)。
• 8-32 共同描述了一个 #8 螺纹规格为 UNC(粗牙)螺纹,每英寸 32 牙。
丝锥钻头必须略大于螺钉的小径,但小于其大径。这样才能保证丝锥能够顺利攻丝而不卡住。
攻丝钻孔与通孔:了解它们的区别
攻丝时最常见的错误是选错孔型。有两种完全不同的孔:
| 孔类型 | 目的 | 8-32钻头尺寸 |
| 攻丝钻 | 钻孔尺寸缩小,以便丝锥能够在墙上攻丝。 | #29(0.1360" / 3.45 毫米) |
| 间隙孔 | 钻孔尺寸加大,以便螺丝能够自由穿过而无需拧出螺纹。 | 18号紧身款,16号宽松款 |
经验法则:先攻丝较小的孔,再将螺丝穿过较大的孔。通孔组件在上部零件上使用通孔,在下部零件上使用螺纹孔。
为什么帖子互动率很重要
您可能会注意到攻丝图表中会提到螺纹百分比,通常为 75%。这指的是螺纹咬入孔壁的深度,它直接影响攻丝的强度和难易程度。
更高的螺纹百分比听起来更强,但实际上增加的夹持力却微乎其微,反而会显著增加转动丝锥所需的力。从 75% 到 100% 螺纹可以使攻丝扭矩增加一倍以上,这就是为什么几乎所有车间都以螺纹为目标的原因。 60% 达到75%的范围。
• 50 - 60% 绪最容易攻丝,丝锥断裂风险最低,且仍能保持大部分强度。适用于硬质材料。
• 75% 线(标准):大多数图表中使用的最佳点,包括 8-32 的 #29 钻孔。螺纹牢固,扭矩可控。
• 100% 绪很少需要。扭矩非常大,而且增加的力度很小,却很容易把丝锥弄断。
这就是为什么建议使用 29 号钻头(0.1360 英寸)而不是更小的钻头来攻丝 8-32 螺纹的原因。它能钻出干净利落的 75% 螺纹,同时还能让丝锥轻松转动,即使是用手也能轻松操作。
钻头尺寸和您的材料
29 号攻丝钻适用于大多数材料,但钻孔和攻丝的方式应根据工件而改变。
• 铝和黄铜:手感柔和,容错率高。29号钻头可钻出干净的螺纹;使用少量切削液可防止丝锥卡住。
• 低碳钢:使用切削油,并经常松开丝锥以清除切屑,避免过热。
• 不锈钢容易发生加工硬化。考虑使用稍大一些的钻头(朝向)。 60% 用螺纹)并涂抹大量润滑剂,使用锋利的丝锥。
• 塑料和复合材料:29 号钻头很好用;降低转速以避免熔化,并使用缓慢、稳定的敲击动作。
英制丝锥钻头尺寸表(常用尺寸)
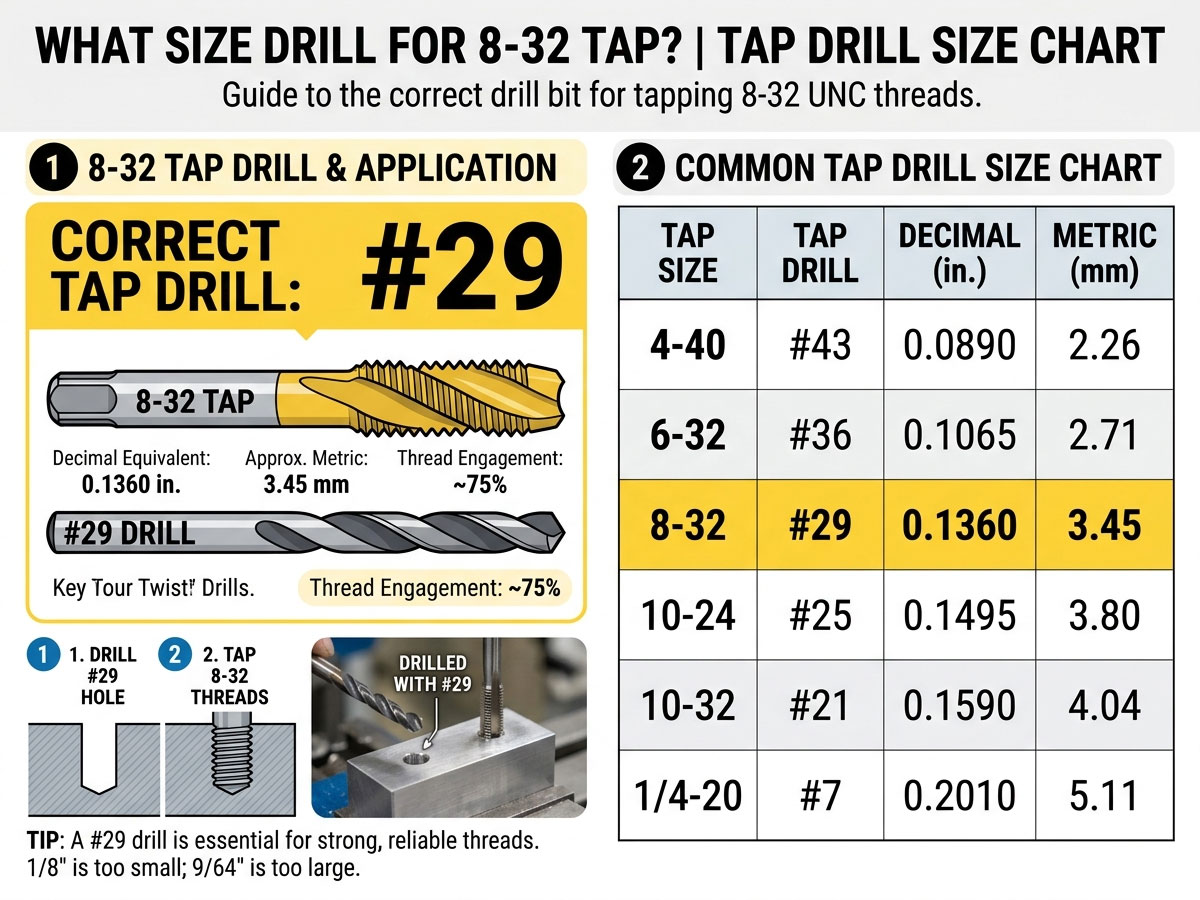
以下是常用英制机螺钉在螺纹啮合75%时的标准丝锥钻头尺寸。请将此表放在工作台附近。
| 丝锥尺寸 | 攻丝钻 | 英寸 | mm |
| 4-40 北卡罗来纳州 | #43 | 0.0890“ | 2.26 毫米 |
| 6-32 北卡罗来纳州 | #36 | 0.1065“ | 2.70 毫米 |
| 8-32 北卡罗来纳州 | #29 | 0.1360“ | 3.45 毫米 |
| 10-24 北卡罗来纳州 | #25 | 0.1495“ | 3.80 毫米 |
| 10-32 联合国 | #21 | 0.1590“ | 4.04 毫米 |
| 1/4-20 UNC | #7 | 0.2010“ | 5.11 毫米 |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 毫米 |
| 3 / 8-16 UNC | 5 / 16“ | 0.3125“ | 7.94 毫米 |
| 3 / 8-24 UNF | Q | 0.3320“ | 8.43 毫米 |
公制丝锥钻头尺寸表(毫米)
对于公制丝锥,丝锥钻头尺寸的计算方法是:大径减去螺距。以下是一些常用值,包括经常搜索的 M8 x 1.25。
| 公制水龙头 | 攻丝钻头(毫米) | 攻丝钻(英寸当量) |
| M3 x 0.5 | 2.5 毫米 | 〜0.0984英寸 |
| M4 x 0.7 | 3.3 毫米 | 〜0.1299英寸 |
| M5 x 0.8 | 4.2 毫米 | 〜0.1654英寸 |
| M6 x 1.0 | 5.0 毫米 | 〜0.1969英寸 |
| M8 x 1.25 | 6.8 毫米 | 〜0.2677英寸 |
| M10 x 1.5 | 8.5 毫米 | 〜0.3346英寸 |
| M12 x 1.75 | 10.2 毫米 | 〜0.4016英寸 |
常用的 8 毫米 x 1.25 丝锥(M8 x 1.25)使用 6.8 毫米钻头。这是大多数通用紧固件上常见的标准粗牙 M8 尺寸。
切削丝锥与成型(滚压)丝锥
大多数尺寸表列出的是标准切削丝锥的尺寸,这种丝锥用于去除材料。成型丝锥(也称滚压丝锥)则用于置换材料,因此需要更大的钻头。
• 切削丝锥(8-32)使用 29 号钻头(0.1360 英寸)。这是大多数店铺的标准选择。
• 成型/滚压攻丝(8-32):使用稍大一些的钻头,大约 0.1405–0.1440”,因为不会切削掉任何材料。
• 为何重要使用切削丝锥钻头尺寸的丝锥进行成型丝锥加工会产生过大的扭矩,并可能导致丝锥断裂。
成型丝锥最适用于铝和低碳钢等延展性良好的金属,可加工出强度更高且无切屑的螺纹。使用滚压丝锥时,务必查看丝锥制造商推荐的钻头尺寸。
如何钻孔并攻丝 8-32 孔
无论你是手工操作还是使用数控机床,步骤都是一样的:
• 标记并打中心冲,确定孔的位置,防止钻头偏移。
• 使用 29 号钻头(0.1360 英寸)以适合您材料的正确速度进行钻孔。
• 添加切削液可减少摩擦并延长丝锥寿命,尤其是在钢材加工中。
• 将 8-32 丝锥笔直地插入孔中,向前旋转半圈,然后向后旋转四分之一圈以清除切屑。
• 用 8-32 螺丝进行清洁和测试,以确认其配合顺畅。
在数控机床上,钻孔和攻丝都是预先编程的操作。对于金属零件上的精密螺纹孔, 数控铣床 or CNC加工中心 一次装夹即可完成钻孔和攻丝,且精度可重复。
避免常见的敲击错误
• 使用间隙钻头攻丝:孔径过大会导致螺纹无法牢固固定。攻8-32螺纹时,务必使用29号丝锥钻头,切勿使用间隙钻头。
• 不加切削液:在金属上进行干攻丝会很快使丝锥变钝,并有断裂的风险。
• 斜角攻丝:歪斜的丝锥会导致螺纹强度不足且错位。务必保持丝锥与表面垂直。
• 未清除切屑:用力敲击而不松开,会导致切屑堆积并折断工具。
• 钻头与材料厚度不匹配:钻孔和攻丝速度应与材料相匹配,以避免烧焦或加工硬化。
选择合适的钻头和工具也很重要。 STYLECNC指导 数控雕刻刀和铣刀 解释如何选择合适的切削刀具,以便在铝、钢和复合材料上加工出干净的孔。
常見問題解答
攻8-32丝锥应该用多大的钻头?
使用 29 号钻头,其尺寸为 0.1360 英寸(3.45 毫米)。这是 8-32 UNC 螺纹的标准丝锥钻头尺寸,螺纹啮合深度约为 75%。
8-32螺钉的通孔尺寸是多少?
使用 18 号钻头(0.1695 英寸)可实现紧密配合,使用 16 号钻头(0.1770 英寸)可实现宽松配合。预留的间隙孔允许螺钉穿过而无需拧出螺纹。
我可以用公制钻头代替 29 号钻头来钻 8-32 的螺纹吗?
是的。3.5 毫米(0.1378 英寸)的钻头非常接近 29 号钻头,适用于大多数材料的 8-32 螺纹,可产生略低于 75% 的螺纹。
M8 x 1.25 丝锥需要多大的钻头?
对于标准的 M8 x 1.25 粗牙丝锥,请使用 6.8 毫米钻头。这相当于常见的 8 毫米 x 1.25 丝锥钻头尺寸。
如何计算任意公制丝锥钻头尺寸?
从大径中减去螺距。例如,M8 x 1.25 = 8 - 1.25 = 6.75 毫米,四舍五入到标准的 6.8 毫米钻头。
8-32 丝锥钻头和 8-36 丝锥钻头一样吗?
是的。8-32 和 8-36 丝锥通常都使用 29 号钻头(0.1360 英寸),因为它们共用相同的钻头。 #8 螺旋测径规及类似小径规。
精密孔加工始于合适的机器
为了在多个零件上实现一致、可重复的钻孔和攻丝,数控机床可以消除猜测。了解更多 STYLECNC金属数控机床 并学习 如何使用数控铣床 大规模地在金属、铝和复合材料上生产精确的螺纹孔。