在所有木工车床应用领域中,桌腿的销量最高,因为它完美地结合了车床的所有优势:重复加工相同的零件、手工车削速度慢到无法批量生产的轮廓,以及对质量的高要求——哪怕一条不匹配的桌腿都会毁掉一张桌子。本指南将各种桌腿样式与其对应的车床类型对应起来,用数据论证了一致性的重要性,并涵盖了毛坯加工、经济效益以及同一台车床能够加工的其他零件。
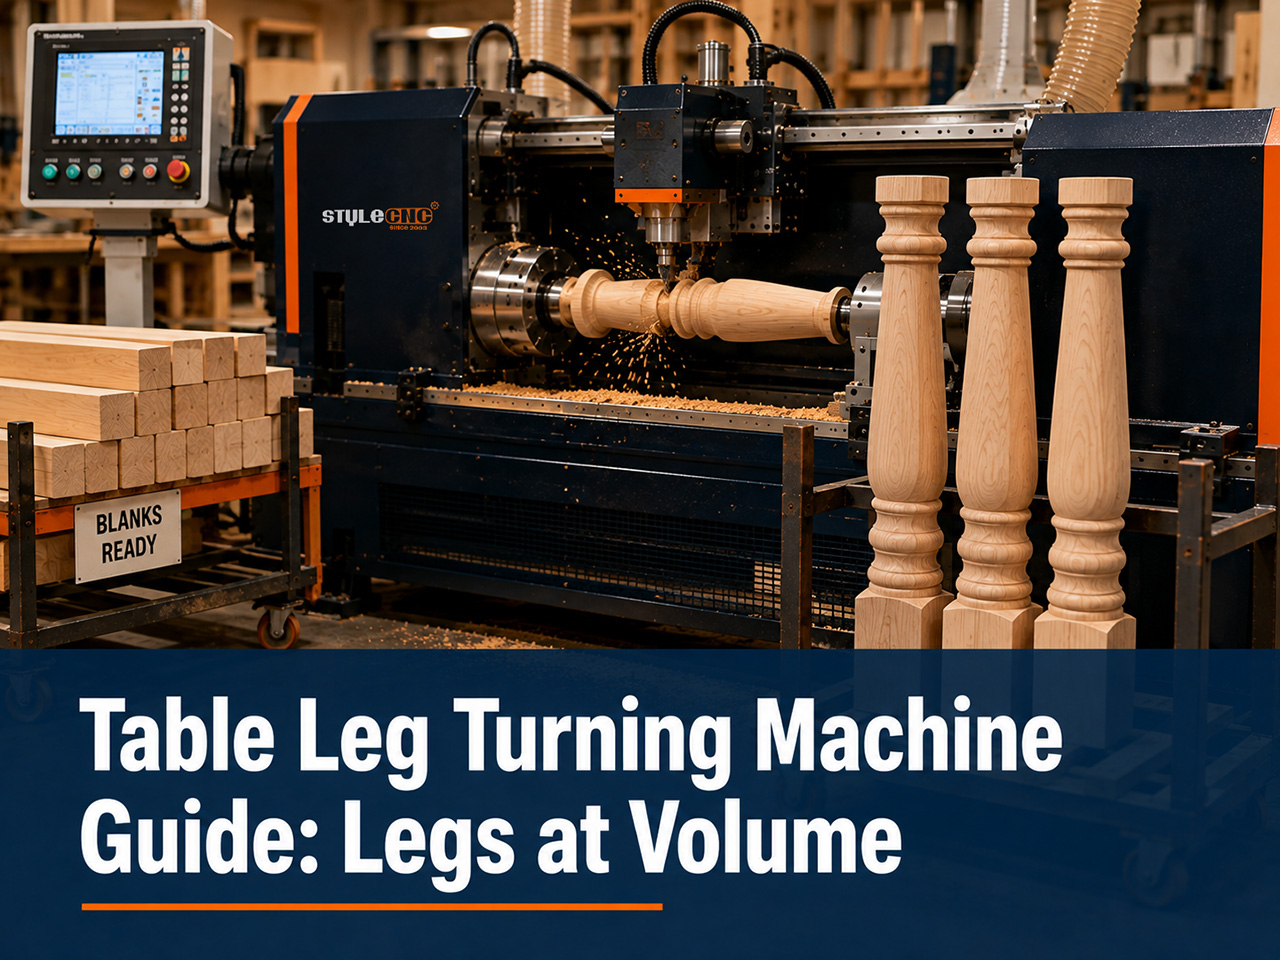
腿部样式与机器性能的匹配
家具腿分为 5 个生产类别,每个类别都有一个能够高效生产该家具腿的最低机器等级:
| 腿部款式 | 机器类别 | 循环特征 | 多维数据监测 |
|---|---|---|---|
| 直腿和锥形腿 | 单轴自动 | 简单的连续轮廓,机器上最快的循环速度。 | 每小时腿部训练量(以你的锥形长度为准) |
| 转变传统风格 | 单轴或双轴 | 由同一轮廓绘制而成的珠子、凹槽和花瓶 | 最深轮廓细节的循环时间 |
| 鞍形腿,方形至圆形 | 双轴带索引 | 木工区保留的方形木块,向下翻转 | 鞍肩处的过渡脆性 |
| 带凹槽和芦苇的腿 | 带雕刻主轴的四轴机床 | 一次夹紧即可完成旋转走刀和分度雕刻走刀。 | 腿部周围的笛声数量和深度一致性 |
| 绳索扭曲和雕刻腿 | 带雕刻主轴的四轴机床 | 沿旋转坯料的螺旋刀具路径 | 扭转音调匹配,适用于四腿组 |
这种映射关系是单向的:四轴机床可以轻松加工出简单的锥度,但单轴机床无法加工出槽纹。购买时,应选择目录中实际销售的最复杂款式,而不是你所欣赏的最复杂款式,并参考配置阶梯图。 如何选购合适的数控木工车床 显示每个级别对应的型号。
批次一致性:反对手工翻转
一张餐桌需要四条匹配的桌腿,而一份餐厅订单则需要四十条。手工车削依靠技巧和夹具来尽量做到匹配;而机器加工则无需任何额外工序,因为每条桌腿都使用相同的锉刀。数控机床批量加工的实际公差可以控制在毫米级以内,比任何装配过程所能达到的精度都要高。
家具制造商们对这种痛苦的描述不谋而合:第四条腿的加工时间竟然和前三条腿加起来的时间一样长;或者客户注意到,在午后的阳光下,两条前腿的凸起程度有所不同。这些都是一致性问题,而非速度问题,而一致性正是这台机器的固有优势。速度则是一种额外的收获:一个经验丰富的车工需要十分钟才能完成的轮廓,在单轴机床上只需两到四分钟,而在双轴机床上则大约只需一半的时间。
成品桌腿套装,无论是锥形、传统形还是雕刻形,最容易评判。 数控木工车床项目展示匹配情况以规格表无法显示的方式呈现出来。
第二个持续性收益会在几个月后显现:复购。一位客户去年春天购买了6把椅子,今年又订购了2把,机器会根据存储的文件重新制作一对几乎一模一样的椅子。手工制作只能勉强接近原件,而文件则能完全复制,这使得匹配替换件从一项技术挑战变成了日常工作。
腿部工作所需的坯料和硬木
桌腿坯料最初是方形的:餐桌和边桌腿通常为 45 至 80 毫米见方,而重型农舍桌腿和工作台腿则可达 100 毫米甚至更大,并在成品长度的基础上预留几厘米的夹紧短柱。木纹沿整条长度方向笔直并非出于美观考虑;如果木纹在细长的脚踝处向外倾斜,则容易导致桌腿在使用过程中断裂。
山毛榉、枫木、桦木、橡木和橡胶木是生产用桌腿的主要木材,因为它们切割干净利落,能保持轮廓细节,并且整套桌腿都能均匀着色。所有这些木材的特性都遵循着相同的规律。 生产木材加工应用 车床加工也遵循同样的原则:纹理笔直、质地致密的木料适合车床,而纹理复杂或节疤较多的木料则会给车床带来更大的压力。纹理鲜明的木料适合用于制作桌面,而桌腿则应选用纹理清晰的木料。
每百腿周期经济性
批量采购的逻辑最清晰:
✔ 手工车削,每条普通腿需要 10 分钟:一百条腿大约需要 17 个车工小时,这还不包括任何雕刻细节。
✔ 单轴机器每腿加工时间为 2 至 4 分钟:同样的一百条腿,4 至 7 个机器小时即可完成,操作员在装载间隙可以自由活动。
✔ 双轴:百条腿在 2 到 4 小时内落地,只需一个上午的时间。
✔ 四轴雕刻腿:随着雕刻密度的增加,循环时间会延长,但另一种选择不是降低生产速度,而是减少订单。
与熟练工人的工资相比,百腿批量生产每次都能节省至少一个工作日,因此,生产大量腿部产品的店铺通常能在第一年就收回机器成本。但反过来也一样:每周只卖十条腿的店铺实际上是在购买闲置产能,小批量生产的机器更适合它们。
除了腿部之外:同一台机器还能做什么
用于车削桌腿的机床并非只能加工单一产品。楼梯栏杆和立柱其实就是桌腿的另一种说法,它们更长更细,但加工中心距相同。棒球棒是细长的锥形棒身,带有一个要求很高的握把,正是这种应用使得双轴支撑技术声名鹊起。床架、灯柱、立柱和椅子的轴杆都遵循相同的图纸轮廓加工流程。
这种广度在商业上至关重要,因为家具腿的订单是分批到来的,而机器则全年都能从相邻的目录中获利。一家今天报价家具腿,下个季度报价楼梯组件的商店,只需一台机器、一套工作流程和一套操作人员技能即可满足两种需求。为楼梯立柱采购的床身长度也能确保未来一段时间内都能满足家具腿的需求,这实际上是在为提前一个目录的订单量来规划产能的一个有力论据。
腿部生产中常见的错误
✔ 为畅销产品均为带槽花纹的产品目录购买单轴加工能力。
✔ 腿部跑步姿势不正确,导致脚踝处撕裂,导致整批货物丢失。
✔ 省略了细长款式的稳定支撑,并手工打磨了四十条腿上的颤纹。
✔ 将毛坯切割成成品长度,不留卡盘夹紧短截。
✔ 根据普通腿部循环时间引用雕刻腿部工作。
腿部训练器选购清单
✔ 列出您最畅销的 5 种腿部款式,并标出需求量最大的款式;该款式决定机器的级别。
✔ 根据您产品目录中最重的支腿,确认最大空白长度和方形截面。
✔ 将周期时间与您最大的重复订单相匹配,而不是与您平均每周的订单相匹配。
✔ 如果产品目录中包含方形顶部榫卯腿,请确认其柄头和定位功能。
✔ 将双轴台阶的价格与您的车床工时按批量生产计算。
常見問題解答
一台机器能否既生产锥形现代腿又生产车削传统腿?
是的。两者都是根据绘制的轮廓线连续加工而成的,任何单轴加工机床都能加工这两种轮廓线。样式的改变只需要更改文件,而这正是混合目录商店成为其天然买家的原因。
制作波纹腿或绳纹腿需要什么机器?
这是一台带有雕刻主轴的四轴机床。旋转轴负责分度或旋转工件,而铣刀则负责切割出凹槽或螺旋纹,这是普通车刀无法完成的。低于这个级别的机床只能加工圆形轮廓。
一台数控车床一天实际能生产多少条腿?
单轴机床以每条腿2到4分钟的加工时间,在稳定负荷下,一个班次可以生产100到200条腿;双轴机床的产量大约是其两倍。雕刻样式会随着雕刻密度的增加而缩小,因此请根据您自己的轮廓进行报价。
它能车削顶部保持方形的柄腿,用于榫卯连接吗?
是的,在带有定位功能的机床上,方形截面保持不动,刀柄在肩部以下旋转。报价时务必明确确认刀柄尾端加工能力,因为清晰的方形到圆形过渡是规格要求,而非理所当然。
一般餐桌桌腿需要多大的坯料尺寸?
大多数餐椅腿的规格为60至80毫米见方,长度约750毫米,外加夹紧短管;边桌腿较短,农舍桌腿和长凳腿较长。请根据您所选产品目录中最重的桌腿来确定机器的加工能力。
一套四条腿的配件真的都能完全匹配吗?
由于每件产品都使用相同的程序在相同的坯料上切割,因此精度可达毫米级以下。肉眼可见的差异源于原材料的差异和染色,因此配套产品均采用一致、透明的材料切割而成。
同一台机器能否加工像面包脚和沙发腿这样的小件零件?
一般来说,中心距带余量时是可以的,但加工非常短的厚料是这台机器最不擅长的加工形式。如果产品目录中以圆锥形压脚为主,购买前请务必确认最小零件长度和夹持方式。
桌腿车床和棒球棒车床有什么区别?
同一系列的机床,侧重点不同。双轴车床的优势在于其纤细的手柄支撑,而双轴车床的优势在于其强大的加工能力和灵活的分度功能。一台双轴生产型车床就能满足这两个方面的需求,这也是为什么很多加工车间都选择使用这类机床的原因。
将您的腿部产品目录与配置进行匹配
从单轴锥加工中心到四轴雕刻机,比较全系列产品 用于车削和雕刻的数控木工车床 并根据您的腿部样式、坯料尺寸和批量大小获取免费报价。