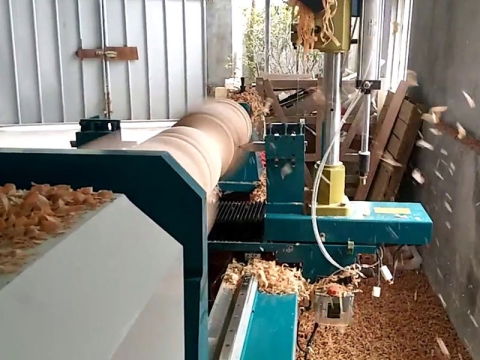
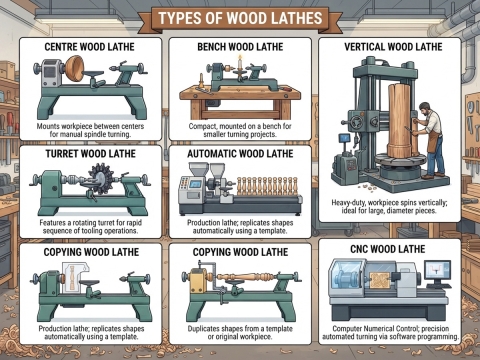
木工车床是一种利用木工车刀对木材表面进行加工或制造复杂轮廓的机床。
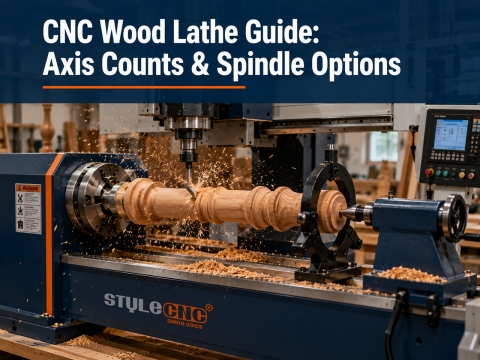
木工车床 数控木工车床主要用于制造楼梯栏杆、罗马柱、桌椅腿、洗脸盆、木制花瓶、木柱桌、木榫、家具部件和婴儿床支柱等产品。它们还可以生产盘子、高脚杯、瓶盖、把手、擀面杖、笛子和大提琴配件。数控木工车床尤其适合中小木工企业的批量生产,能够灵活地定义形状并快速切换加工模式。与一次只能加工单个工件的传统车床不同,数控木工车床(包括双轴和三轴机型)可以同时加工2个或3个相同的工件。该设备操作简便,配备直观的设计软件和一键式模式切换功能,即使没有专业背景的操作人员也能在短期培训后熟练掌握。全自动数控木工车床允许一名操作人员同时管理2到3台机器,从而显著提高生产效率,降低人工成本,并带来可观的经济效益。
说明
❇️ 检查车刀是否牢固固定。确认电源、气源和加工区域的状态,并确保工件夹紧牢固。
❇️ 加工前,请确认程序输入正确、刀具补偿准确、系统参数设置正确。
❇️ 将选择开关拨到“自动”模式,选择所需的加工程序,然后按下“循环启动”按钮。
❇️ 机器将开始返回机械原位,为加工做好准备。
❇️ 按下“循环启动”按钮开始操作;主轴将开始旋转(如果刀塔开始进给但主轴不旋转,请按下“启动”按钮)。主轴转速调整:根据工件材料、加工几何形状和刀具类型进行调整;通常,硬质材料需要更高的转速,而软质材料使用标准转速即可。如果在加工过程中出现振动,请调整转速以消除振动。
❇️ 加工完成后,系统将自动返回初始位置。
❇️ 要加工新的工件,只需再次按下“循环启动”按钮;要切换程序,请重复上述步骤。
❇️ 要退出加工程序,请按“退出”按钮或将选择开关转到“设置”位置;系统将返回初始界面。
❇️ 如果在加工过程中检测到任何异常情况,请按下“紧急停止”按钮停止所有操作。如需短暂暂停进行检查,请按下“暂停”按钮;再次按下即可恢复加工。
注意:加工过程中应使用较低的进给速度。“快速移动”速度可用于刀具回退或非切削运动。快速进给速度适用于光滑连续的截面,而对于直径变化剧烈的区域,应降低进给速度。对于直径突变或变化较大的截面,建议先加工较大直径的部分,然后再以较低的速度加工较小直径的部分。
注意事项
⛔ 雷雨天气请勿安装设备;请勿在潮湿的地方安装电源插座;切勿触摸未绝缘的电源线。
⛔ 操作人员必须接受严格的培训;在操作过程中优先考虑人身和设备安全,并在使用数控木工车床时严格遵守操作规程。
⛔ 所需的电源电压为 220V 或380V,波动范围小于5%。如果电压不稳定或附近有大功率设备,请在专业技术人员的指导下选择稳压器。
⛔ 数控木工车床和控制柜必须可靠接地。严禁在通电状态下连接或断开数据线。
⛔ 操作人员严禁在工作时佩戴手套;建议佩戴安全眼镜。
⛔ 机器机身由铸件制成,比较脆;安装螺丝时请用适中的力,以免滑丝。
⛔ 切削刀具必须正确安装和夹紧,并保持锋利。钝刀会降低车削质量,并可能导致电机过载。
⛔ 请勿将手指伸入工具的工作区域;严禁拆卸旋转头用于其他用途。严禁加工含石棉的材料。
⛔ 请勿超过机器规定的加工限值。长时间不使用机器时,请断开电源。机器搬迁必须在专业人员的指导下进行。
⛔ 如果机器发生故障,请查阅操作手册中的故障排除部分或联系经销商,以免造成人身伤害或设备损坏。
安全守则
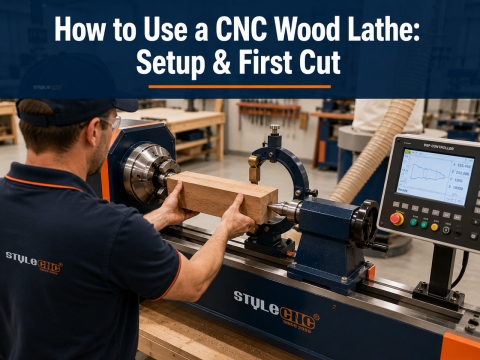
⚠️ 操作数控木工车床前,请务必牢固地安装工件,拧紧尾架锁紧螺母,并使用锁紧机构锁定尾架中心。用手旋转工件检查其状态,并调整刀架位置。刀架与工件之间的间隙应保持在 2-3 毫米。如果间隙过大,刀具可能会切入木材(“刀具切入”),从而造成安全事故。
⚠️ 夹紧木材后,手动旋转卡盘以确认对齐情况,并检查刀柄螺钉和刀架是否牢固固定;只有在确认一切正确后,才能接通电源并进行测试。
⚠️ 对于长度超过 100 毫米的工件,必须使用尾座中心将工件牢固地固定到位。
⚠️ 安装车刀时,刀柄从刀架伸出的长度应小于50毫米,刀柄总长度应约为150毫米。加工大型工件(直径超过500毫米)时,刀具必须牢固地固定在刀架上,且切削刃不宜过锋利。
⚠️ 设置合适的切削参数。粗车时,应减小切削深度以适应工件的棱角。待棱角被车削平整且工件大致成形后,即可提高转速进行后续加工。
⚠️保持刀刃锋利。使用钝刀不仅会影响加工质量,还会增加发生事故的风险。
⚠️ 不要切割带有节疤的小工件。加工带有节疤的工件时,避免使用过高的进给速度;加工前,请清除木材上的任何硬物。
⚠️ 车削不规则、有棱角的木料时,首先要用固定工具切掉锋利的边缘,然后再进行车削。
⚠️ 使用砂纸打磨车削零件表面,以获得更好的光洁度。打磨时请勿施加过大压力。以稳定的速度沿工件表面移动砂纸,在达到所需光洁度的同时,避免过度磨损工件。
⚠️ 使用数控木工车床进行初始切削时,请使用较低的进给速度。使用砂布或砂纸打磨时,右手放在前面,左手放在后面,施加均匀的压力。
⚠️ 胶合木组件必须静置 24 小时后才能进行车削。
⚠️ 车床的转速取决于工件的尺寸和材料。
⚠️ 选择合适的主轴转速:车削大型工件时应降低转速,因为高转动惯量可能导致事故;相反,车削小型工件时可以提高转速,以获得更光滑的表面。至关重要的是,在车削毛坯工件之前,必须将其倒圆。严禁直接车削方形工件,因为这会带来严重的安全隐患。
⚠️ 严格遵守车床安全操作规程。启动机器前,请检查所有部件,确保其运转正常。
维护规则
数控木工车床在运行前后均需进行检查和维护。具体维护指南如下:
*️⃣ 车床润滑:为确保正常运转、减少磨损、延长使用寿命,车床上的所有摩擦点都必须进行润滑,日常维护必须优先考虑。
*️⃣ 油泵润滑:一种连续强制润滑机制,通常用于需要大量润滑剂的高速运转部件。这种方法在主轴箱内的多个润滑点进行润滑。
*️⃣ 常用车床润滑方法:车床采用多种润滑方式;常用方法包括:
✓ 油倾倒/滴落:通常用于暴露的滑动表面,例如床轨。
✓ 飞溅式润滑:通常用于封闭式壳体。例如,当主轴箱内的齿轮旋转时,润滑油会从壳体底部飞溅到上方的油槽中;然后润滑油通过油槽上的孔流向各个润滑点。
✓ 油芯润滑:通常用于进料箱或裙板组件中的油箱。这种方法利用油管(或油绳)的吸油和毛细作用,将润滑剂引导至特定位置,实现间歇性滴油润滑。
✓ 滚珠式油杯润滑:通常用于尾座轴承、滑架手轮以及丝杠、进给杆或控制杆的支撑件等部件。使用时,将油枪按压在油杯顶部的滚珠上进行注油;移开油枪后,滚珠复位并密封开口,防止灰尘进入。
✓ 润滑脂杯:通常用于变速箱、齿轮支架轴等部件,或不方便频繁润滑的部位。杯内预装钙基润滑脂;需要润滑时,拧紧杯盖即可将润滑脂挤到润滑点。
按照上述方法进行适当的维护,可以使数控木工车床更容易操作,并延长其使用寿命。