光纤激光可以切割黄铜和紫铜吗?
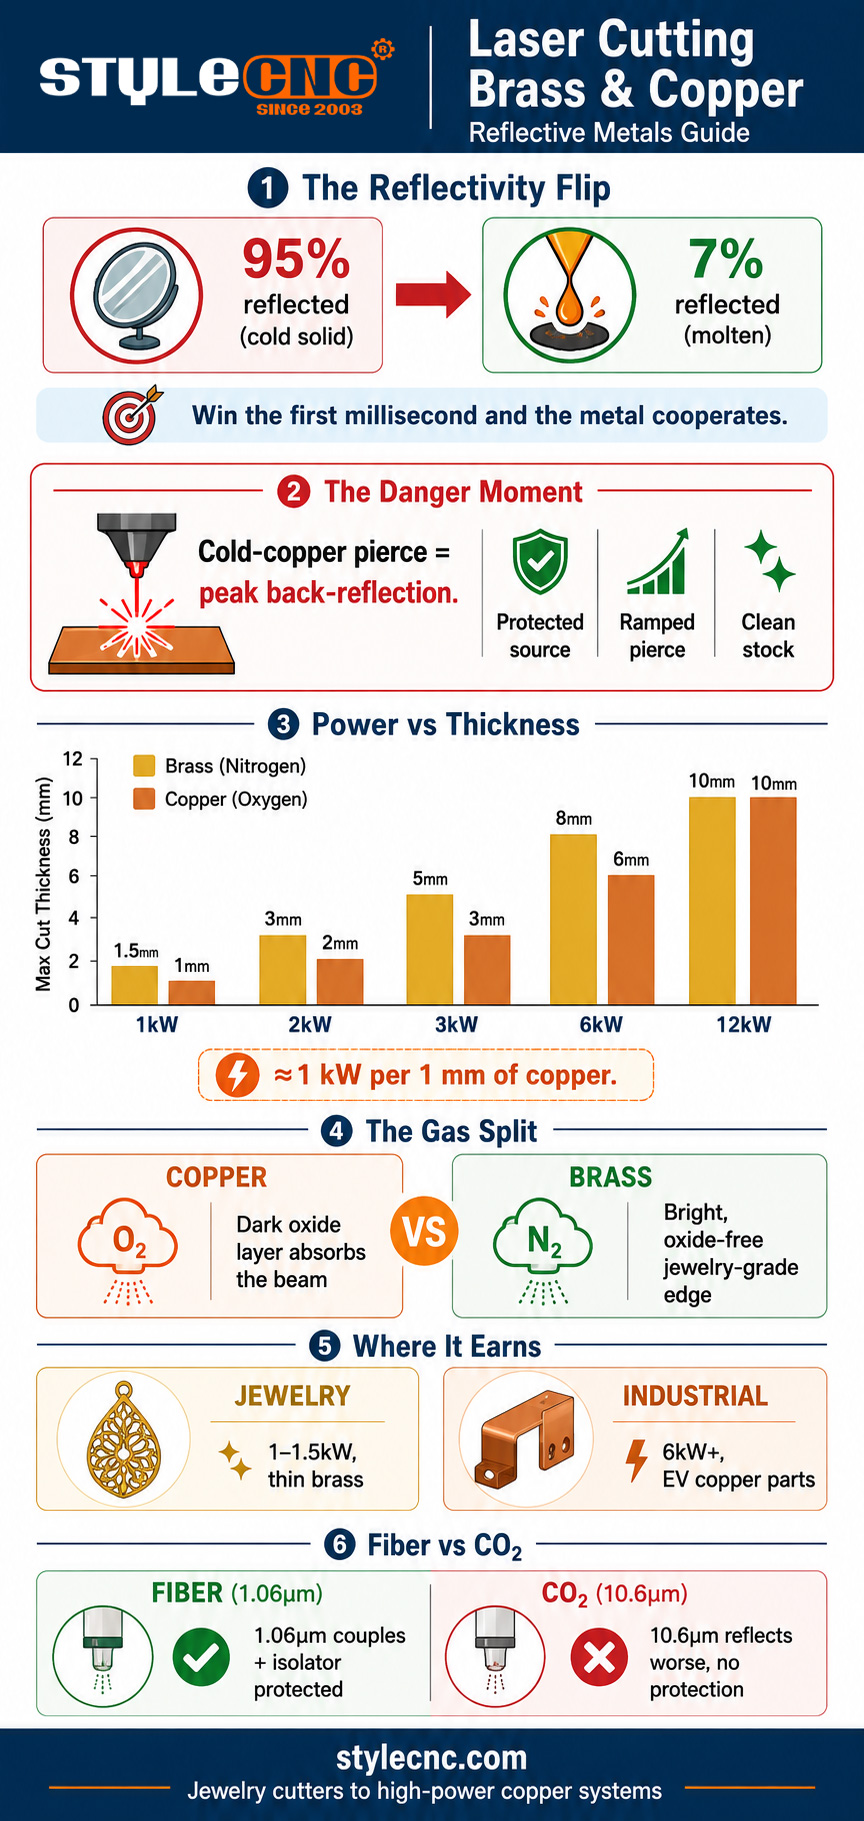
是的。现代 光纤激光器 由于其 1064 纳米波长的光比其他波长的光更容易与黄铜和铜耦合,因此通常会使用这种光来切割这些金属。 CO2 激光器的光束直径为10.6微米,目前市售的激光器均带有背反射保护装置。每毫米铜的加工功率约为1千瓦,铜加工需使用高压氧气,黄铜加工需使用氮气,而要实现可靠的生产作业,则需要2千瓦或更高的功率。
实现这一目标的物理原理在于温度变化。铜在低温固态下的反射率约为95%,但一旦熔化,反射率就会骤降至约7%。光纤激光器的优势在于能够强行加速这一转变:在极小的区域内施加最大功率密度,可在几毫秒内熔化表面,金属几乎完全吸收光束,切割过程随即正常进行。所有与反射性金属相关的挑战都被压缩到了熔池形成之前的瞬间。
回顾反思:真正的风险所在
熔化前的瞬间就是穿孔,这是整个切割过程中风险最高的环节。全功率连续穿孔到冰冷、光亮如镜的铜上,会在最初几分之一秒内将最大可能的反射能量直接沿光束路径反射回去。对于老旧、未加防护的激光器,这种反射光可能会损坏传输光纤或激光模块本身,这就是激光与铜之间种种危险传说的由来。
有三件事终结了那些老生常谈。现代光纤光源配备了背反射隔离装置和传感器,能在激光器损坏前发出故障警报,通常还辅以反射监测关断逻辑。穿孔程序也发生了改变:采用斜坡或脉冲穿孔,将镜面相位控制在毫秒级,而不是像以前那样以全功率照射在冷金属上。表面处理也成为标准流程,因为油、氧化膜和水分都会增加反射率。
购买时需要注意的一点很简单:对于黄铜和紫铜加工,务必以书面形式确认光源、切割头和防护系统是否适用于您所需厚度的反光金属。零件外观可能完好无损,但未经认证的机器却会悄无声息地吸收有害的反射光。
为什么膳食纤维胜过其他纤维? CO2 关于反射金属
波长差决定了这一点,其他任何规格都无关紧要。铜和黄铜会反射…… CO2 激光器的10.6微米光束比光纤激光器的1.06微米光束强度更高,因此 CO2 机器一开始就面临着能量耦合少好几倍、反向反射问题更严重的困境,而且没有保护隔离器技术来弥补。 CO2 纤维增强系统在非金属和一些厚板细分市场中仍然占有一席之地,但对于黄铜和铜来说,业界的结论是:要么用纤维,要么什么都不用。
同波长优势是整个光纤类别的基础,这在下文中有深入探讨。 光纤激光技术指南对于反射金属,它可以直接转化为更低的最小功率、更快的穿透速度和更安全的光路。
最小功率和厚度限制
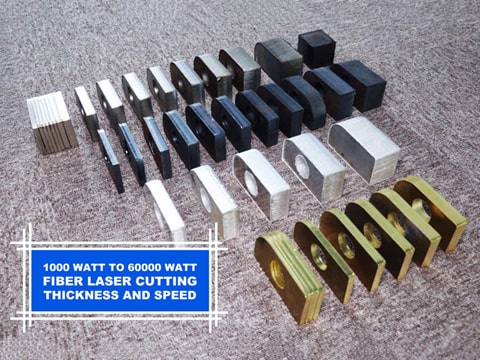
铜的典型经验法则是每毫米厚度大约承受1,000瓦的功率,黄铜由于含锌量高,吸收能力更强,因此适用范围略宽。下表将其转化为实际的窗户尺寸。
| 激光功率 | 铜管乐器(制作) | 铜(生产) | 典型工作 |
|---|---|---|---|
| 1 kW | 高达1.5毫米 | 高达1毫米 | 珠宝、标签、薄片 |
| 2 kW | 2至3 mm | 1.5至2 mm | 标牌、装饰面板 |
| 3 kW | 4至5 mm | 3 毫米 | 一般制造 |
| 6 kW | 6至8 mm | 5至6 mm | 母线,电气部件 |
| 12千瓦以上 | 10毫米+ | 8至10毫米+ | 生产铜/黄铜板 |
两个参数习惯可确保切割始终在安全范围内。首先,使用光源允许的最高峰值功率,因为功率密度会缩短反射阶段;然后,将进给速度降低10%到15%,以增加工艺裕量。其次,在冲孔和切割过程中,始终保持焦点在材料表面或非常接近表面;反射性金属比钢材更容易受到离焦的影响。
区分黄铜和铜的天然气战略
这里存在一个反直觉的地方:这两种金属需要不同的气体,而铜的答案打破了通常的简单规则。
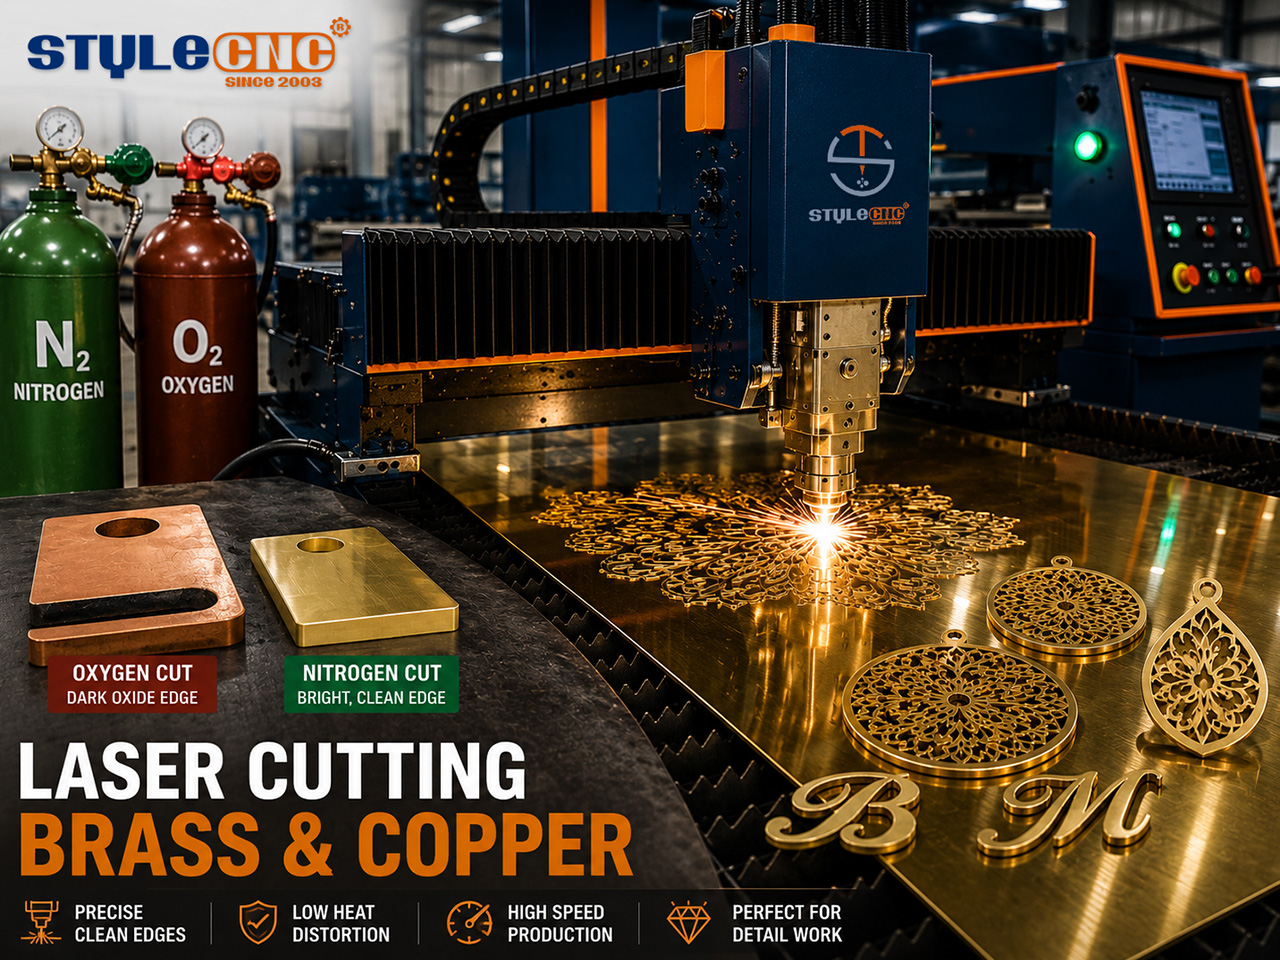
✓ 铜:高压氧气。氧气与铜表面反应形成一层深色氧化层,而这层氧化层正是关键所在:氧化铜吸收光束的效果远优于光亮铜反射光束的效果。从大约 2 毫米以上的深度开始,仅使用氮气切割铜会停止,此时必须使用氧气才能实现可靠的穿孔和切割。
✓ 黄铜:含氮。由于锌的含量,黄铜的性能更接近传统金属,因此含氮处理能确保其始终如一的性能:无氧化、光亮、洁净的边缘,非常适合直接用于装饰和珠宝制作。合金成分的变化会影响其性能,因此请对每种新的黄铜牌号进行参数测试。
✓ 两者都需要:先清洁材料。油渍、氧化膜、涂层和水分都会增加表面反射。切割前擦拭材料是目前最经济实惠的防止背反射的方法。
黄铜和紫铜切割能赚钱吗?
珠宝和小件装饰品是天然的切入点:厚度小于 1.5 毫米的黄铜薄片可以在功率为 1 至 1.5 千瓦的紧凑型机器上干净利落地切割出来,而且 激光金属珠宝切割机 这款机器专为这类工件而设计,能够满足吊坠、耳环坯料和金银丝细工等精细工件所需的精度要求。标牌制作也是其理想的应用场景:黄铜字母、标识牌和建筑装饰条都采用光亮的氮气切割边缘,无需任何后续加工即可进行抛光或做旧处理。
在工业领域,铜母线、变压器部件和电气连接器都是批量激光加工产品,而电动汽车电池的生产更是成倍增加了对激光加工的需求。这指的是6千瓦及以上的功率范围,在这个范围内…… 高功率光纤激光金属切割机 该系列产品具备生产用铜所需的功率密度和气体输送能力。以下是中端产品的性能证明: STYLECNC's 2000瓦光纤激光切割铜演示 展示了在真实材料上运行的工艺流程。
常見問題解答
切割铜会损坏我的光纤激光器吗?
在配置合理的现代化机器上不会出现这种情况。风险窗口在于刺穿冷铜层,此时反射率接近 95%,反射光达到峰值。目前的电源都配备了背反射隔离和故障监控功能,可以安全地处理此类故障,而斜坡式刺穿技术则能将镜面反射相位控制在毫秒级。需要注意的是:务必获取书面确认,确认您的电源和焊头适用于您所需厚度的铜层。
为什么铜用氧气制造,而黄铜用氮气制造?
铜的问题在于反射,而氧气可以通过化学方法解决这个问题:它形成的氧化层颜色较深,对光束的吸收效果远胜于光亮的铜。在约1毫米以下,氮气可以起到作用;从大约2毫米开始,氧气就必不可少了。黄铜由于含有锌,吸收效果也足够好,因此氮气通常的优势得以发挥:形成光亮、无氧化物的边缘,便于抛光,这正是装饰和珠宝制作所需要的。
切割黄铜板需要多大的功率?
对于厚度不超过 1.5 毫米的珠宝和薄装饰黄铜,1 千瓦的功率就足够了,切割效果也很干净利落。标牌用黄铜(厚度 2 至 3 毫米)需要 2 千瓦的功率。一般加工用黄铜(厚度 4 至 5 毫米)需要 3 千瓦的功率,而厚黄铜板则需要 6 千瓦甚至更高的功率。由于黄铜对光纤波长的吸收性能更好,因此在所有功率级别下,黄铜的厚度都略大于铜。
如何利用传统媒体来增强 CO2 激光切割黄铜还是紫铜?
实际上不行,而且不应该在没有反光金属保护的机器上尝试这样做。这两种金属都会反射 10.6 微米的光线。 CO2 由于波长比光纤波长更强,耦合更差,背反射风险更高,且光路中没有隔离器技术。这是金属切割领域最典型的例子之一,光纤激光器不仅性能更优,而且绝对是最佳选择。
为什么我的黄铜切割件在不同批次的材料之间会有差异?
黄铜是一系列铜锌合金,并非单一材料,不同牌号的锌含量各不相同,锌含量越高,吸收率也越高。锌含量高的合金更容易切削;无铅加工黄铜的性能又有所不同。表面状况是第二个影响因素,因为氧化和薄膜会改变反射率。解决方法与铝合金相同:针对每个牌号设定参数,并在新一批黄铜到货时进行小批量试切。
底线
自从光纤光源具备了背反射保护功能,操作人员也学会了重视穿孔工艺之后,黄铜和铜就不再是禁忌金属了。其工艺流程基本相同:使用最大功率密度穿透反射层,聚焦于表面,铜材使用氧气,黄铜材使用氮气,使用洁净的材料,并以每毫米铜材大约一千瓦的功率作为尺寸标准。
STYLECNC配置该范围内的光纤激光器,从 珠宝级金属切割机 用于薄黄铜制品 高功率系统 用于生产铜。发送 STYLECNC根据您的金属种类、厚度和体积,选择反射金属等级配置和气体推荐。