大多数购车者都会在选择两大驱动系统时犹豫不决,因为双方都公布了令人信服的数据。本指南将按顺序完整地介绍整个决策过程:如何…… 数控折弯机 本书将介绍金属成型工艺、驱动类型在车间实际应用中的变化、如何根据实际订单确定吨位和轴数,以及所有权成本的隐藏之处。最终,适合您工作的机床类型应该一目了然,无需争论。
数控折弯机的工作原理
每台折弯机成型金属的基本原理都相同。冲头驱动上冲头向下压入下模,板材围绕冲头尖端按预设角度折弯。控制器协调冲头深度、后挡料位置和折弯顺序,确保每个折边都落在图纸规定的位置。
冲头进入模具的深度决定了成型方法。空气弯曲成型时,冲头在到达模具底部之前停止,这种方法使用最小的吨位,并且允许一套模具成型多个角度,但代价是会产生更多的回弹来补偿。底部压入成型将板材完全压入模具,以实现更精确的角度控制。压印成型则更进一步,使用数倍于空气弯曲成型的吨位,将冲头尖端压入材料中,几乎完全锁定角度。大多数现代工厂默认采用空气弯曲成型,仅在公差要求极高的零件上才使用底部压入成型。
后挡料是零件采购人员常常低估的部件。它在每次冲压前定位板材,因此其轴向数量决定了无需手动重新定位即可成型的零件复杂程度。基本的 X 轴使挡料指前后移动,R 轴使挡料指抬升以加工带凸缘的零件,Z 轴使挡料指左右移动以加工偏置折弯。
操作人员往往会从实际角度出发来思考问题:这台机器能否在整个班次中保持 2 毫米不锈钢加工 0.5 度的精度?或者,一个四弯外壳实际需要多少次冲程?这两个问题,即精度和循环次数,比任何规格表都能更快地区分机器的等级。一位加工人员正在切割毛坯…… 用于预弯成型的数控等离子切割机 还需要弯曲侧与切割侧保持同步,这使得冲程速率成为一个生产问题,而不是一个舒适性功能。
液压式与伺服电动式:核心决策
驱动系统是选购决策中最重要的因素。液压机利用持续运转的油泵提供的油压来驱动活塞杆。伺服电机则将电机与滚珠丝杠或皮带连接,通过直接位置控制来驱动活塞杆。
这些可衡量的差异足以改变一家商店的经济状况:
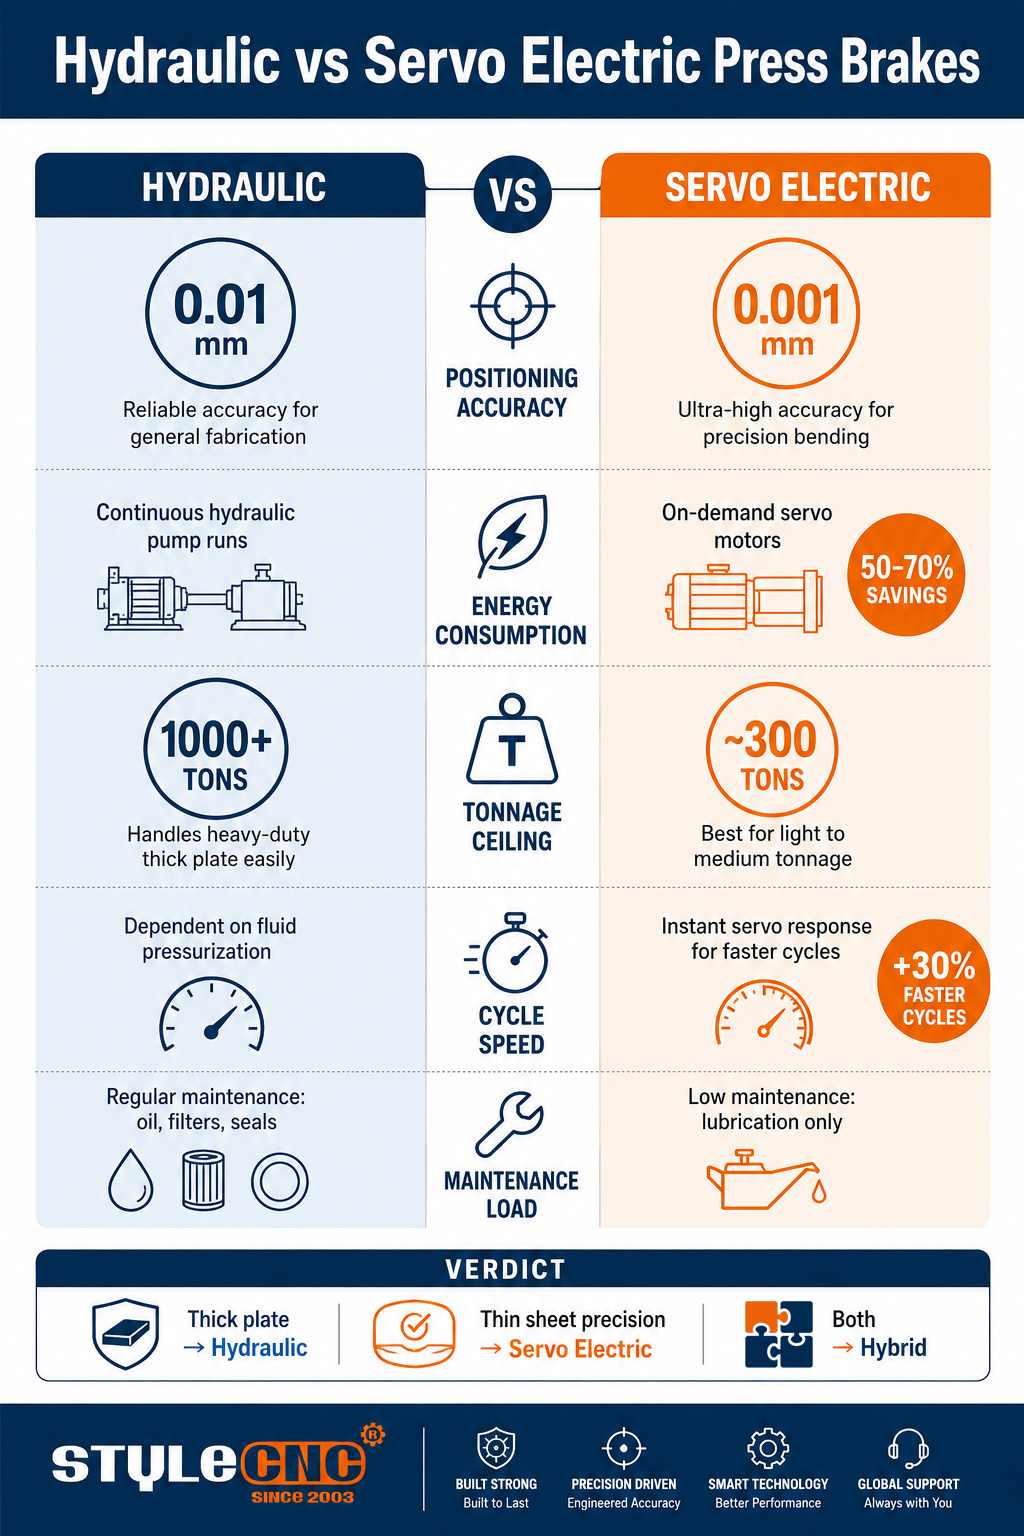
• 伺服电动驱动装置比液压驱动装置节能 50% 至 70%,因为电机仅在活塞移动时才消耗电流。
• 直驱式电机的定位精度可达 0.001 毫米,而典型的液压缸的定位精度约为 0.01 毫米。
• 由于伺服电机响应迅速,冲程前无需流体加压,因此电动驱动的循环时间可提高 30%。
• 液压机械仍然占据重型机械市场,重量超过 1000 吨,而目前的电动机械设计重量上限接近 300 吨。
实地调研还提出了一项值得注意的注意事项:广告宣传的节能效果很大一部分发生在机器闲置期间,此时液压泵仍在循环润滑油,而操作员则在操作零件。如果您的机器大部分时间都在负载下弯曲厚板,那么节能效果的差距就会缩小。因此,请根据您实际的工作循环,测量每个典型零件的能耗,而不是照搬宣传册上的百分比。
| 因素 | 液压数控折弯机 | 伺服电动折弯机 | 多维数据监测 |
|---|---|---|---|
| 定位精度 | 约 0.01 至 0.02 毫米的重复精度 | 采用滚珠丝杠驱动,精度可达 0.001 至 0.003 毫米。 | 滑块重复精度(单位:毫米);请在测试弯曲试验中验证,不要参考产品手册。 |
| 能源消耗 | 水泵持续运转,即使在怠速状态下也会消耗电力。 | 电机仅在冲程期间消耗电力;能耗降低 50% 至 70%。 | 整个班次(含空闲时间)内,每个代表性部件的千瓦时消耗量(kWh) |
| 吨位上限 | 重型钢板的称重能力超过1000吨 | 当前设计的实际承载能力接近300吨 | 根据厚度、抗拉强度和模具开口确定所需吨位 |
| 循环速度 | 每次冲程前,液体必须加压。 | 伺服响应速度更快,循环速度提升高达 30%。 | 每小时实际零件组合的零件数量 |
| 维护负荷 | 按计划对机油、滤清器、密封件、阀门和冷却器进行保养 | 无液压回路;仅进行润滑和驱动检查。 | 每台机器的年度维护工时和耗材成本 |
| 最合适 | 厚钢板、高吨位、混合重型制造 | 薄板、精密外壳、大批量重复加工 | 订单簿中高于和低于 6 毫米的订单占比 |
对于既需要吨位又需要效率的车间来说,混合伺服液压驱动装置可以兼顾两者,与固定速度液压装置相比,通常可减少 30% 到 50% 的能源消耗,同时保持电动驱动装置目前还无法比拟的高力容量。
吨位、床身长度和轴数
根据材料尺寸选择机器
所需的吨位取决于三个因素:板材厚度、材料抗拉强度和模具开口宽度。在3米长的工作台上弯曲3毫米厚的低碳钢板与成型12毫米厚的钢板,即使都称为折弯机,所需的机器也截然不同。相同厚度的不锈钢所需的吨位大约是低碳钢板的3倍,而铝材成型所需的力较小,但回弹力更大,任何操作过折弯机的人都熟悉这种特性。 铝加工工作 在其他类型的机器上。
购买吨位时,应满足您经常成型的最厚材料的需求,然后增加约 20% 的余量,以确保机器永远不会满负荷运转。 数控折弯机 长期处于最大负荷状态会加速磨损,并且角度保持性更差。
回弹是尺寸调整的另一半。冲头抬起后,所有金属都会发生弹性回弹,根据合金和厚度的不同,弯曲角度会扩大一度或更多。控制器会通过过度弯曲一定量来补偿回弹,但这种计算只有在机器能够精确识别材料的情况下才有效。无论机器价格如何,使用一致且经过认证的原材料进行折弯的工厂,其角度重复精度远高于使用不同来源板材的工厂。因此,在选择折弯精度等级时,务必将原材料供应的一致性考虑在内。
轴计数能给你带来什么好处
轴的标识描述了控制器自动执行的运动。Y1 和 Y2 轴分别独立控制滑块的两端,使其在偏心负载下保持水平。X 轴控制后挡料的深度,R 轴抬起挡料指,Z 轴控制挡料指沿工作台移动。四轴机床可以处理大多数通用加工;只有当零件几何形状需要频繁地重新定位挡料时,六轴或八轴机床才更划算。
同时进行结构件和板材加工的车间通常会将折弯机与其他设备配套使用。 用于加工的金属数控机床 因此,切割、折弯和机械加工都在厂内完成。当毛坯精度达到要求时,折弯机才能最快地发挥其作用,这也是为什么关于折弯精度的讨论最终往往都离不开切割工作台的原因。
控制器、工具和拥有成本
控制器是操作员与机器的全部交互界面。现代数控控制器以图形方式模拟弯曲过程,在碰撞发生前发出警报,并接受离线编写的程序,因此机器可以在编写下一个作业程序的同时继续弯曲。在比较不同机器时,让操作员分别在每台控制器前操作一小时;界面设置时间的差异通常大于滑块速度的差异。
模具应该单独列入预算。精密研磨的冲头和模具,配合快速更换系统,虽然前期投入较高,但能将换模时间从30分钟缩短到几分钟。一年下来,如果生产批次大小不一,换模时间造成的产能损失将远超任何单一机器规格。
拱形校正是区分长床加工机床的关键所在。在负载作用下,滑块中心会发生轻微偏转,如果不进行校正,长弯曲的中间部分就会出现成形不足的情况。机械或液压拱形校正系统会预先弯曲工作台以抵消这种偏转,而数控拱形校正系统则会根据每个工件自动调整校正量。对于3米及以上的工作台,在询问其他精度参数之前,务必先了解拱形校正的处理方式,因为如果滑块没有进行校正,那么在整个弯曲长度上,其他所有精度参数都将失去意义。
拥有成本不仅限于发票金额:
• 液压回路每年需要消耗油、滤芯、密封件和冷却器进行维护;而电动驱动装置则通过定期润滑来取代这些部件。
• 不同班次和年份之间每小时几千瓦的功率消耗差异会累积。
• 对操作员进行控制器和弯曲补偿基本原理方面的培训,可以防止悄无声息地侵蚀利润的废料产生。
刹车两侧的物料搬运也很重要。弯曲的商店 结构件和板材应用领域的钢制零件 通常情况下,折弯单元的实际产能取决于精确坯料到达折弯单元的速度,因此许多人将折弯机与……配合使用。 光纤激光切割机为折弯线供料 而不是将这两笔购买分开处理。
购买数控折弯机时常见的错误
• 购买精度无法使用的材料:精度为 0.01 毫米的冲头无法挽救厚度相差 0.1 毫米的板材。
• 根据平均作业量而不是最重的重复性作业量来确定吨位。
• 忽略后挡料轴数,然后为每个复杂零件的手动重新定位付出代价。
• 采用产品手册中的能耗百分比,而不是在实际工作循环中测量每个部件的千瓦时数。
• 在机器到货之前,不要将刀具和快速更换系统纳入预算。
决策前检查清单
• 列出您最常用的 5 个零件,包括厚度、材料、公差和尺寸吨位(从最重的开始)。
• 根据占空比选择驱动方式:伺服电动适用于薄板和精密加工,液压适用于厚板,混合式适用于两者兼备的情况。
• 确认后挡料轴能够覆盖您最复杂的重复零件,而无需手动重新定位。
• 在您自己的材料上进行弯曲测试,并测量十次弯曲的重复性。
• 将工具、培训和安装的预算与机器价格一起制定,而不是在机器价格之后制定。
构建您的完整金属加工单元
折弯机与为其供料的机器配合使用时性能最佳。了解全系列产品。 数控折弯机和管材弯曲机 并根据您的材料清单和每日用量获取免费报价。