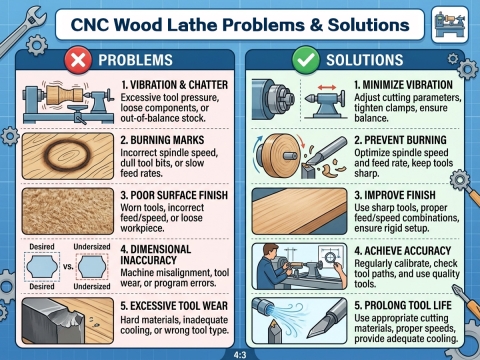
本指南是整个主题的概览:它涵盖了机器的各项功能:机器的定义和非定义,每种轴配置的功能,从图纸到成品主轴的无模板工作流程,以及装载自动化如何改变生产效率。如果某个子主题值得深入探讨,指南中会提供相关链接,因此您可以将本页面作为中心枢纽,并根据自己的疑问进行探索。
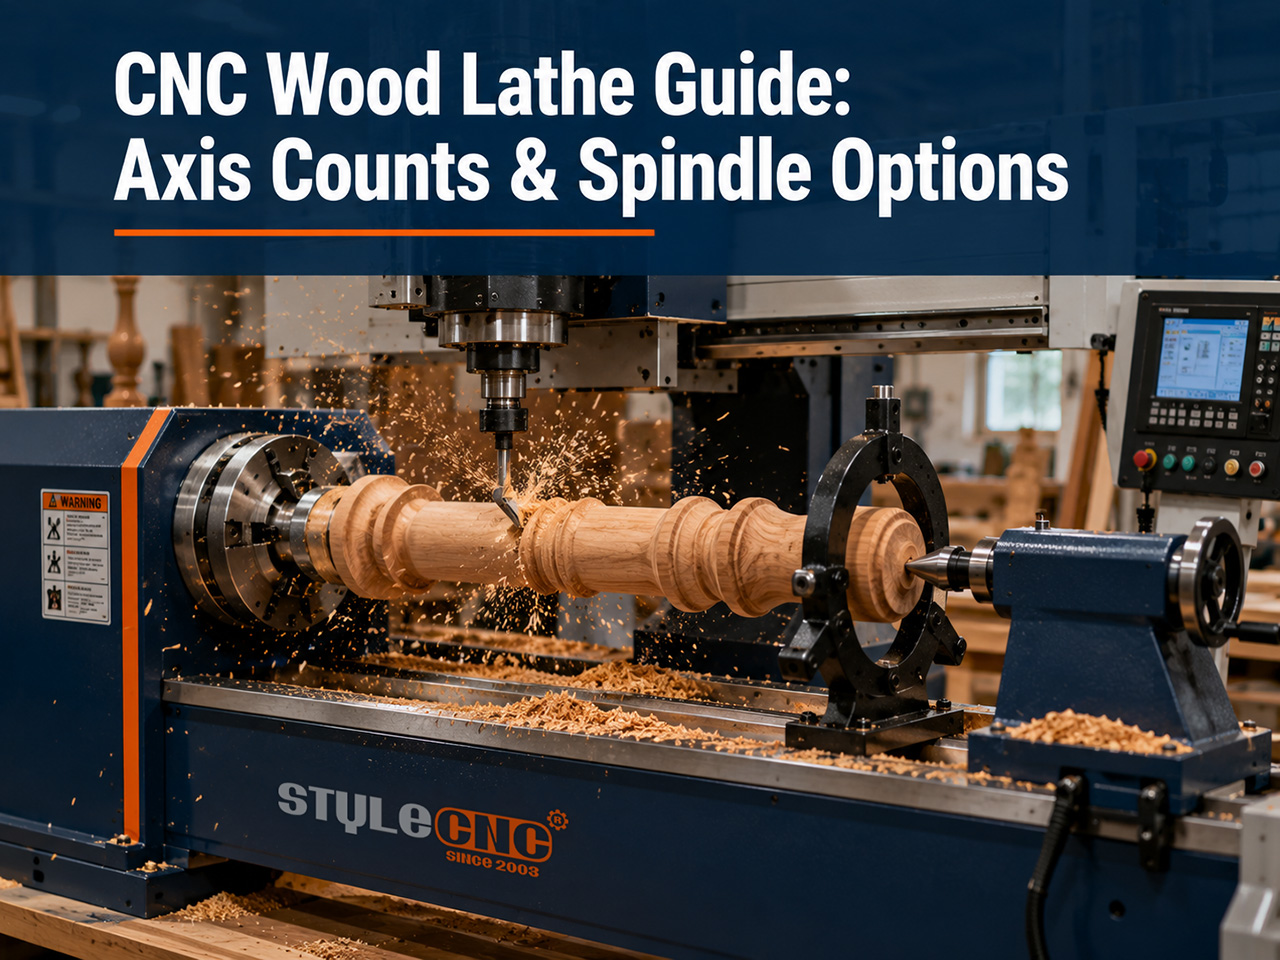
数控木工车床与手动车床和数控雕刻机有何区别?
手动车床旋转木料,车工手工进行加工,每个零件都体现了车工的技艺和当日的加工一致性。数控木工车床旋转木料的方式相同,但刀具沿着预先设定的路径移动,因此无需模板或熟练的手法,就能保证第500根栏杆与第一根完全一致。
雕刻机和车床的对比常常让买家感到困惑。带有旋转第四轴的数控雕刻机可以雕刻出车削形状,但它使用小型铣刀分多次切削去除材料,对于圆形轮廓来说速度很慢。而车床则使用旋转刀片一次性连续切削去除材料,这就是为什么用旋转雕刻机需要二十分钟才能完成的腿部加工,用车床只需一两次就能完成。
买家通常会根据自身情况来考虑:这台机器能否在午饭前做出四十条配套的桌腿?或者我是否仍然需要一位车工来加工弧形部件?这两个问题都将在下面的轴系部分得到解答,而更广泛的产品线则将在后续章节中介绍。 木工车床类型详解 适用于任何想要比较不同车床类型的人。
轴配置及其各自解锁的功能
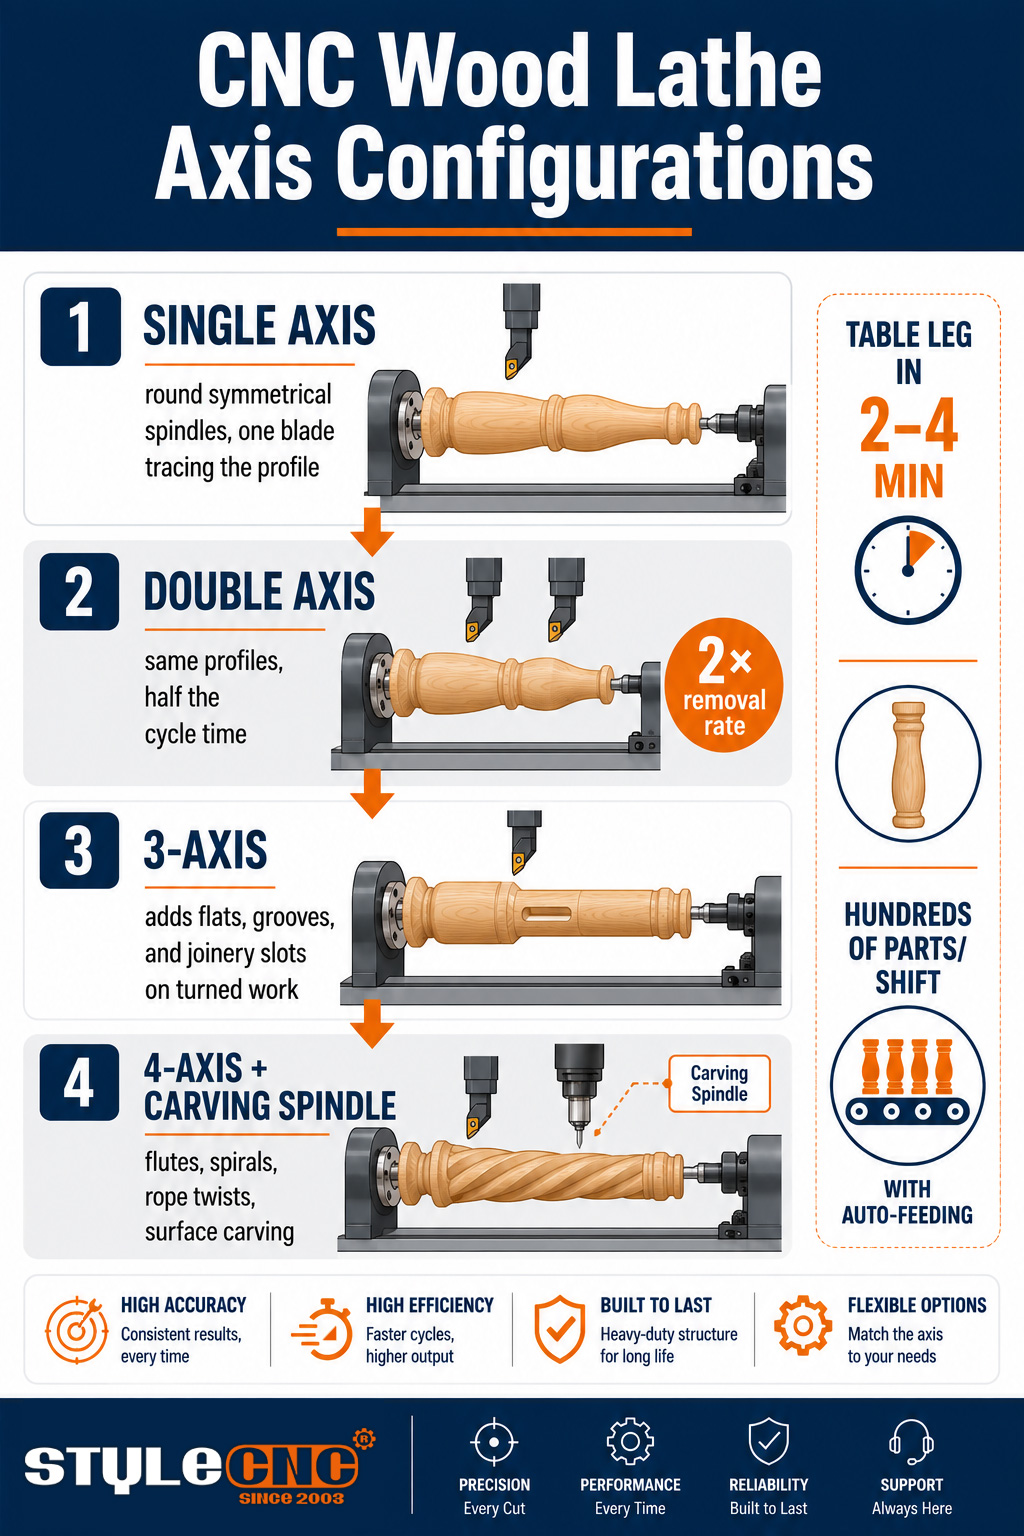
木工车床的轴数描述了控制器控制的独立运动数量,每增加一个轴数,就能解锁新的零件几何形状:
| 配置 | 它增加了什么 | 零件几何形状已解锁 | 典型用途 | 多维数据监测 |
|---|---|---|---|---|
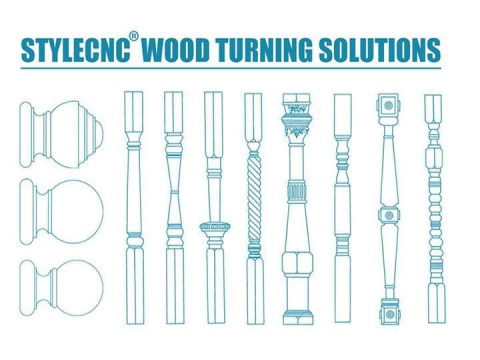
| 单轴 | 一个刀架描绘轮廓 | 圆形对称的轴杆:腿、栏杆、柱 | 入门级生产车削 | 最长主轴每小时产量 |
| 双轴 | 两片刀片同时切割 | 相同的配置文件,去除率大约是原来的两倍。 | 批量主轴作业 | 单轴每腿循环时间 |
| 五轴 | 超出轨迹的独立刀具路径 | 车削工件上的开槽、平面和凹槽 | 混合车削和细木工预备 | 每个零件减少的设置次数 |
| 带雕刻主轴的四轴机床 | 旋转轴加铣刀主轴 | 凹槽、螺旋纹、绳纹、圆形表面雕刻 | 装饰和定制作品 | 分享您的产品目录中需要雕刻的细节 |
四轴机床值得拥有它一直以来所享有的额外篇幅,因为雕刻主轴改变了机器的类别。旋转轴负责工件的定位,而铣削主轴则沿着工件进行切割,这使得机器能够加工出以前需要专业人员才能完成的绳索状扭曲、螺旋槽和浮雕等各种形状。选择不同配置的加工车间可以权衡各种利弊。 如何选购合适的数控木工车床它将每种配置与其适用的产品目录进行匹配。
无模板工作流程:从图纸到成品主轴
工作流程始于软件而非机床。操作员绘制或导入零件的半轮廓,即成品主轴一侧的简单二维轮廓。CAM 层将该轮廓转换为刀具路径,计算粗加工路径(用于将方形毛坯加工成圆形)和精加工路径(用于加工最终曲线)。
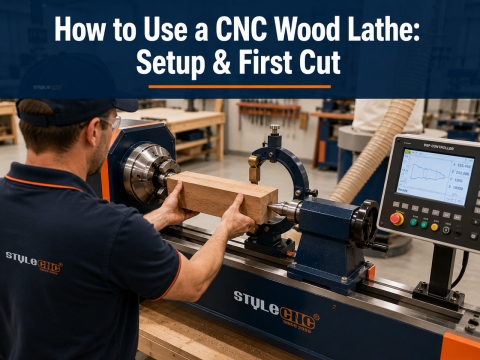
在机床上,加工流程是:装料、夹紧、运行。坯料旋转起来,粗加工刀片在几秒钟内将其修方转圆,轮廓刀片则沿着预设曲线进行全程加工。更换零件只需更换文件:无需切割模板,无需调整导向件,除了匹配坯料长度外,无需其他设置。这就是无模板加工的实际意义,也是为什么在这些机床上进行小批量定制生产如此经济的原因。
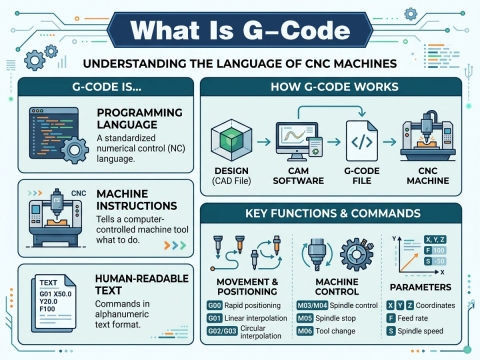
大多数控制器都接受常见的CAD格式,并在内部生成车削程序,因此操作员只需处理轮廓和参数,而无需输入原始G代码。家具腿、栏杆、横梁和立柱的最终加工效果最容易通过目测来判断。 数控木工车床项目展示它将每个零件样式与其背后的机械加工工艺相匹配。
主轴、刀具和工件夹具
车削、开槽和雕刻工具
旋转刀片负责最基本的加工:它是一个固定轮廓刀,在木料旋转时进行切削。开槽刀则用于加工榫卯结构所需的平面和凹槽。雕刻主轴是一个独立的高速铣刀电机,配备标准刀头,当设计需要旋转刀片无法触及的表面细节时,它便会启动。
持有长仓和短仓
主轴工件夹持在驱动卡盘和尾座中心之间,由中心架支撑细长的工件以防止其变形;如果没有中心架,细长的工件会高速摆动,轮廓也会变形。碗状工件和短工件则相反,它们仅安装在主轴箱的面板或卡盘上。大多数量产木工车床都是先设计主轴,因此,专用碗状工件加工能力是需要确认而非想当然的规格参数。
自动装载和吞吐量
自动化装弹系统是上述所有优势的倍增器。手动装弹机仍需操作员在每个循环中值守;而自动送料弹匣则可在弹匣库存充足的情况下,自动完成装弹、夹紧、旋转和退弹等操作。
按机器类型划分的吞吐量情况:
• 单轴手动装载:每 2 至 4 分钟由一名操作员在机器旁装载一条桌腿。
• 双轴:大约半个周期内,同一腿都在运动,因为 2 个刀片同时切割。
• 自动送料双轴:一名操作员可同时操作多台机器,每班可生产数百个零件。
• 四轴雕刻:循环时间取决于雕刻密度,但零件完成后即可直接使用,无需送至第二台机器。
自动化决策本质上是劳动力成本的计算,与所有机器购置一样:自动送料机解放出的操作员能够在车间其他岗位创造更多价值,从而收回成本。不同批量生产的用户经验会被收集起来。 木工车床用户评价他们坦率地指出自动化在哪些方面发挥了作用,在哪些方面却没有发挥作用。
选择数控木工车床时常见的错误
• 购买了一台用于生产车削的旋转轴雕刻机,结果发现其循环时间无法接受。
• 工作台尺寸是根据目前最长的部分来定的,没有考虑明年到货的楼梯的尺寸。
• 跳过稳定休息,并将细长工件上的抖动归咎于机器。
• 花钱买一个雕刻轴,却发现目录里全是普通的圆形桌腿,而你永远不会用到它。
• 不进行除尘,结果在第一天下午就把导轨掩埋在刨花里。
候选名单核对清单
• 列出您的实际零件组合:长度、最大直径以及需要雕刻细节的零件数量。
根据组合情况匹配轴数,而不是根据页面上性能最高的机器来匹配轴数。
• 确认最大库存长度和摆动直径,并留出比最大零件更大的余量。
• 根据你的劳动力计算结果来决定是否自动喂料,而不是根据演示视频。
• 在机器发货前,使用 CAD 文件验证软件工作流程。
常見問題解答
我还需要具备车削技能才能操作数控木工车床吗?
这里说的不是手工车削的技巧,而是工艺技巧:选择进给速度、支撑细长工件以及判断切削效果。熟练的操作员几天就能学会使用机器,而手工车削却需要数年才能精通。
用于制作桌腿的数控木工车床或带旋转轴的数控雕刻机?
对于批量加工圆形型材,车床在加工周期方面优势明显,因为车刀可以连续切削,而铣刀则是一点一点地切削。旋转铣刀则适用于以雕刻为主而非车削为主的零件加工。
双轴机床上的第二个轴究竟是做什么的?
它配备第二把切割刀片,因此可以同时进行粗加工和轮廓加工,或者一次加工两种轮廓。实际效果是,在相同的主轴加工条件下,材料去除率几乎翻倍。
这些机器可以切割出槽形和螺旋形,还是只能切割圆形轮廓?
圆形轮廓由车削刀片制成;凹槽、螺旋纹和绳纹需要四轴机床上的雕刻主轴,该主轴在铣刀沿工件切割时对工件进行分度。
什么软件可以控制数控木工车床?我需要学习G代码吗?
机床出厂时都配备了车削软件,可以将绘制的半轮廓图转换成程序,大多数操作员根本不需要接触原始G代码。只要你会绘制或导入零件轮廓,就能操作机床。
数控车床与熟练的手工车床相比速度如何?
熟练的车工可能十分钟就能车出一条普通的腿;单轴数控机床需要两到四分钟,双轴数控机床速度更快,而且午休后它们的速度都不会减慢。批量生产的一致性比单纯的速度差距更大。
数控木工车床可以车削碗吗?还是只能车削主轴?
量产型车床通常采用主轴先成型、两顶尖间加工的方式。有些车床可在有限的回转范围内加工面板,但如果主要加工碗状工件,则务必明确确认车床的碗加工能力,而不要想当然地认为车床名称就涵盖了这项功能。
这些机器可以加工哪些尺寸的存货?
普通生产床的中心距约为 1.5 至 2.5 米,最大车削直径约为 300 至 400 毫米;长床型则可进一步延长,用于加工立柱和立柱。选择规格时,请根据最长重复加工零件的尺寸预留余量。
对于小型店铺来说,自动送料值得吗?
只有当机器运转时间足够长,解放出来的操作员才能发挥作用时,才能体现出其价值。一家每天只生产几十个零件的作坊很少能收回成本;而一家为家具生产线供货的作坊几乎总能收回成本。
哪些木材最适合用数控木工车床加工?
纹理笔直的硬木,例如山毛榉、枫木、桦木和橡木,切割效果最佳,细节保留也最出色。质地柔软、纤维状或节疤较多的木材,无论是在数控机床上还是手工加工,都容易出现撕裂和颤动,因此,坯料的质量仍然决定着最终的成品质量。
并排比较配置
看看单轴、双轴和四轴机床在整个产品系列中的排列情况 用于车削和雕刻的数控木工车床提供规格说明、视频以及与您的零件清单相匹配的免费报价。