一个普通的泵和一段软管就能比大多数动力升级方案更有效地决定切割质量。本指南将解释气流的作用、哪种气体适合哪种材料以及初始压力。
空气辅助究竟有什么作用
这台喷气发动机同时执行四项任务。它将烟雾和熔融碎片从切割缝隙中吹出,防止光束在空中被吸收,并在小火焰变成大火焰之前将其扼杀。
它还能在光学元件前方形成一个移动的防护罩。残留物会烘烤到高温镜头上,但会被挡住,这就是为什么辅助功能是所有严肃的光学产品标配的原因。 CO2 激光切割机.
即使是轻型 激光雕刻机 好处在于,柔和的气流可以防止灰色雾气再次沉积在已完成的雕刻表面,并将镜头清洁间隔延长数倍。
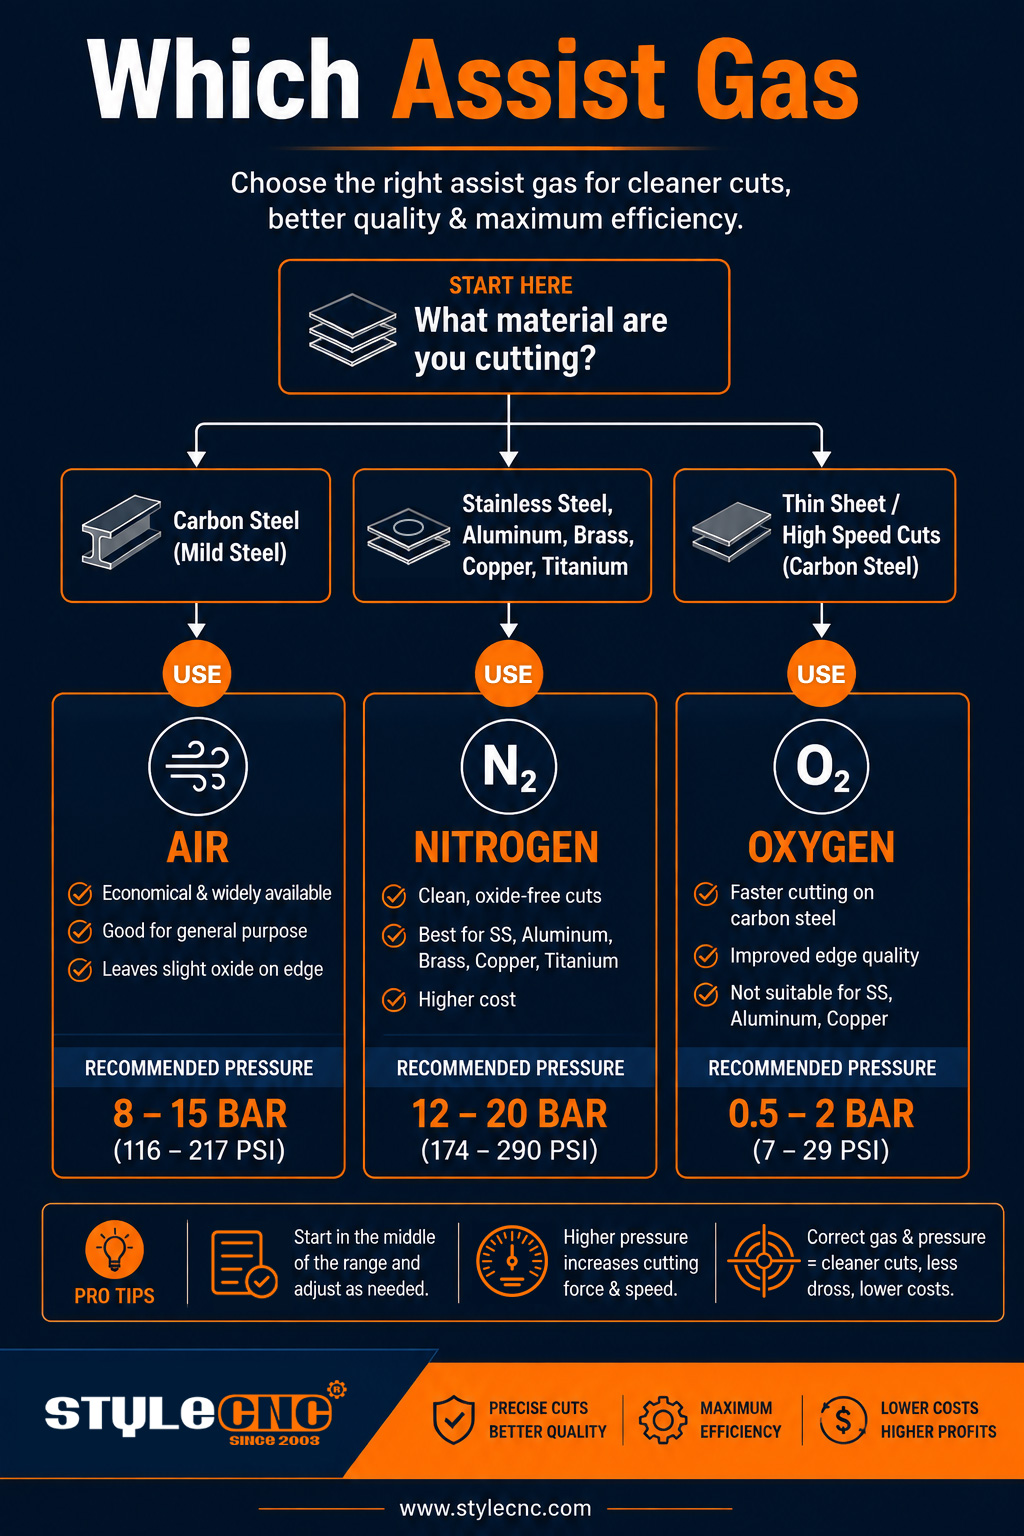
空气、氮气或氧气:选择辅助气体
氧气与低碳钢发生放热反应,因此火焰会起到一定的切割作用。这种方法适用于厚钢板加工,但缺点是会在钢板边缘形成氧化层,焊接或粉末涂装前需要进行清理。
氮气性质稳定,会在不锈钢和铝材表面留下光亮的裸露边缘。它需要在高压下运行,成本也很高,而这正是干燥压缩空气目前所填补的空白。 光纤激光切割机.
空气中氮气的含量大约为 78%。《制造商》杂志的行业分析显示,空气切割边缘的质量约为 8 分,而氮气切割边缘的质量约为 10 分,对于大多数零件而言,空气切割边缘的质量完全可以接受,而且成本仅为氮气切割的一小部分。
按材料分类的压力设置表
先从下方窗口开始调整,然后一边观察切割缝隙一边小幅调整。压力值应该在切割头处读取,而不是在车间另一头的压缩机处读取。
| 材料和操作 | 煤气 | 启动压力 | 实际效果 |
| 多维数据监测 | 气体类型 | 巴(1 巴约等于 14.5 磅/平方英寸) | 喷气发动机在切口处的作用 |
| 木版画 | 空气,低流量 | 0.2-0.5 | 防止烟雾溅到镜头上,且不会扬起灰烬痕迹。 |
| 胶合板和中密度纤维板切割 | 空运 | 1-2.5 | 清除树脂烟雾和鼻烟引起的火花 |
| 亚克力切割 | 空气,极少 | 0.1-0.3 | 保留火焰抛光边缘 |
| 皮革和织物制品 | 空气,低流量 | 0.2-0.4 | 防止图案周围出现焦痕光晕。 |
| 低碳钢切割 | 氧气 | 0.4-0.8 | 放热促进速度和厚度 |
| 不锈钢切割 | 氮 | 10-16 | 边缘光亮无氧化,可直接焊接 |
| 铝切割 | 氮气或干燥空气 | 8-14 | 控制毛刺和边缘氧化层 |
| 薄型低碳钢,高速 | 干燥压缩空气 | 6-10 | 接近氮气品质,成本却低得多 |
业余爱好者使用的二极管泵的额定流量是流量而不是压力;10 到 30 升/分钟的流量足以满足大多数桌面应用的需求。喷嘴直径会影响一切,因此在调校时要保持其不变。
值得记住的关键数字
• 压缩空气中约有 78% 是氮气,因此干燥的车间空气在质量上非常接近瓶装气体。
• 台式泵的流量为 10 至 30 升/分钟;在二极管级别,稳定流量比表压更重要。
• 用氮气切割不锈钢通常需要 10 到 16 巴的压力,因此接头和软管必须具有相应的额定压力。
• 在低碳钢上,氧气压力保持在 1 巴以下;额外的压力会加宽切口,而不是加快切割速度。
• CAGI 发布的空气纯度等级为衡量空气供应的干燥程度和无油程度提供了一种通用语言。
• 喷嘴错位可能会浪费一半的喷射量,而此时任何仪表都不会显示问题。
正确设置航空公司
从喷嘴向后推进。在机器上安装调节器和压力表,安装聚结过滤器以捕获油雾,并在两者之前安装冷冻式干燥机;水和油是损坏光学元件最快的两种途径。
在任何喷嘴头撞击或镜面加工后,用胶带将光束对准喷嘴孔中心。如果射流将熔体向侧面推,则会留下一个干净的壁面和一个充满熔渣的壁面。
辅助装置会将烟雾从切缝中推出,但仍需要某种装置将其从柜体中排出。将气管与过滤装置配合使用。 排烟器 尤其对于塑料而言;问题是 切割亚克力是否有毒 归根结底,就是这个提取过程。
在手边备好适用于您所用材料的灭火器,并在离开任何无人看管的激光器之前遵循 NFPA 消防指南;气流可以减少火焰,但不能消除火焰。
操作员实际提出的问题
我真的需要一台泵吗? 10W 二极管雕刻机?
雕刻时,没有吸盘也能勉强进行,但吸盘会产生残留物,而且在树脂含量高的木材上更容易引发火灾。一个小型泵的价格比更换吸盘便宜,却能立即改善切割效果。
为什么我的亚克力面板在水泵升级后边缘会变得浑浊?
强劲的气流会在熔体自抛光之前将其冷却,从而形成霜。将气压降至 0.1 至 0.3 巴,即可获得透明薄片,这与专用低气压工艺相同。 亚克力激光切割机 用于抛光工序的轮廓。
光纤切割机能否使用压缩空气代替氮气运行?
对于低碳钢和许多铝材加工,只要气源干燥并经过油过滤,就可以使用氮气。但对于外观不锈钢和焊接边缘,氮气仍然更适用,因此大多数加工厂会同时配备两种气体,并根据具体作业情况进行切换。
削弱喷气式飞机性能的常见错误
• 每种材料和操作都采用一种压力。
• 使用高流量喷砂处理亚克力,会失去火焰抛光边缘。
• 将潮湿、油腻的空气直接送入切割头。
• 忽略喷嘴中心定位,使射流将熔体推入切缝的一侧。
• 选择氧气处理不锈钢,却疑惑为什么边缘变黑了。
• 压缩机尺寸过小,导致纸张中间的压力下降。
• 关闭辅助雕刻功能,让残留物使镜头变得模糊。
• 读取压缩机处的压力,而不是切割头处的压力。
气动辅助设置检查清单
✓ 每次作业前,请根据材料匹配气体和起始压力。
✓ 在机头前安装冷冻式干燥机和聚结过滤器。
✓ 每次碰撞后,用胶带拍摄照片以确认喷嘴是否居中。
✓ 请确认您的机器手册中规定的安全距离。
✓ 观看新材料的第一版时,请确保灭火器触手可及。
✓ 在设置表中,除了速度和功率之外,还要记录压力。
✓ 按时排空压缩机储气罐并更换滤芯。
常見問題解答
更大的压缩机就一定更好吗?
不。压缩机的流量取决于喷嘴的允许范围,所以过大的压缩机通常循环次数更少。选择在最高工作压力下能稳定供气的压缩机,并留出一定的余量,然后将节省下来的钱用于干燥和过滤,这些对镜头来说更为重要。
切割 3 毫米胶合板需要多大的压力?
大约1到2格 CO2 机器可以处理大多数胶合板,足以清除树脂烟雾而不会扬起余烬。如果边缘仍然烧焦,请在加大功率前将风量调高一级,并检查喷嘴喷射的气流是否确实落在切缝内。
为什么即使开启了空气辅助拍摄,我的镜头仍然会出现雾化现象?
光学成像模糊通常意味着空气本身不干净。压缩机油雾和水分会烘烤在高温玻璃上,因此需要加装聚结过滤器和干燥器,并确认喷嘴处的气流正常,而不是上游接头松动导致泄漏。
氧气与低碳钢的反应速度比空气快多少倍?
在较厚的板材上,放热效应显著增强,通常可以使相同的功率切割速度明显更快,或处理更厚的板材。在薄板材上,间隙会缩小,这就是为什么许多加工车间使用干燥空气,使板材厚度低于几毫米,并将氧气留给重型作业的原因。
气动辅助会改变照片雕刻的质量吗?
是的,双向都有利。柔和的气流可以防止烟雾在画面上重新沉积形成灰色薄雾,但强劲的气流会不均匀地吹散细小的灰烬。许多操作人员在拍摄照片时会使用最低的稳定气流,而将强劲的气流保留用于剪辑。
纤维切割机需要多干燥的空气?
目标是达到仪器级干燥度:至少要使用冷冻式干燥机,在潮湿气候下则需使用干燥剂干燥。水滴接触到高温保护窗会导致其破裂,微小水滴会在光束切割过程中造成散射。如果每天排空水箱时有水流喷溅,则说明供水干燥度不够。
一台压缩机能否同时为激光器和其他车间工具供气?
可以,但要用独立的调节器、干燥器和过滤器隔离激光线,并在其他工具进行打磨时确认压力保持稳定。砂光机在打磨过程中突然启动,可能会导致激光线下垂,足以在切割过程中烧焦板材边缘。
什么是喷嘴对准胶带测试?
在喷嘴尖端贴上遮蔽胶带,然后发射一个低功率脉冲。烧灼痕迹显示光束在孔内的位置;居中表示气体喷射和光束同步运动。调整反射镜或喷头,直到光点落在中心位置。
现场制氮真的划算吗?
对于每天都要切割不锈钢的车间来说,膜式或PSA气体发生器通常在几年内就能胜过瓶装气体,尤其是在配合高压增压器使用时。偶尔使用的用户很少能收回成本;干燥压缩空气加上租赁气瓶来应对高峰时段则更经济。