理解两阶段工作流程是了解机器本身的最快方法,因为机器上的每一个规格都取决于它。 折弯机 该设备旨在将精确的平面毛坯加工成精确的三维零件。本文将详细介绍整个加工流程:该系列设备包含哪些部件、毛坯如何从切割加工到成型加工、三种弯曲方法的区别、预测金属折叠位置的数学原理,以及常用材料在冲压下的性能表现。
什么样的机器才算得上是钣金折弯机?
这个术语涵盖的是一系列设备,而非单一机器。折弯机是其中的主力设备,它沿着长长的工作台,将冲头压入V形模具中。折叠机和钣金折弯机则夹紧坯料,摆动横梁将边缘向上折叠,这样可以使板材平放在工作台上,适合单人操作的大型板材。
箱体折弯机在夹紧梁上增加了分段指状部件,使成型的侧面能够避开模具,从而能够形成箱子或托盘的所有四个壁。 板材弯曲机 采取完全不同的方法,在辊筒之间弯曲厚板,而不是沿着一条线压出折痕。
车间选择哪种机器取决于零件的类型。长而多折痕的型材适合使用折弯机,超大尺寸的面板适合使用折叠机,外壳适合使用分段式模具,而圆筒则适合使用卷板机。大多数加工车间最终都会首先购置一台折弯机,因为它只需一次投资就能满足大部分弯曲零件的加工需求。
折弯机和折叠机的选择值得再详细阐述一番,因为这两种方式处理纸张的方式截然不同。 按刹车 操作人员需要支撑坯料,同时法兰向上摆动,这对于容易因自身重量而弯曲的大型薄板来说,需要两人合作才能完成。折弯机则能将板材平放在工作台上,仅移动折弯梁,因此单人即可完成折弯机难以完成的板材成型工作。从事建筑外墙或暖通空调管道加工的工厂,通常仅从人工成本的角度出发,就认为折弯机是物有所值的。
先切后弯工作流程
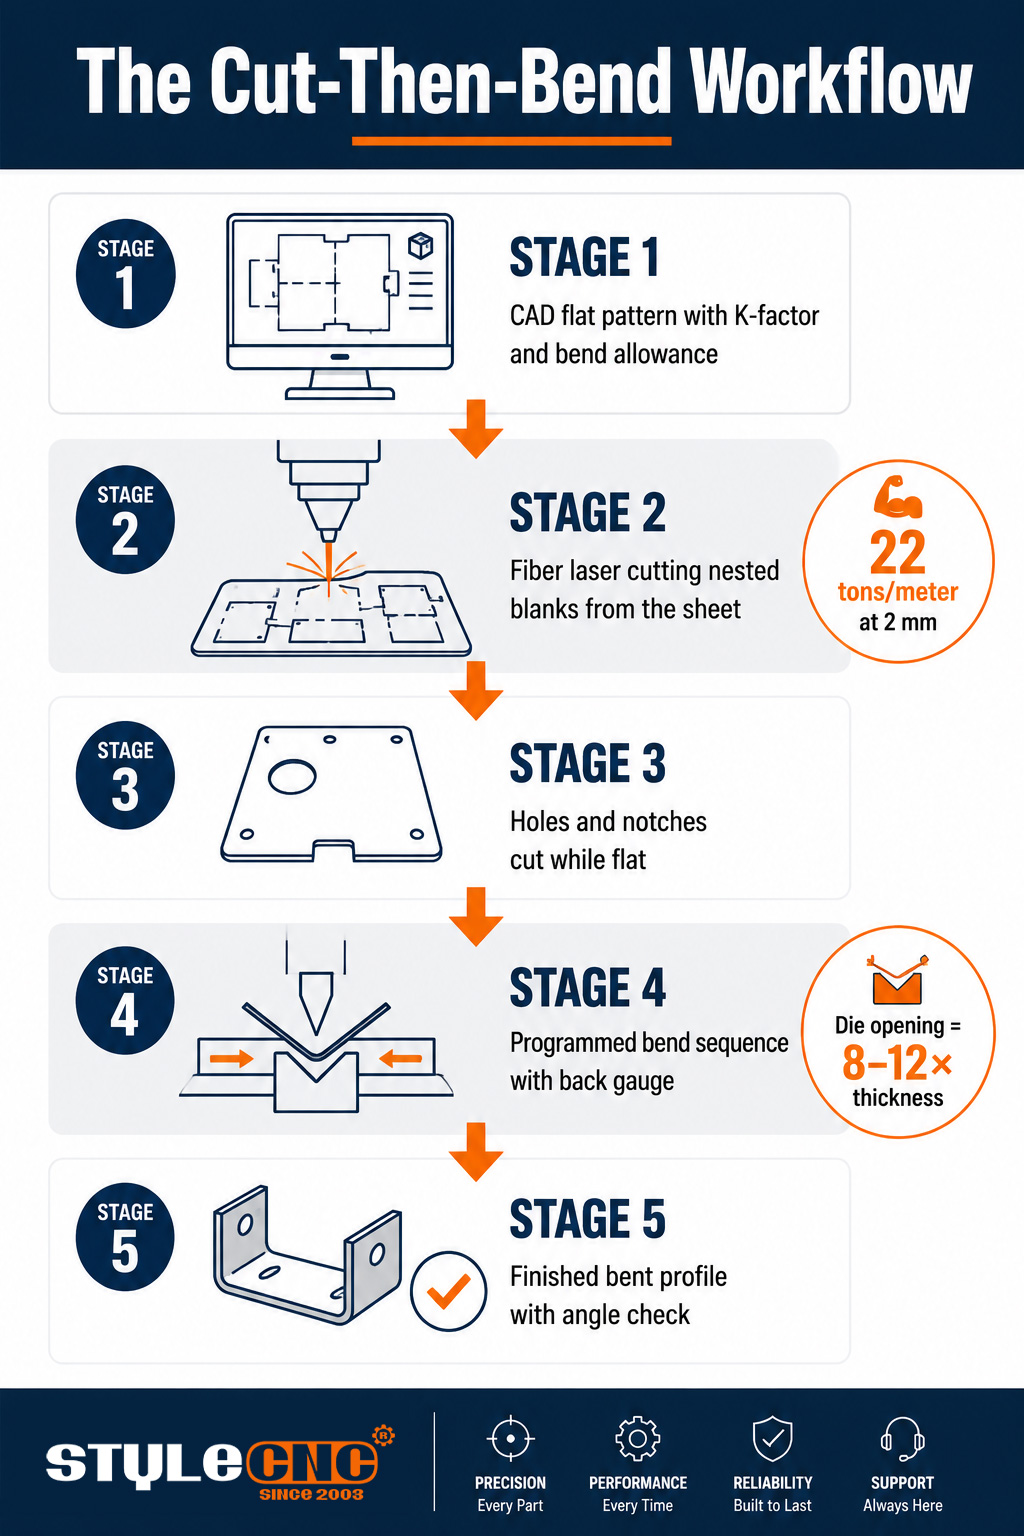
生产折弯工序在折弯机之前就开始了。首先将扁平的坯料切割成预先计算好的展开长度,并在坯料保持扁平状态时切割出孔洞和切口,之后零件才会送至折弯机。与成型后再添加特征相比,在坯料成型时进行切割可以显著降低成本并提高精度。
空白精度决定了弯曲精度的上限。 光纤激光切割机为折弯线供料 它提供的坯料具有可靠的边缘质量和尺寸一致性,能够满足折弯控制器的需求,因此许多折弯问题实际上是伪装的切削问题。加工较厚板材的车间经常运行 用于坯料准备的金属激光切割机 或者 数控等离子切割机 逆流而上,牺牲一些技巧来换取在重水域的速度。
操作人员会从实际问题的角度来考虑交接:毛坯的毛刺面是否会朝向模具并在零件上留下痕迹?切割程序是否考虑了纹理方向,从而避免弯曲时开裂?这些细节会随着毛坯一起传递,在切割阶段妥善处理这些细节的车间可以大大减少废料。
批量生产流程经济高效地将两个阶段连接起来。排样软件在切割前将数十个展开的平面图排列到每张板材上,因此折弯单元可以按订单顺序接收坯料,最大限度地减少材料浪费。当切割和折弯程序源自同一CAD模型时,展开的长度、孔位和折弯线在结构上保持一致,首件通常一次就能通过检验。
弯曲工序本身遵循预先设定的程序顺序。控制器会安排弯曲顺序,确保之前的凸缘不会与模具发生碰撞;后挡料会为每次弯曲定位坯料;操作员会根据模拟结果在弯曲间隙翻转或旋转零件。一个四折弯的外壳,如果程序安排得当,可能只需不到一分钟即可完成;而如果程序安排不当,则可能需要三倍的时间。
空气弯曲 vs 底部 vs 硬币
这三种方法都使用相同的冲头和模具几何形状;区别在于冲头的行程深度和施加的压力。选择哪种方法决定了吨位要求、模具成本以及控制器需要克服的回弹量:
| 因素 | 气弯 | 触底 | 投币 | 多维数据监测 |
|---|---|---|---|---|
| 打孔旅行 | 未到达模底。 | 将片材完全压入模具 | 冲头将尖端压入材料中 | 冲孔深度相对于模具V形开口 |
| 所需吨位 | 三种方法中最低的 | 大约是空气弯曲的3到5倍 | 空气弯曲可达10倍 | 每米吨数取决于厚度和模具宽度 |
| 弹回 | 最大;控制器过度弯曲以进行补偿 | 减小;模具接触决定角度 | 在冲击力作用下几乎完全消除 | 冲压提升后的弹性恢复程度 |
| 工具灵活性 | 一套工具可以实现多种角度 | 每个目标角度使用一个骰子 | 每个零件均配备专用模具 | 零件组合的换刀次数 |
| 最佳使用 | 一般制造,混合运行 | 高精度重复零件 | 薄板上的临界角 | 需要低于半度的零件比例 |
回弹是整个比较的基础。所有金属在冲头抬起时都会发生弹性回弹,使弯曲部分略微张开。空气弯曲利用这种回弹并通过过度弯曲来补偿,这也是它在现代车间占据主导地位的原因:一套工具、适中的吨位,以及一个能够根据每种材料进行补偿计算的控制器。
弯曲补偿、K系数及实例分析
金属在弯曲处外侧会拉伸,内侧会压缩,在这两个表面之间存在一个保持其原始长度的中性轴。K 系数将该轴的位置表示为厚度的百分比,通常在 0.3 到 0.5 之间,弯曲补偿利用该系数来计算每次弯曲消耗的平面材料量。
由此计算得出的实际数字是:
• 弯曲余量决定了展开后的平面长度,因此在折弯机接触零件之前,切割程序就依赖于它。
• 为避免开裂,通常规定低碳钢的最小内弯曲半径应约为材料厚度的1倍。
• 模具开口宽度通常是材料厚度的 8 到 12 倍,加宽模具可以降低所需的吨位。
一个实际的吨位示例可以更直观地说明这种关系。将2毫米厚的低碳钢板弯曲到16毫米的V形模具上,每米弯曲长度大约需要22吨的力,因此,一个1.2米长的法兰大约需要27吨的力。如果将厚度增加到3毫米,使用24毫米的模具,则每米所需的力将接近33吨。需要记住的规律是:吨位与厚度的平方成正比,这就是为什么一台设计用于加工2毫米厚钢板的机器无法轻松加工6毫米厚的钢板。
机器机架上印制的吨位图表精确地记录了每个标准模具开口的吨位计算公式,经验丰富的操作员无需记忆,只需凭习惯即可核对图表。该图表还揭示了当加工量超出机器能力时的解决方案:加宽模具可以大幅降低所需的吨位,但代价是更大的内半径和更宽的最小凸缘。这种权衡是否可接受取决于图纸,因此,吨位的讨论最终总是要回到零件图纸上。
常见材料的性能
低碳钢
吨位图表以低碳钢为基准:回弹角度可预测,在一两度以内;对小半径弯曲具有良好的容错性;且板材间性能一致。 钢结构制造应用 当坯料干净且纹理方向正确时,弯曲不会产生剧烈的晃动。
不锈钢
相同厚度的不锈钢所需的吨位比低碳钢大约多 50%,而且回弹角度更大,通常为 2 到 3 度。此外,不锈钢在成型过程中还会发生加工硬化,因此在同一位置进行两次弯曲可能会导致开裂。务必确保第一次弯曲时就正确设置过弯参数。对于对表面光洁度要求极高的不锈钢,保护膜和抛光模具的成本是值得的,因为在低碳钢上可以通过打磨去除的模具痕迹,在拉丝表面上会留下永久性的痕迹。
铝
铝材成型力较小,但对小半径弯曲要求较高,尤其是在硬度较高的状态下,弯曲半径小于厚度的1.5倍时容易沿弯曲线开裂。尽管成型力较小,但铝材的回弹量却比低碳钢大。常见的合金 铝加工应用 每种钢材都有自己的最小弯曲半径,软性钢材比结构性钢材更容易弯曲。
常见弯曲缺陷及其成因
⦿ 沿弯曲线开裂:半径对于材料来说太小,或者弯曲方向与纹理方向平行。
⦿ 一批产品中角度不一致:板材之间的材料厚度存在差异,而不是机器误差。
⦿ 长弯道中心成形不良:冲头偏转而没有进行拱形补偿。
⦿ 可见表面上的模具痕迹:磨损的模具或对表面处理要求较高的零件上缺少保护膜。
⦿ 法兰尺寸不符:弯曲补偿用错误的 K 系数计算,因此毛坯被切割成错误的展开长度。
工作流程检查清单(第一弯道前)
☑ 确认展开后的平面长度是根据您的材料实际表现出的 K 因子计算的。
☑ 在板材平整时切割所有孔和缺口,使关键孔与折痕线之间至少保持 2.5 倍厚度的距离。
☑ 在零件允许的情况下,使弯曲方向与纹理方向垂直。
☑ 确认模具开口为厚度的 8 至 12 倍,吨位在机器的舒适范围内。
☑ 在确认批次之前,先运行一个样品,测量角度和法兰长度。
从切割工作台开始工作流程
精准弯曲始于精准的坯料。探索 专为弯管生产线设计的激光切割机 并根据您的材料、厚度和每日零件产量获取免费报价。