关于这些机器的价格问题很少是因为缺少具体数字而无法解答;而是因为数字本身缺少配置信息。一台售价 3,000 美元的机器和一台售价 11,000 美元的机器都可以被称作数控木工车床,它们之间的价格差距完全可以解释。本指南将解释价格差异,按顺序逐一介绍各个价位段,列出发票中遗漏的成本,并进行投资回报计算,最终帮助您找到符合您产品目录和产量需求的价位段。
在列出具体数字之前,还有一点需要说明。这些等级划分将数周零散的市场调研数据浓缩成一张表格,但它们描述的是配置级别,而非固定报价。运费、电压选项、刀片组件和进料器附加组件都会影响每台机器在其等级范围内的价格,因此请将等级划分视为“街区”,将详细报价视为“地址”。
真正决定价格的因素是什么
抛开品牌因素,木工车床的价格其实就是硬件决策的几个主要方面:
⦿ 轴数和刀片组:第二个轴及其自己的刀片是价格上最大的一步,因为它复制了切割硬件。
⦿ 床身承载能力:中心之间的最大长度和回转直径,用它们来衡量铸件、导轨和滚珠丝杠。
⦿ 雕刻主轴:雕刻机电机、其轴以及运行它的控制通道都会增加硬件和软件成本。
⦿ 自动化:自动供弹弹匣和卸弹系统单独定价,在批量生产中比任何规格都更重要。
⦿ 制造质量等级:铸铁床身、品牌滚珠丝杠和精密导轨比其他替代品成本更高,但精度保持时间更长。
控制系统是所有部件的基础。生产型木工车床通常采用可通过U盘离线工作的DSP手柄控制器,这使得机器操作简便且维护成本低廉。而用于雕刻的机器则配备功能更全面的CNC控制器,并包含轮廓软件。软件的成熟度也应纳入价格考量:一个能在几分钟内将绘制的轮廓转化为最终程序的控制器,可以为操作员每周节省数小时的时间。
对照这份清单阅读报价单,就能将神秘的价格变成详细的明细。当两台机器的价格相差 2,000 美元时,差异几乎总是体现在轴数、工作台规格或导轨和丝杠品牌上,逐行比较型号…… 如何选购合适的数控木工车床 精确地展示了各种配置是如何层层递进的。
按配置划分的价格区间
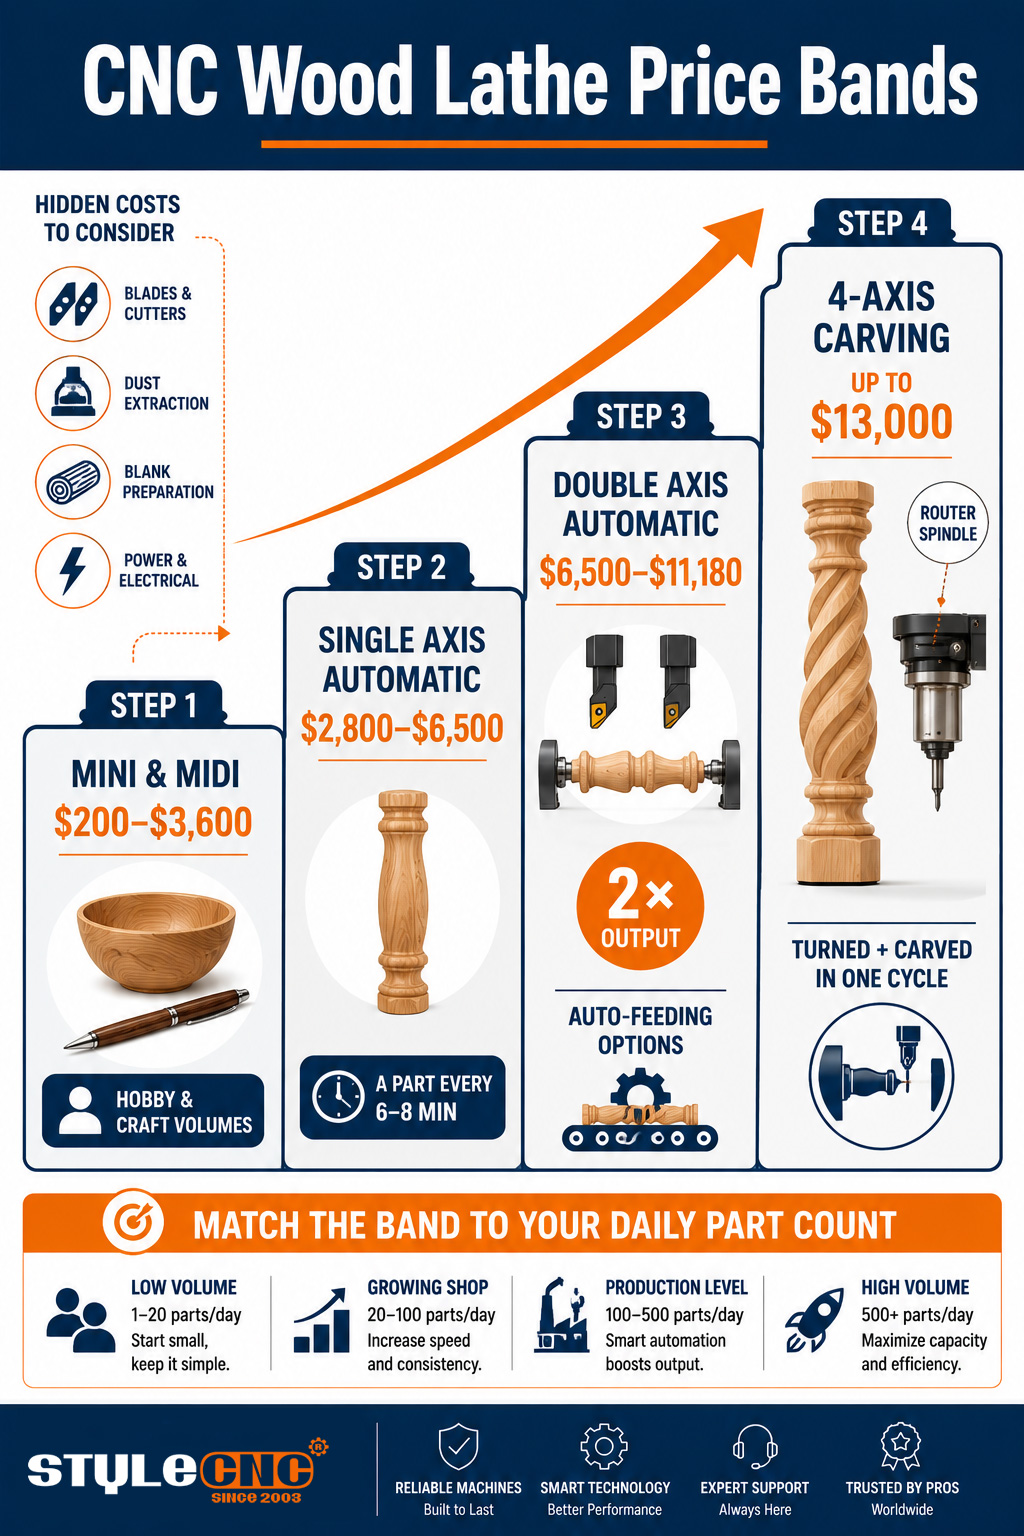
以下频段反映了当前的价格 数控木工车床系列从台式机床到全尺寸生产机型:
| 机器类别 | 价格带 | 你会得到什么 | 典型输出 | 多维数据监测 |
|---|---|---|---|---|
| 迷你和中型车床 | 200 美元至 3,600 美元 | 用于制作碗、笔、小型轴类的台式机床;手动或轻型数控 | 爱好和工艺书籍 | 能装入中心之间的最大部件 |
| 单轴自动 | 2,800 美元至 6,500 美元 | 单刀架,双刀片,铸铁床身,DSP控制 | 每隔 6 到 8 分钟踢一次腿或球棒 | 最长配置文件的周期时间 |
| 双轴自动 | 6,500 美元至 11,180 美元 | 2组刀片同时切割,带自动送料功能 | 单轴输出大约是原来的两倍 | 每班次各直径的零件数 |
| 带雕刻主轴的四轴机床 | 高达 13,000 美元 | 旋转轴加铣刀主轴,用于加工凹槽、螺旋纹和雕刻 | 在一个周期内完成车削和雕刻 | 需要雕刻细节的目录份额 |
中间环节才是真正有趣的部分。单轴自动车床已经完全取代了模板车削,在循环周期内每 6 到 8 分钟就能无人值守地生产一个零件。双轴车床的产量大约翻了一番,而占地面积和人工成本却没有翻倍,这就是为什么它在从桌腿到棒球棒等各种主轴加工领域占据主导地位的原因。这种比较在整个市场都适用;像……这样的独立评测报告也证实了这一点。 十大最佳木工车床对比 始终将双轴车削产品定位在商业车削的价值巅峰。
发票以外的费用
业主需要支付报价单中未提及的 4 项费用:
⦿ 刀片和刀具:异形刀片是消耗品,硬木的加工量会使其磨损,磨损速度应该按计划进行,而不是自行摸索。
⦿ 粉尘和切屑处理:生产车床会产生大量切屑,而抽尘口尺寸过小,导致导轨在生产过程中被掩埋。
⦿ 坯料准备:车床需要方形、一致的坯料,这意味着机器上游需要锯切能力和材料处理能力。
⦿ 动力和气源:请在交货日之前检查主轴和送料器的要求是否符合您的供应情况,而不是在交货日之后。
新车还是二手车:由控制器决定
二手生产车床层出不穷,价格通常只有新机的一半,而且机械部件通常比较可靠。铸铁床身的使用寿命甚至比机主还长。风险主要集中在控制器上:如果控制系统没有配件、没有文档,而且电话无人接听,那么一旦电路板出现故障,原本划算的交易就可能变成一场空谈。
实际检验标准是售后服务,而非机器本身。一台配备当前可用且有技术支持的控制器,并有本地技术人员服务的二手机器是值得购买的;而一台配备已损坏控制器的同款机器,无论价格多高,都不值得购买。所有者账户也至关重要。 木工车床用户评价 正是从这个角度来看,这些报告值得一读,因为它们记录了销售完成后实际获得的支持体验。
如果一台二手机器通过了控制器测试,那么真正有效的检查方法只有一个:通电后切割你自己的毛坯。观察成品轮廓是否有波纹,这表明中心轴磨损或楔块松动;在全行程移动时仔细聆听进给声;并运行同一文件两次以比较零件。十分钟的切割比绕机器走动一个小时的效果还要好,而拒绝演示的卖家其实已经给出了答案。
根据每日零件数量计算投资回报
经济效益最终体现在家具店一个下午就能完成的比较上。熟练的车工制作一条普通的桌腿大约需要十分钟,而雕刻一个复杂的轮廓则要慢得多,而且这还是在按熟练工人的工资计算,并且已经包含了每日工时的波动。一台单轴机床在整个班次中每个零件的加工时间约为 6 到 8 分钟;而一台双轴机床的加工时间则接近其一半。
原理很简单:一台双轴机床每天加工 60 条腿,就能节省车工几个小时,而且价格在 8,000 美元左右的中档机床,通常情况下,只要产量稳定,第一年就能收回成本。如果每天只加工 15 条腿,同样的机床大部分时间都会闲置,这时小型或单轴机床就更合适了。产量决定了机床的选择,试图改变这一点只会把决定权交给会计。
雕刻工艺的盈利模式与车工类似,但优势更为明显,因为手工雕刻师比车工稀缺,而且他们的工时成本更高。一台四轴机床一次就能生产出带凹槽的桌腿,它竞争的不是手速快的工人,而是那些车间目前拒绝或外包的订单。当投资回报计算中包含了之前无法承接的订单时,雕刻行业往往比普通车工行业更快地收回成本。
将乐队与您的产品目录进行匹配
逐级筛选。如果您制作的是碗、笔和短工艺轴等业余小件,迷你型和中型机床就能满足需求,更高级别的机床都属于闲置产能。如果您批量生产简单的型材车削,单轴自动机床是入门级选择,双轴机床则是批量生产的理想之选。如果产品目录包含凹槽、扭曲或雕刻的工件,只有四轴雕刻机床才能一次完成加工,而其额外费用则弥补了原本需要的第二台机床和第二次装夹。零件本身就能说明问题,浏览产品目录即可。 数控木工车床项目展示 将您自己的产品照片与它们进行对比,是了解您的产品目录实际属于哪个类别的最快方法。
有两种产品目录样式值得特别一提,因为它们对很多采购都至关重要。楼梯店在确定立柱和栏杆的尺寸时,应该以最长的立柱长度为准,并根据栏杆数量选择双轴机床,因为楼梯订单通常是在截止日期前交付数十个配套部件。球棒制造商面临的形状则恰恰相反:他们追求的是纤细的锥形轮廓,而细长的手柄则需要双轴机床来加工,因为双轴机床的双支撑结构可以有效抑制单点车削柔性材料时常见的抖动。如此具体地命名自己的产品样式,几乎决定了最终的购买决策。
以价格为导向的购买中常见的错误
❎ 只比较价格而不比较轴数,然后纳闷为什么便宜的机器转速只有一半。
❎ 为实现生产目标而购买业余乐队的产能,结果几个月后就无法满足需求。
❎ 为普通圆形轮廓目录支付雕刻溢价。
❎ 因为熨斗看起来不错,就忽略了二手机器上的控制器生态系统。
❎ 第一年预算不包括刀片、拔刀和空白准备。
报价前买家核对清单
✅ 计算您在正常月份内每天的真实零件使用量。
✅ 列出零件的最大长度和直径,并在匹配床身规格之前添加余量。
✅ 将您的产品目录分为普通车削件和雕刻件,让雕刻件的份额来决定四轴加工溢价的合理性或必要性。
✅ 根据您的工资标准,将双轴台阶的价格与节省的车工工时进行比较。
✅ 在比较最终价格之前,请确认您所在地区的控制器支持、零件和培训情况。
获取与您的乐队相匹配的报价
比较单轴、双轴和四轴配置的当前价格,涵盖所有产品系列 用于车削和雕刻的数控木工车床并根据您的零件、数量和预算获取免费报价。