什么是可持续数控加工?
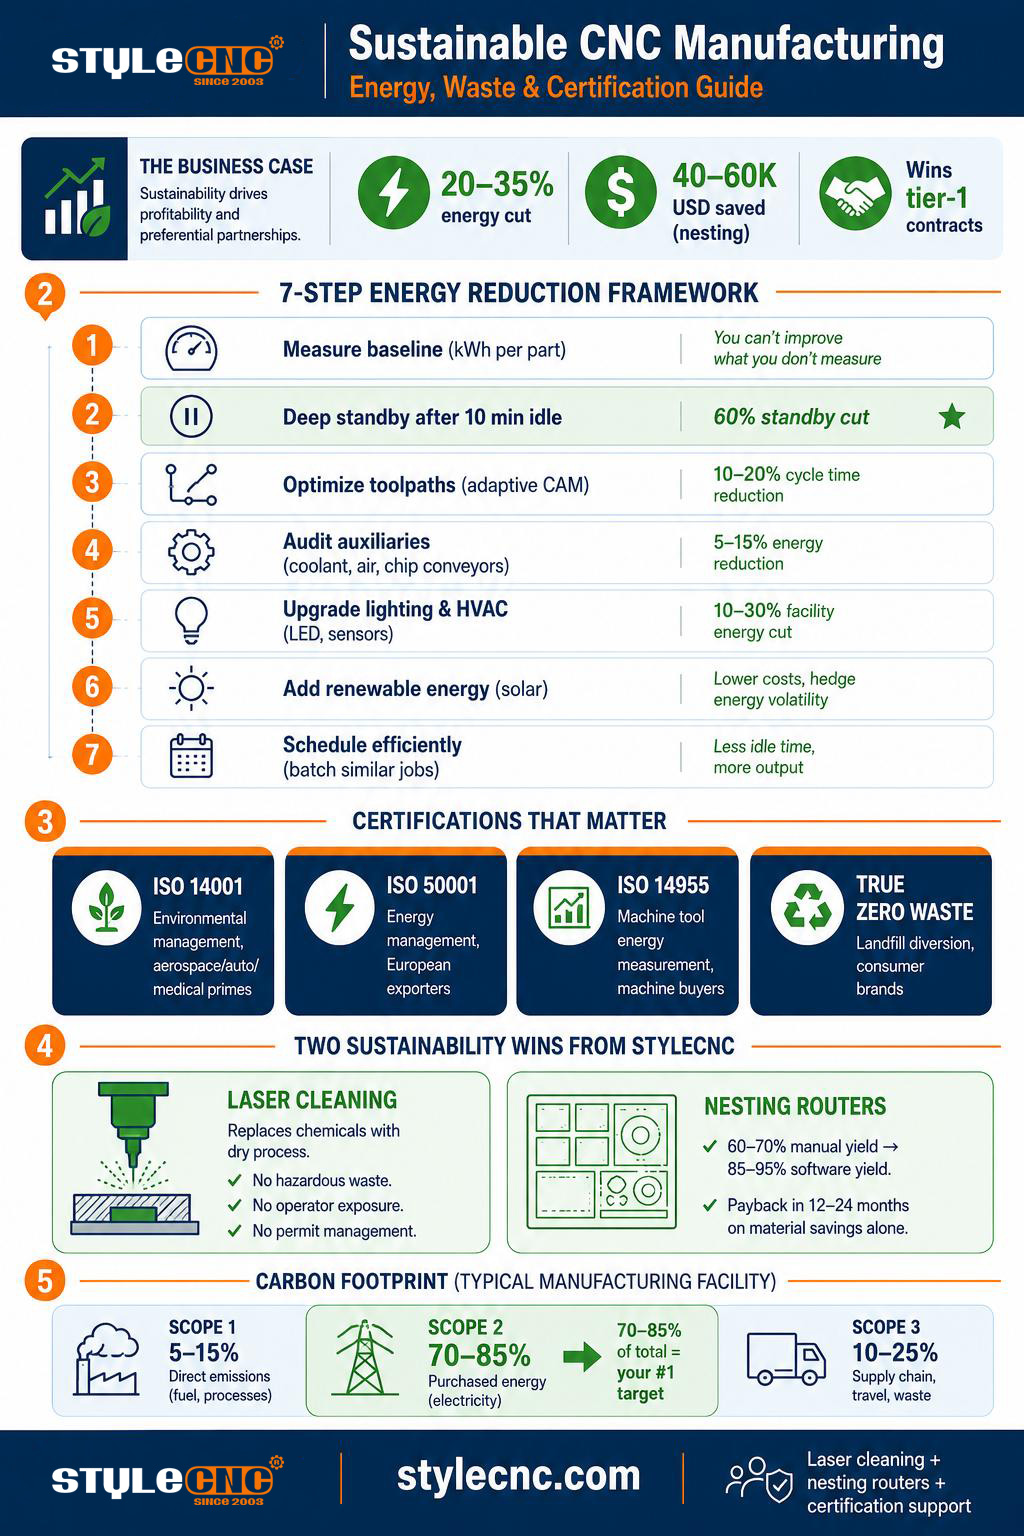
数控加工车间通过测量基准能耗、启用深度待机模式、优化刀具路径、审核辅助系统(冷却液泵、空气压缩机)、升级照明和暖通空调系统、增加可再生能源以及批量安排类似作业等方式来降低能耗。一个典型的方案可在 12 个月内将总能耗降低 20% 至 35%。
可持续数控加工涵盖三大关键要素:能源效率、材料浪费减少和工艺化学。一台普通的加工中心耗电量为 15 至 50 千瓦,足以同时点亮 300 至 1000 个灯泡。在此基础上进行微小的操作调整,会对整批机器产生快速累积的影响。
商业格局已经转变。拥有可靠可持续发展项目的供应商赢得了以往往往落入成本更低的竞争对手手中的合同。TRUE Zero Waste认证已直接为美国中西部地区的加工厂带来了数百万美元的新业务。发展方向很明确:可持续发展如今已成为一种商业杠杆,而不仅仅是一项成本。
七步节能框架
该框架借鉴了已发表的数控机床能效研究和实际车间应用案例。各步骤按实施成本排序,从测量(几乎免费)到可再生能源投资(大量资金)。
第一步:测量您的基线
操作:按照 ISO 14955 标准进行机床能耗测量,或在主要机床和辅助系统上安装电流传感器。跟踪每个零件的千瓦时消耗量。
典型影响揭示你80%的精力究竟用在了哪里。结果往往令人惊讶。
步骤 2:激活深度待机
操作:将机器编程为在 10 分钟无操作后进入深度待机模式。待机期间禁用非必要电路(主轴预热、冷却液循环)。
典型影响:可将整个机队的待机能耗降低高达 60%。
步骤 3:优化刀具路径和切削参数
操作采用自适应加工CAM策略。在循环时间允许的情况下,将粗加工进给率降低约15%。消除空切。
典型影响:降低每个零件的主轴能耗 9% 至 12%,减少高达 20% 的空闲时间。
第四步:审核辅助系统
操作冷却液泵、空气压缩机、切屑输送机和油雾收集器会增加机器15%到35%的电力负荷。应安装联锁装置,使其仅在机器切削时运行。
典型影响常见现象:芯片传送带的运行时间占总时间的 100%,而不是所需的 20%。
第五步:升级照明和暖通空调系统
操作在人流量较低的区域,改用带运动传感器的LED照明。重新调试暖通空调系统,使其与实际轮班模式相匹配,而不是…… 24/7 操作。
典型影响:典型设施的电费下降 8% 至 15%。
步骤六:增加可再生能源
操作:屋顶太阳能发电系统,容量足以满足白天机械加工的用电需求。按工业用电价格计算,投资回收期通常为5至8年。
典型影响有据可查的案例:一家小型批量生产车间的 50 kW 太阳能阵列满足了白天 35% 的能源需求。
步骤 7:节能计划
操作将类似的作业集中处理,以减少设置时间和空闲时间。优先将工作分配给能效最高的机器。在用电低谷时段运行高能耗作业。
典型影响仅通过更智能的日程安排,就能降低总能源成本 10% 到 20%。
减少浪费:嵌套、材料利用率和废料回收
能源只是可持续发展等式的一半,材料浪费是另一半。传统的数控加工会产生大量废料,而航空航天加工中钛合金零件的原材料消耗量与最终成品的比率仍然高达20:1,这意味着95%的原材料最终都变成了切屑。
几乎所有加工车间都可以采用三种切实可行的减少浪费的方法。首先,排料软件可以优化零件在板材上的布局,最大限度地减少边角料。其次,材料利用率跟踪可以测量每个作业的实际废料率,并推动改进。第三,切屑回收计划可以将铝、钢和铜切屑重新投入使用,而不是填埋处理。
减少浪费的案例与节能案例完美契合:用更少的零件达到相同的产量意味着更少的机器工时,也就意味着更低的能源消耗。可持续性关键绩效指标和生产力关键绩效指标在实践中趋于一致。
废料回收计划值得特别关注,因为它们能将成本转化为收入。铝屑经分类后出售给金属回收商,其收入可以抵消原材料成本的3%到8%。铜和不锈钢的价格更高。关键在于分类:混合的金属屑售价远低于纯金属的价格,因此车间操作规范比机器设备更为重要。
冷却液管理是第三个常被忽视的关键因素。冷却液循环系统可将冷却液寿命延长3到5倍,从而减少采购量和有害废弃物的处理。现代高压刀具内冷却系统比浸没式冷却系统消耗的冷却液总量更少,同时还能提高排屑效率和延长刀具寿命。
无化学工艺:激光清洗作为可持续发展之选
在大多数数控加工车间,零件、模具和焊前表面的化学清洗是一项隐性的环境成本。溶剂浴、酸洗、喷砂和脱漆剂都会产生有害废物,需要办理处置许可证,并使操作人员面临健康风险。激光清洗则完全避免了化学清洗。 STYLECNC激光清洗机产品目录 记录了手持式、机柜式和集成式配置中可用的平台。
具体来说,对于除锈而言, 激光除锈机 它以干燥、非接触、无废料的工艺取代了喷砂和化学除锈剂。对于油漆和涂层的去除, 激光脱漆机 它杜绝了溶剂型脱漆剂及其产生的有害废物。
对于焊前表面处理、模具清洁和易损基材, 脉冲激光清洗机 它能产生可控的能量脉冲,在不损伤基材的情况下去除污染物。所有这些应用都以干式激光工艺取代了化学处理,从而减少了废物流,并降低了车间的环境足迹。
嵌套式数控雕刻机:软件驱动的减少浪费
对于木工或板材加工厂而言,排料是影响可持续发展的最重要决策之一。现代排料软件可将零件以 85% 至 92% 的利用率排列在板材上,而手动排料的利用率通常只有 60% 至 70%。这种差异直接转化为材料采购量、废料和运输量的减少。 用于橱柜制造的智能自动套料式数控雕刻机 正是围绕这种经济模式设计的。
对于完整的生产环境, 自动排料数控雕刻机 集成了自动上下料和嵌套CAM技术,减少了材料废料和搬运废料。适用于定制家具和按订单生产的产品。 定制家具数控雕刻机,带自动排料软件 对非标准零件库应用相同的优化。
套料后的封边工序是最后一步,传统上会因粘合失败和返工而产生浪费。 封边条指南 涵盖了从嵌套到面板车间可持续发展工作流程的整个过程。
认证和标准:买家真正需要什么
可持续性认证越来越受到买方采购规则的限制,而非自愿营销。下表总结了出口市场中数控加工企业最为关注的标准。
| 标准版 | 它涵盖的内容 | 谁需要它 | 典型审计成本 |
|---|---|---|---|
| ISO 14001 | 用于减少运营影响的环境管理体系 | 航空航天、汽车、医疗行业主要供应商 | 5,000 20,000美元 |
| ISO 50001 | 具有持续改进目标的能源管理系统 | 大型工业买家、欧洲出口商 | 8,000 25,000美元 |
| ISO 14955 | 机床能耗测量方法 | 需要能源数据表的机器买家 | 每台机器售价3,000至10,000美元 |
| ISO 14064 | 温室气体定量和报告 | 企业ESG报告供应链 | 10,000 30,000美元 |
| 真正的零浪费 | 垃圾填埋场转移和废物减量认证 | 零售、科技和面向消费者的品牌 | 15,000 40,000美元 |
| EPD(环境产品声明) | 特定产品从摇篮到坟墓的环境影响 | 建筑、建筑设计、LEED买家 | 每个产品系列 8,000 至 20,000 美元 |
| 制造业 LEED | 设施级绿色建筑认证 | 房地产和物业开发商 | 20,000 100,000美元 |
对于大多数开始关注可持续发展的数控加工企业而言,ISO 14001 自然是首选的第一步。它拥有最广泛的认可度、最低的实施成本,并且是航空航天、汽车和医疗等一级客户最常要求的标准。ISO 50001 和 ISO 14955 则在此基础上,为那些设定了量化能源目标的企业提供了更进一步的认证。
测量您的数控加工碳足迹
碳足迹测量基于三个范围。范围 1 涵盖现场燃烧燃料产生的直接排放。范围 2 涵盖从电网购买的电力。范围 3 涵盖其他所有方面,包括材料、运输和报废处理。
对于大多数数控加工车间而言,范围 2 的能耗占主导地位。驱动机床、压缩空气、冷却液泵、暖通空调系统和照明所需的电力占总能耗的 70% 到 85%。因此,提高能源效率对最终报告的碳排放量影响最大。
一种实用的测量方法以公用事业账单作为基准,加上现场燃料消耗(例如用于供暖的天然气、用于叉车的丙烷),根据供应商数据估算所购材料的隐含碳排放量,并加上提单记录中的运输里程。最终得到一个包含范围 1、范围 2 和简化范围 3 的数值,足以满足大多数客户的 ESG 要求。
报告格式与数据本身同样重要。采用碳披露项目 (CDP) 框架的企业客户需要以特定格式提交年度披露报告。汽车原始设备制造商 (OEM) 使用全球报告倡议组织 (GRI) 格式。航空航天总承包商通常接受简化的温室气体核算体系 (GHG Protocol) 报告。在投资建设测量基础设施之前,务必与每位客户确认目标格式。
STYLECNC可持续性定位
STYLECNC激光清洗和排料数控雕刻机被视为可持续发展工具,因为其背后的工艺经济效益证明了这一点。激光清洗消除了化学废料的产生和操作人员的接触。排料雕刻机则减少了材料浪费和板材采购。
对于板材和家具店来说, 自动排料数控木工雕刻机出售 通常情况下,仅材料成本的节省就能在 12 到 24 个月内收回成本,这还不包括任何可持续性认证费用。对于加工车间而言, 光纤激光清洗机 采用干式工艺代替喷砂介质、化学溶剂或人工刮削,实现零化学废料产生。
STYLECNC此外,我们还为正在申请 ISO 14001 和 ISO 14955 认证的客户提供支持,可根据客户要求提供机器能耗数据表、工厂传感器阵列集成指南以及可与客户能源管理系统无缝对接的配置选项。可持续性集成现已成为售前咨询的标准组成部分,而不再是需要额外付费的专项服务。
词汇表:可持续数控加工术语
在评估认证、审查客户 ESG 要求或比较供应商可持续性声明时,请参考此资料。
| 术语 | 定义 |
|---|---|
| 能量强度 | 单位生产产量的能源消耗;数控加工车间的主要可持续性KPI。 |
| 范围 1 排放 | 现场燃料燃烧产生的直接温室气体排放和逸散源排放。 |
| 范围 2 排放 | 购买电力、热能或蒸汽产生的间接排放。 |
| 范围 3 排放 | 价值链排放,包括材料、运输和产品报废。 |
| 购买机票与飞行机票比率 | 原材料采购量与成品零件材料用量的比例;决定材料浪费的经济性。 |
| 筑巢效率 | 成品零件所占板材面积百分比,与废料和边角料相比。 |
| 深度待机 | 机器电源状态,所有非必要系统在长时间闲置期间关闭。 |
| ISO 14001 | 环境管理体系国际标准。 |
| ISO 50001 | 具有持续改进目标的能源管理系统国际标准。 |
| EPD | 环境产品声明:针对特定产品系列的从摇篮到坟墓的影响报告。 |
常見問題解答
一台典型的数控机床消耗多少能源?
根据MDPI Energies期刊发表的数控机床能效评论数据,工业加工中心在负载运行时消耗15至50千瓦的功率。其中,主轴电机占总功率的40%至60%。冷却液泵和空气压缩机等辅助系统又会增加15%至35%的功率。即使在空闲状态下,由于控制面板、液压系统和低功率电路仍保持运行,机器仍会消耗额定功率的10%至15%。
降低数控加工车间能源成本最快的方法是什么?
对整个设备进行深度待机编程。来自代工制造商的已发表案例研究表明,只需更改一次控制器配置,无需硬件升级,即可将待机能耗降低 60%。其次,在机器不进行切削时关闭辅助系统(例如排屑器和冷却液泵)也能快速降低能耗。
对于小型数控加工车间来说,ISO 14001认证值得吗?
答案是肯定的。包括空客和波音在内的航空航天巨头要求一级供应商必须通过生物相容性认证;医疗器械客户会为生物相容性工艺支付更高的价格;中西部地区的加工企业在获得认证后,也赢得了数百万美元的新合同。审核费用在5,000美元到20,000美元之间,准备工作通常需要6到12个月。
与喷砂清洗相比,激光清洗在哪些方面提高了可持续性?
喷砂会产生介质废料,如果其中含有铅漆、涂层或重金属,则必须作为危险废物处理。化学剥离会产生溶剂废料,需遵守美国环保署 (EPA) 的相关规定。激光清洗则不会产生上述任何废料。它是一种干式、非接触式工艺,通过汽化污染物和过滤系统捕获颗粒物。因此,不会产生危险废物,操作人员无需接触化学品,也无需办理许可证。
套料软件真的能大幅降低材料成本吗?
是的。手动排版通常能达到 60% 到 70% 的板材利用率。现代排版软件能达到 85% 到 92%,而与切割 CAM 系统集成的企业级排版平台则能达到 90% 到 95%。材料节省是累积性的:一家每年消耗价值 200,000 万美元板材的工厂,仅靠提高排版效率就能节省 40,000 万到 60,000 万美元,这还不包括人工成本和后续废料处理方面的节省。
ISO 14001 和 ISO 50001 有什么区别?
ISO 14001 是一项涵盖废物、排放、化学品处理和运营影响的综合性环境管理标准。ISO 50001 则更为具体,专注于能源管理,要求对能源强度进行基准测量并设定持续改进目标。许多企业首先实施 ISO 14001 以控制采购流程,然后在能源成本成为运营支出中的重要组成部分时,再叠加 ISO 50001。
底线
可持续数控加工不再仅仅是营销噱头。航空航天制造商、汽车原始设备制造商和医疗器械采购商现在都会对其供应链的能源强度、废弃物率和认证状态进行审核。能够量化这些数据的工厂赢得合同,而那些做不到的工厂则会失去合同。
STYLECNC提供该转变所需的硬件方面。 激光清洗机产品目录 用干式激光清洗取代化学清洗工艺。具备嵌套功能的数控雕刻机 家具生产线产品目录 将材料利用率从 60% 提升至 90% 甚至更高。仅就生产效率而言,两条产品线都能带来显著收益;可持续性方面的效益更是锦上添花。请联系 STYLECNC团队将讨论符合您的认证目标和零件组合的配置方案。