在加工车间中,没有哪款激光产品的增长速度能超过手持式焊机。原因并非技术本身(这项技术已经以自动化形式存在了几十年),而是手持式焊机解决了一个由来已久的问题:熟练焊工稀缺、成本高昂,而且退休速度远超新人的补充速度。本指南将解释手持式焊机的优势、如何选择功率等级和冷却方式、送丝器的作用、使用4级手持式激光束的安全规则,以及TIG焊机仍然适用的场合。
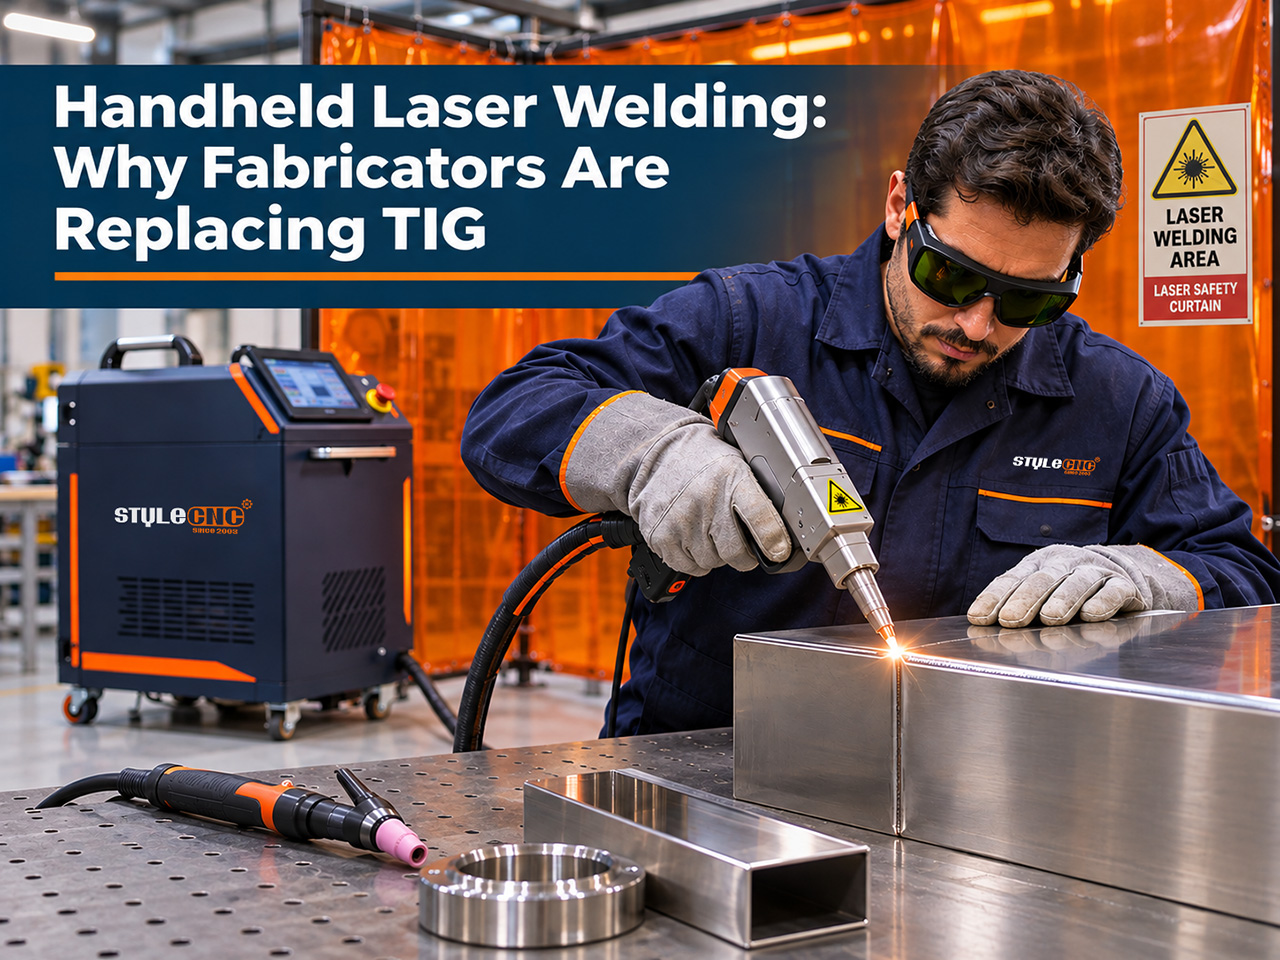
为什么手持式激光焊接技术会占据主导地位
推动这一转变的三大优势,每一项优势都针对不同的成本线:
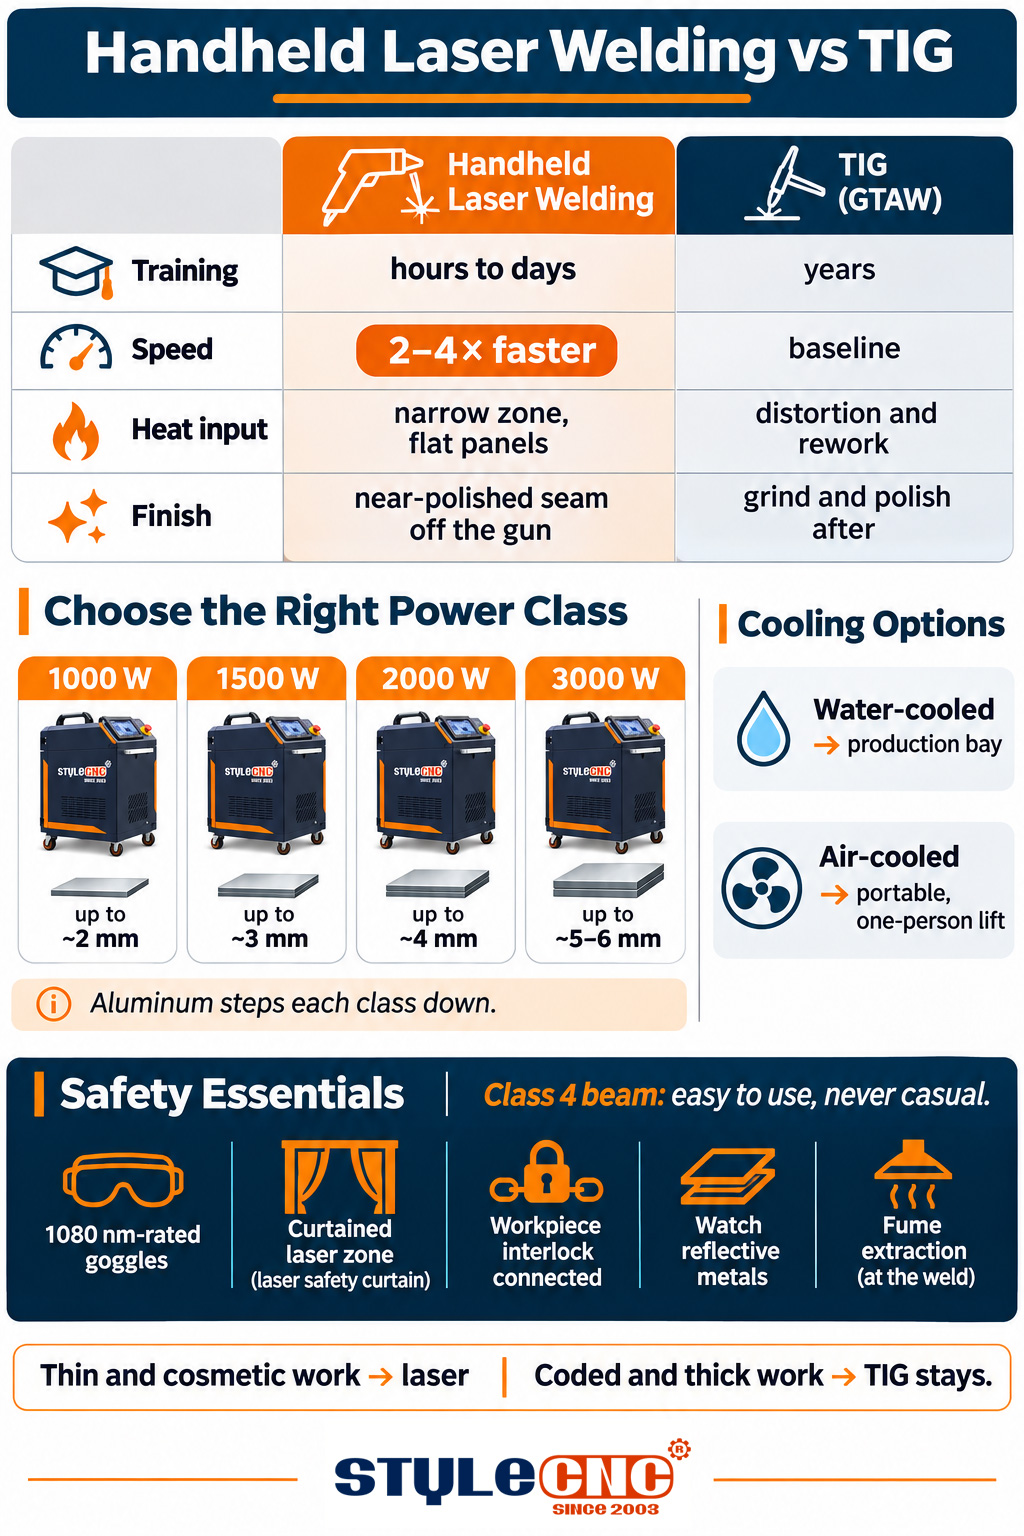
⦿ 培训时间:熟练的操作人员可以在几个小时内用手持激光焊缝焊出合格的焊缝,几天内就能完成良好的生产工作;而要熟练掌握不锈钢和铝材的氩弧焊,则需要数年时间。
⦿ 速度:在典型的板材焊接中,激光焊接的速度大约是 TIG 焊接的 2 到 4 倍,因为激光束可以集中能量,而无需等待熔池形成和移动。
⦿ 热输入:聚焦光束熔化一个狭窄的区域并继续移动,因此薄面板保持平整,不锈钢上的颜色保持干净,并且 TIG 焊接后的打磨和矫直工作基本消失。
下游效应与焊接本身同样重要。更少的热量意味着更小的变形,也就意味着更少的焊后精加工,而这往往是薄板加工利润率下降的关键所在。车间对这种变化的描述很直白:激光设备到货的那个月,抛光台就安静了下来。焊枪直接焊接的焊缝外观就接近于成品氩弧焊焊缝,而且 激光焊接机项目图库 结果表明,该方法适用于不锈钢、碳钢和铝。
这种形式也改变了购买者的构成。 激光焊机. 自动化激光焊接单元 以往,这类产品主要面向预算高达六位数、配备机器人编程人员的汽车和电子工厂。而如今,这种手持式激光枪让两人操作的栏杆车间、食品设备制造商以及移动维修车也能轻松实现同样的焊接功能,其价格更接近于一套优质的氩弧焊设备,而非机器人焊接单元。正是这种客户群体的扩大,而非任何单一规格,才使得这款产品成为市场上增长最快的激光产品。
按材料厚度划分的功率等级
功率是首先要确定的规格,而诚实的原则是购买时要考虑你每周焊接的厚度,而不是你见过的最厚的零件:
| 功率等级 | 单道加工能力(钢材) | 典型工作 | 散热器 | 多维数据监测 |
|---|---|---|---|---|
| 1000W 瓦 | 厚度不超过2毫米的薄片 | 暖通空调、外壳、轻型不锈钢加工 | 水或空气 | 完全渗透到您最薄和最厚的床单上 |
| 1500W 瓦 | 最大约 3 毫米 | 一般加工制造、栏杆、厨房设备 | 这里常见的是水冷式和风冷式车型。 | 1米测试焊缝的焊接速度 |
| 2000W 瓦 | 最大约 4 毫米 | 加工车间、维修工作,铝材厚度不超过 3 毫米 | 水 | 截面试片的渗透率 |
| 3000W 瓦 | 最大约 5 至 6 毫米 | 重型制造,采用更厚的铝和钢材 | 水 | 整个轮班期间的占空比 |
厚度加工能力还取决于接头配合、焊接速度以及是否接受多次焊接,因此请将这些数据视为单次焊接钢材的参考值。铝和铜会反射更多的光束,实际上相当于降低了机器的功率等级:2000 瓦的机器在铝材上的表现大致相当于 1500 瓦的机器在钢材上的表现。1500 瓦和 2000 瓦的功率等级在一般加工中占据主导地位,因为它们涵盖了大多数车间实际遇到的板材厚度范围。
水冷式与风冷式便携式电脑
传统手持式焊机将激光光源与水冷机结合使用,这需要第二个机柜、冷却液维护,而且搬运起来非常不便。而新一代风冷式焊机则完全取消了冷却机:
⦿ 风冷式:单个紧凑型机箱,通常轻便到一个人就能搬进货车;非常适合现场作业、维修以及每天移动机器的商店。
⦿ 水冷式:更高的持续占空比和全功率范围;是固定工位全天生产焊接的理想选择。
⦿ 气候很重要:风冷式机组依赖于环境空气,因此,在炎热的车间里,其运行周期会比冷水循环更快地缩短。
实际操作上的分歧在于生产效率与移动性。固定式焊接工位需要全天轮班焊接,因此更适合使用水冷式 1500 至 2000 瓦的焊机;而维护团队或现场加工人员则更适合使用…… 风冷式便携式手持激光焊机 它会被运送到工作场所。许多商店最终都会配备一台这样的机器。
送丝机的作用
自熔激光焊接无需填充焊丝即可熔化母材,因此对装配精度要求很高,因为其窄光束无法像氩弧焊那样跨越缝隙。送丝机解决了这个问题。它能自动将焊丝送入熔池,使焊枪能够处理实际制造中存在的各种不规则缝隙、外角和角接缝。
对于大多数买家来说,送丝器并非可选配件。订购机器时务必包含送丝器,并根据您常用的线径范围选择合适的线径,同时还需要调整送丝速度、功率和移动速度。焊枪的运动,包括用于加宽焊缝的摆动设置,与其用文字描述,不如通过演示来得直观;相关演示视频请参见[此处]。 如何使用手持式激光焊接机 在真实关节上演示该技术。
保护气体和耗材
与氩弧焊类似,激光焊接也使用气体保护熔池,一般焊接使用氩气,有时在不锈钢焊接中使用氮气。安装时应预留气瓶和调压器,并预算焊枪前端的小型耗材:保护镜片、喷嘴和铜制焊嘴都会随着使用而磨损,及时更换成本不高。其中最容易被忽视的是保护镜片;飞溅的焊渣会逐渐使其变得浑浊,而浑浊的镜片会在人们察觉到机器故障之前就削弱焊缝的强度。
安全:手中握着4级光束
手持式激光焊机属于4类激光设备,它比电弧焊机更值得重视,而不是更不重视。激光束及其反射光在远处即可损伤眼睛,而且与电弧不同,激光的杂散反射光在造成损伤之前是肉眼不可见的。
⦿ 眼部防护:激光区域内的每个人都佩戴针对光源波长(约 1080 纳米)额定值的护目镜;普通的焊接护目镜无法提供防护。
⦿ 控制区域:在有遮挡或帘幕的区域内进行焊接,并设置警告标志,以防止反射光影响路人。
⦿ 联锁装置:枪支的安全电路必须按照设计连接到工件夹具;绕过该电路会使阻止光束射向空气的系统失效。
⦿ 反射目标:抛光铝和铜反射光束;调整枪的角度并相应地放置屏幕。
⦿ 烟雾抽取:激光焊接像任何焊接过程一样会产生金属烟雾,因此要从源头进行抽取,尤其是在不锈钢和镀锌工件上。
将操作员培训视为安装过程的一部分,而不是额外项目。这台机器操作简便,正因如此,未经培训的人也能轻松上手;务必让佩戴护目镜和使用防护帘等规则像开关电源一样成为日常操作。
TIG 依然占据优势
一位诚实的指南会直言不讳地说:激光并不能完全取代氩弧焊。
⦿ 规范和认证工作:许多程序和认证都是围绕 TIG 编写的;即使激光焊接在冶金方面非常出色,重新认证一个工艺也需要时间。
⦿ 非常厚的截面:超出单道范围的多道结构加工仍然有利于弧形加工。
⦿ 难以触及:TIG焊枪可以伸入激光枪的喷嘴和支架无法触及的角落和内部接缝处。
⦿ 特殊和关键冶金:钛航空航天工作和类似应用遵循其程序所符合的工艺。
要了解这些差异背后的更广泛的物理学原理,请参阅入门指南。 激光焊接基础知识 更深入地探讨了光束连接。实际车间里,激光和电弧焊是共存的:激光焊机负责薄而精细的加工,电弧焊机负责厚而复杂的加工,两者都在高效运转。
操作成本论证
经济因素通常是最终决定因素。持有认证的氩弧焊工是制造业中最难招到的工人之一,工资也反映了这一点。手持式激光切割机可以让半熟练操作员在第一天就能焊出干净的焊缝,一周内就能达到生产质量标准,而且在板材上的焊接速度是氩弧焊的2到4倍。
自己算算:持证焊工和受过培训的操作工之间的工资差距,乘以每月薄板焊接工时,再加上降低热输入所节省的精加工工时。对许多车间来说,这笔钱足以买一台中等功率的焊机。 手持式金属激光焊接机 在第一年内,不包括因快速周转而赢得的订单。不同规模店铺的店主经验均被收集在内。 激光焊接机用户评价他们坦诚地谈到了学习曲线和回报。
买家清单
✔ 列出您常用的材料和厚度,并选择能够一次性完成一周工作的功率等级。
✔ 根据使用模式选择冷却方式:固定生产车间采用水冷,移动生产车间采用风冷。
✔ 订购机器时,请同时订购送丝机和一套喷嘴、镜片和护目镜。
✔ 规划激光安全区:窗帘、标牌、波长防护眼镜和烟雾抽排装置。
✔ 购买前先焊接自己的样品接头,并保持 TIG 焊接资质,以便进行规范的厚壁焊接。
在您的车间添置一台激光焊接机
比较功率等级、冷却选项和送丝机 手持式金属激光焊接机并根据您的材料、厚度和每日焊接工时获取免费报价。